2026-10-02 00:49:08
作者:
制造
脚刚踩进锻造车间,一股子带着热味的机油气就往鼻子里钻,还没站稳,耳边轰的一声闷响,震得鞋底都发麻。老班长拍我肩膀:愣着干啥,这就是锻造,不是公园里老头打的那种铁片子。
别被课本骗了,锻造不是烧红了瞎砸
很多人对锻造的印象,还停留在古代铁匠铺抡大锤的画面,就算知道现在都是机器干活,也觉得不就是烧红了使劲砸吗?有什么难的。
真不是这么回事。下料算重量,加热控温度,每一步都卡得死死的。温度不够,砸不动,金属里外软硬度不一样,一砸就出夹层。温度太高,烧过了,金属晶粒疯长,就像发面发过了头,一戳就散。
我刚入行那会,跟着师傅学,第一次管加热炉,看错了温控表,多烧了快一个钟头,出来一锻,整根料直接裂成两截。那时候心疼得我,下班绕着厂门走了三圈,不敢回去报信。
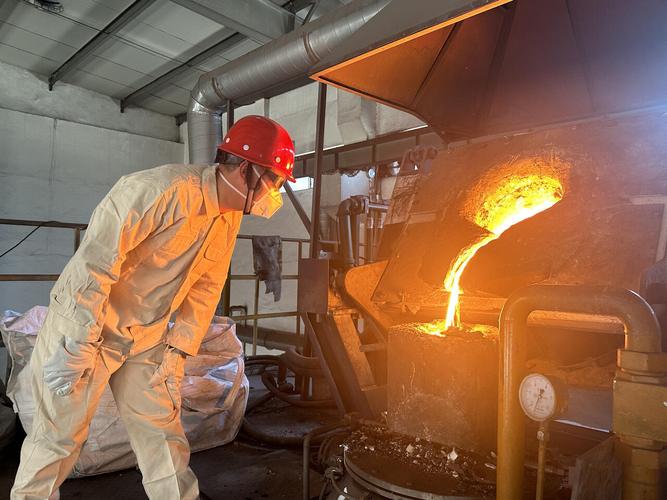 锻造车间工件加热炉现场
现在都是数控控温了,出错少,但老规矩还是没变,烧到什么颜色下锤,老师傅一眼就能看个八九不离十,比机器还准,你说邪乎不邪乎?
最常见的锻造翻车,问题大多出在这
干这行十几年,谁没出过几件废活?见得最多的就是开裂。不少新手以为是最后冷却太快炸的,其实十有八九是预锻的时候没砸到位。
一块方料,要锻成轴,第一步就得把芯部的空隙砸实,要是只砸了表面,芯部还松着,等冷却收缩,自然就从里面裂出来了。
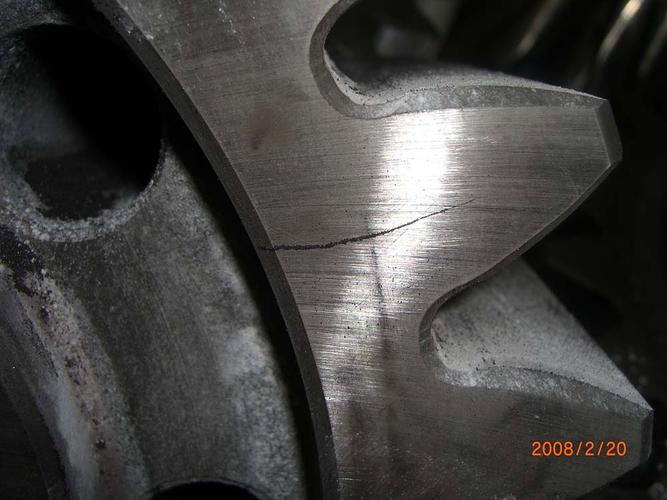 锻造开裂工件剖面实拍
还有一种坑,叫夹层,更隐蔽。锻完一道,没把脱落的氧化皮吹干净,下一锤就把氧化皮嵌进金属里面,外面完全看不出来,等机加工切到一半,才看见一道黑缝,一整批活就全废了。
说实话,我前几年还栽过一次这个坑,一批十来件活全废,扣了当月奖金,吃了半个月泡面,说多了都是泪。不过话说回来,活干多了也就摸出规律了,每锤完一道,吹干净氧化皮再进下一道,就没这么多事了。哪有什么百分百不出错的工艺,都是经验堆出来的。
为啥好的机械零件,非用锻造不可
 为啥好的机械零件,非用锻造不可
经常有外行问,现在铸造、3D打印都这么发达了,为啥还要费劲砸?其实道理特别简单。
铸造是把铁水倒进模子凉硬成型,天生就带气孔,内部组织松松垮垮,受一点大冲击力就断。3D打印同理,做小零件好看,受力大的核心部件还是顶不住。
锻造呢,就是靠反复的压力,把金属内部的气孔、空隙全砸没了,还把原本粗大的晶粒砸得均匀细密,就像揉馒头,把面里的气泡揉出去,揉完的面蒸出来才筋道,咬一天都不烂。
汽车、飞机那些核心受力零件,比如传动轴、起落架,全是锻出来的,差一点都不行。为什么?出问题就是大事,容不得半点马虎。
现在也有好多新工艺,冷锻、温锻,不用烧得通红就能成型,尺寸精度高,还省料,但核心逻辑没变,还是靠压力把金属攥实了,让它更结实。对不对?
你下次路过工业区,听见厂房里传出那种闷闷的轰轰声,不用猜,十有八九就是锻造车间在干活。这门几千年的手艺,到现在还是工业里最靠谱的那批狠活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你不知道的锻造工艺:砸出来的硬核狠活
文章链接:https://m.lfdjt.com/p/zhizao/a/5469.html