2026-10-01 23:16:56
作者:
制造
刚进车间当学徒第一天,我拿着焊枪手抖得厉害,师傅在旁边踹了我一脚说,稳着点,烧铁不是烧蜡烛。那时候我真觉得,焊接不就是把两块铁烧化粘在一起嘛,能有什么花花肠子。踩了十几年坑才知道,这里面的门道,比我当年交的学费还多。
焊对了和焊牢了,根本不是一回事
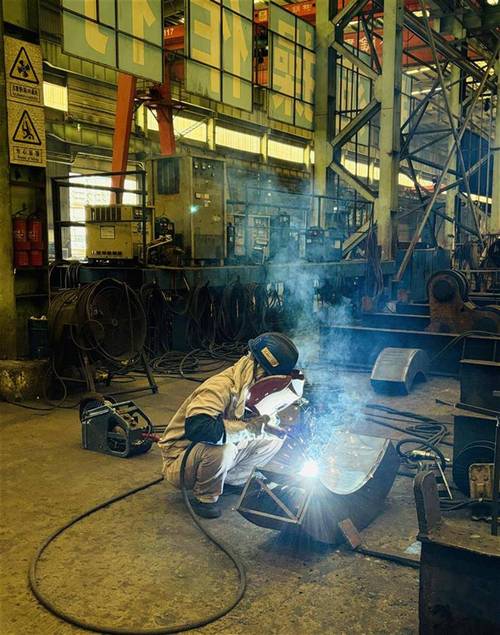 车间手工电弧焊接作业现场
很多新手刚入门,拼了命把焊缝拉得笔直,表面光溜溜连个渣都不沾,拿到质检那直接打回。为什么?看起来漂亮,实际上熔深根本不够。两块铁只是粘在了表皮,就像你用502粘塑料,稍用点力就裂开。我刚学的时候就犯过这个错,为了赶进度,把电流调小慢慢走弧线,焊缝好看得能当展品,结果一做静压试验,刚到额定载荷一半,焊缝直接断开,半块试验件砸在脚边,吓出我一身冷汗,还被扣了半个月的绩效。
说实话,很多外行都觉得,焊接就是熔化了再凝结的物理过程。不对,真正合格的焊缝,是让两块母材的原子互相扩散,和焊丝熔成一个整体,那才叫真的接上了。光摆样子给别人看,到出问题的时候,哭都来不及。
没有万能的焊接工艺,只有最合适的
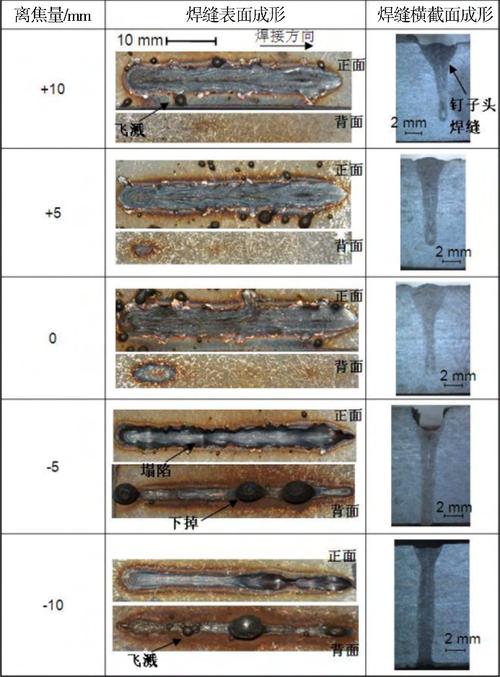 不同焊接工艺焊缝截面对比图
干了这么久,我最烦的就是画图的孩子不管不顾,全图都标一样的焊接要求。你想,十几厘米厚的钢板拼大型车架,和一毫米不到的薄壳做外壳,能一样吗?
厚钢板拼活,通常用埋弧焊,大电流一次就能焊透,效率比手工焊快十几倍,焊完表面平整得不用怎么磨。可你拿埋弧焊焊薄铁皮试试?直接给你烧得全是洞,补都没法补。薄料就得用氩弧焊,电流小热量集中,慢慢走一遍就能焊透还不穿,对焊缝要求高的地方,还能做到基本没飞溅。现在还有更精细的,焊那种精密仪器的外壳,用激光焊,焊缝细得像头发丝,不打磨都好看。
还有很多人不知道,不是所有地方都要焊满。应力集中的转角位置,你给我整个满焊,热胀冷缩拉得工件变形,焊缝反而自己裂了。留一点间隔断焊,反而能释放应力,用得更久。对吧?
新手最容易踩的几个隐形坑
 新手最容易踩的几个隐形坑
第一个坑,就是焊前偷懒不清理。母材上带着锈、油、甚至还有脱模剂,你直接就下枪,焊完里面全是气孔,探伤一探一片黑,只能磨掉重新焊。我刚入门那会嫌打磨麻烦,十米长的焊缝偷了一半懒,结果返工磨了三天,手上磨出三个泡,现在想起来都觉得累。
第二个坑,电流乱调。新手要么怕烧穿把电流调得极小,焊完全是未熔合,要么图快把电流拉满,直接把母材烧穿一个大坑,补都补不好。合适的电流,得看母材厚度、焊丝直径,甚至还得看当天车间的温度,真不是死数。
第三个坑,焊完就不管了。有些钢淬硬倾向大,焊完冷却太快,焊缝自己就裂了。你上哪说理去?这种情况就得缓冷,或者焊后做个简单的热处理,把残余应力消掉,才能稳当。
不过话说回来,现在自动化焊接越来越多,很多步骤都给你设定好了,不用人再抠细节。可遇到改活儿、补活儿、或是奇奇怪怪的非标件,还得靠老焊工的手。那种握了几十年焊枪练出来的稳,那种看火花就知道电流对不对的敏感度,机器一时半会还真学不来。
你站在车间门口,闻着那种焊药特有的腥甜味道,听着滋滋的打火声,就知道,这焊接工艺的门道,全在这一团跳动的火里,藏着呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛一次车间就懂:原来焊接工艺不是你想的那样
文章链接:https://m.lfdjt.com/p/zhizao/a/5451.html