2026-10-01 19:01:29
作者:
制造
昨天早班,新来的小徒弟攥着根弹簧钢料头喊我,说要做个定位销,锯了十分钟锯条断三根,钳子都拧变形了,就是动不了分毫。我过去瞅了一眼,料头硬得能划动玻璃,这不就是没退火嘛。扔炉子里焖半上午,拿出来,小徒弟拿锯一拉,齿子直接吃进去半毫米,他眼睛都直了。
你以为退火只有大产线才用?错了,小修小改都离不了
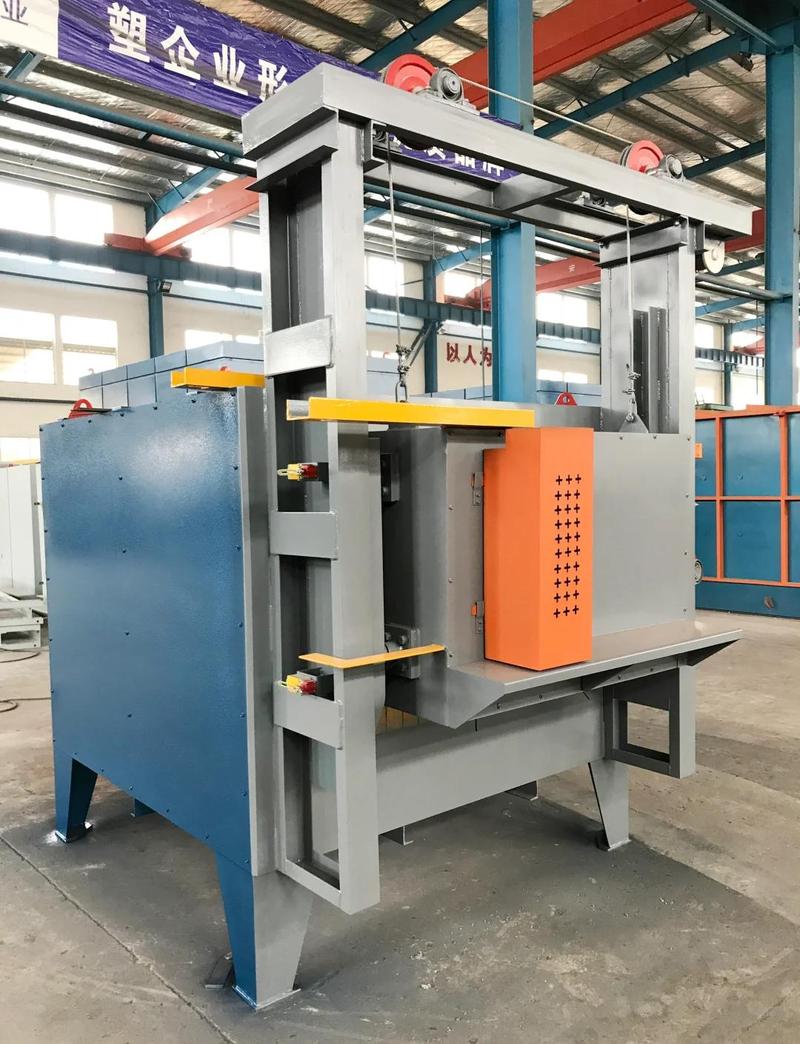 机械加工车间退火炉现场图
很多外行一提金属热处理,张嘴就说淬火,把软钢烧硬做刀做模具,那退火就是反过来,专门把硬得咬不动的钢变软,给后续加工开路。
不止变软哦。你焊完一个十几吨的机架,焊缝那地方绷着一股子劲,放半年好好的机架自己裂个缝,你找谁说理?那就是焊完没退火消应力。甚至你一块平整的钢板,切了个大缺口,边缘都攒着隐形的应力,不退火处理,加工完放半个月,尺寸歪得超出公差,白忙活。
说实话,我见过太多年轻师傅手艺不差,活儿干得漂漂亮亮,最后就栽在这不起眼的工序上。
别瞎烧:退火的核心根本不是“烧”,是“慢”
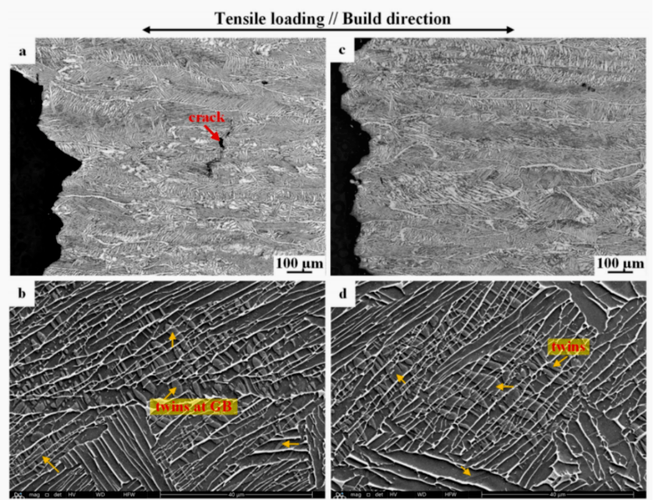 金属退火前后晶体结构对比图
不少刚入门的觉得,退火不就是把钢烧红了晾凉?多大点事。大错特错。你烧红了扔空气中晾,那叫正火,硬度降不了多少,有的钢还会变脆。
退火的本质,是给金属内部“松绑”。金属里头全是密密麻麻的小晶体,你拉它轧它锤它冷加工,晶体挤得歪歪扭扭,内部攒着一股子散不去的劲,这就是应力。劲憋着,金属就硬得跟石头一样,还动不动就裂给你看。
退火就是把金属加热到刚好让晶体能慢慢挪动的温度,停下来等,让歪歪扭扭的晶体重新排整齐,把憋的那股劲散出去,之后再以比蜗牛还慢的速度降温,不让新的应力再攒进去。
打个比方,你攥紧拳头攥一小时,手指硬得弯不了,得慢慢松开,搓一搓揉一揉,让劲散透了才能变软,你猛地一甩,说不定还扭着筋。对吧?一模一样的道理。
干了三十年,踩过最疼的退火坑
 干了三十年,踩过最疼的退火坑
刚出师那会赶活,接了一批刀模,料是原厂来的硬料,要求退火之后开刃。那时候车间炉子空不出来,我图快,把料烧红了直接埋进草木灰里,想着草木灰隔热,降温肯定够慢了吧?
结果切完料磨刃口,连着三把,刃口都裂了小口子,整块料直接废了。我当时懵得站在炉子边出汗,喊老师傅来看,师傅过去一脚轻踢我屁股,说你凭感觉烧红就行?不同的钢退火温度差得远了,有的要烧到樱红色,有的只能烧到暗棕红,温度不够,晶体根本动不了,应力散不开,你降温再慢有什么用?
后来剩下的料重新进炉,控好温度焖了整整十二个小时,慢慢跟着炉子降温,出来之后切割磨刃,一点事都没有。那三把废掉的料,扣了我半个月工资,那时候半个月工资够交三个月房租,心疼得我连续三天中午都只啃馒头就咸菜。
现在有自动控温的炉子,比我们那时候省心一百倍,但该守的规矩一点不能乱。很多人觉得退火就是个不起眼的预处理,随便对付一下就行,可你前头省半小时,后头返工折腾三五天,费的料费的工,比好好做退火多十倍都不止。
哦对了,还有人问,退火软了,之后还能变硬不?当然能。先退火软了好加工,形状做好了再淬火变硬,这就是我们机械加工最常用的路子,顺得很。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:退火:车间里把硬骨头变软的魔法
文章链接:https://m.lfdjt.com/p/zhizao/a/5387.html