刚进车间踩的坑,多半是没转对圈
很多人一听见那个四个字母的词,第一反应就是墙上贴的标语,管理层搞的KPI噱头,跟咱们开机床的没关系。我原先也这么想。直到干了快十年,碰上个退休的老主任,蹲在我旁边看我瞎改参数,一脚踢开我脚边的废件,说你这就是瞎猫碰死耗子,碰对了就干,碰错了就废,为啥不套个圈走? 那个圈就是PDCA。说白了就是计划、执行、检查、调整,四个步骤绕着圈转,不是转一次就拉倒,是出问题就转,转一次往好里走一步。 很多人用不对,就是把它当成应付检查的表格,不是给自己用的。我见过多少车间把四个大字刷在进门的白墙上,转头调机还是凭着昨天的感觉瞎改,改完就开干,干出一堆废件才蹲下来找原因,找到原因转头就忘,下次出一模一样的问题,接着踩同一个坑。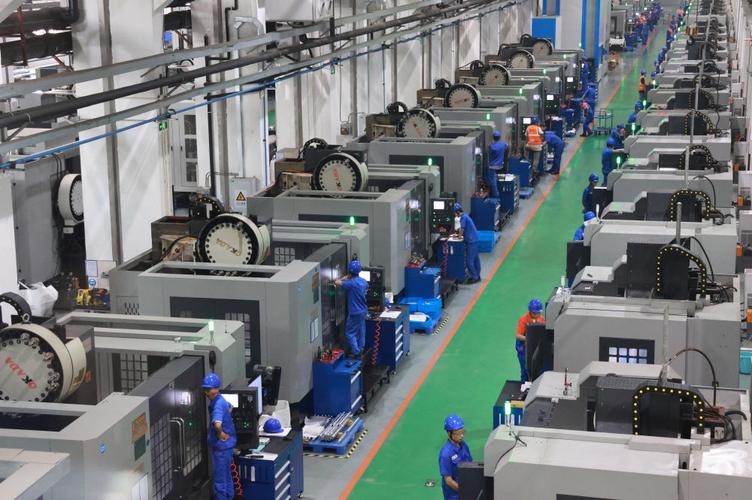
调一次机给你掰碎了,每一步踩在哪
就说昨天那台铣床,铣出来的平面总偏个一丝多,新人上来就松工装,紧了松松了紧,折腾半小时,废了仨,还是不对。我拉他过来,一步一步走。 第一步,先想,别动手。这就是计划,不是让你写几千字的文档,就是动脑子捋:原先干得好好的,怎么突然偏了?昨天换的刀,干了快一天了,会不会是刀头磨了?工装昨天拆过,会不会是定位面沾了切屑?先列两个最可能的,先试常见的,别上来就拆主轴,那叫瞎折腾。 第二步,动手试,只试一个,这就是执行。觉得是刀的问题,就换一把新刀,只干一个试件,别一开就是几十件,真错了也只废一个,亏不了。 第三步,测,记下来,这就是检查。九成的人栽在这一步。测完尺寸,差不多合格就开干了,偏了多少不记,换刀之前偏多少,换完之后偏多少,啥都不写。我让小孩拿千分尺卡了三个点,头中尾,把数写在工位旁边的硬纸板上,换刀前偏+0.12,换完之后是+0.01,准了。要是换完还是偏,那就把“刀磨了”这个可能划掉,试下一个“定位面有切屑”。 第四步,定下来,改习惯,这就是调整。准了,那以后就记住,这把刀干到这个量就得换,别等偏了才换。要是不准,那刚才试的路子不对,把这个经验记下来,重新走一圈。就这么简单。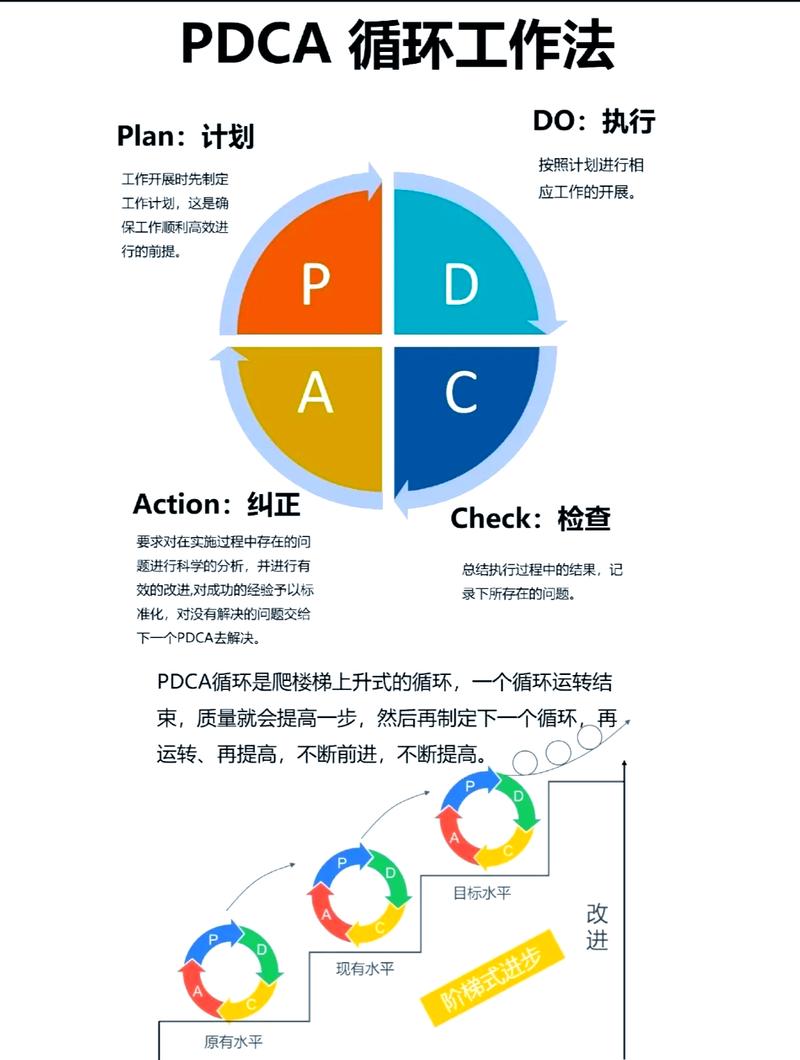
别拿它当工具,要拿它当偷懒的习惯
作者|制造
排版|制造
审核|安然