 大讲堂
推开热处理车间那扇铁门,先撞上来的不是热浪,是一股氨味。呛。眼睛发酸。新来的小子捂着鼻子问,师傅,这炉子是不是漏了?老师傅拿手套扇了扇,说漏倒没漏,这味道就是它在干活。
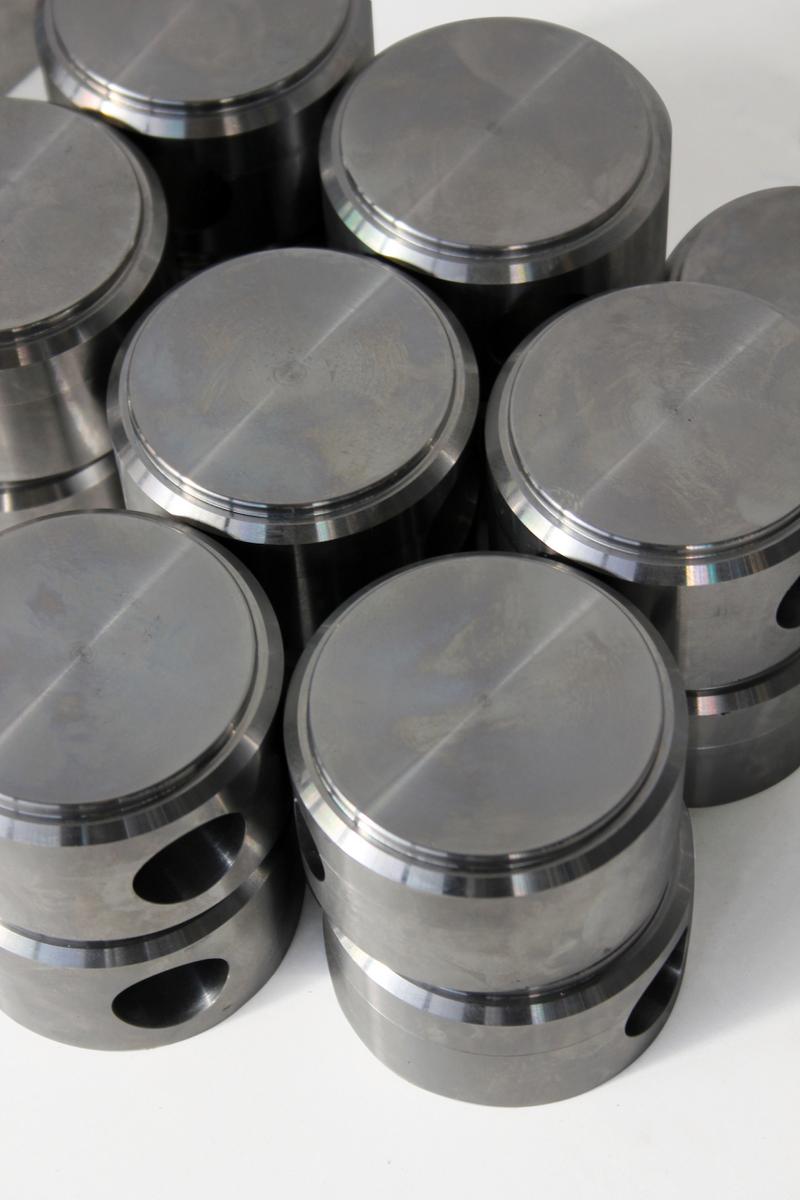
角落里那台井式炉,炉盖吊在半空,里面挂着一串齿轮。灰扑扑的。看不出贵气。可等它出来,表面会多一层东西。薄。硬。有时候还带点暗灰或者银灰。你说它像镀层?不是。镀层是盖上去的,氮化是让氮原子往里钻。钻进去,跟铁、铬、铝这些元素搅在一起,长出硬骨头。

炉子不神奇,就是让氮原子往里钻

很多人第一次听氮化,脑子里想的是发黑。或者渗碳。其实两码事。氮化不靠把零件烧红,它温度低得多。通常五百多度。比渗碳温柔。变形小。对齿轮、模具、螺杆这些怕变形的活儿,很讨喜。
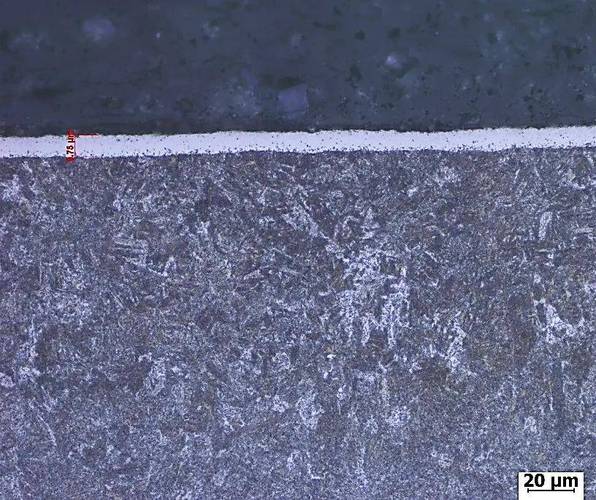
流程呢?说白了,先把零件洗到没油。真没油。手摸上去发涩,水膜不破。然后装炉。挂的挂,支的支,不能叠成一坨。叠了,气流进不去,氮原子也挤不进去。炉门一关,抽气,排气,升温。到温后通氨。氨气在炉里碰到高温和钢件表面,分解出活性氮原子。这些氮原子不大,往钢的晶格里挤。有的跟合金元素抱团,形成氮化物硬颗粒。有的先形成一层薄薄的白亮层,化合物层。再往里,是扩散层。
别小看这层。有时候只有十几丝,厚的也就几十丝。可它耐磨。抗咬合。疲劳寿命也能提一截。当然,前提是基体要撑住。你拿一块软铁去氮化,表面硬了,底下是烂泥。一压就塌。所以很多零件氮化前要调质。让心部有强度,有韧性。表面再硬。像什么?像蒸馒头,底下得是发好的面,表面那层皮才不塌。
不过话说回来,氮化不是万能贴。它也有脾气。
温度不高,脾气不小:装炉和清洗最要命
我见过最冤的一炉活。零件洗得看着挺亮,工人用手套一摸,装炉。出来一测,软点。一片一片的。像脸上长斑。师傅拿手电照,问,这活是不是摸过?新人说,就摸了一下。就这一下。油印子留在表面,氮原子钻不进去。报废。
氮化对表面干净的要求,有点洁癖。油、锈、漆、记号笔,全不行。有时候连清洗剂残留都不行。装炉也有讲究。零件之间要留缝。炉气要流动。拐角、盲孔、螺纹根,最容易出问题。氨气进不去,或者分解不均匀,出来的层就厚薄不一。
还有温度。炉膛那么大,上下差个十几度很正常。普通炉子嘛,不是实验室。可有些零件,齿顶和心部要求不一样。温度一偏,硬度就飘。氮势也得盯。氨分解率太低,活性氮不够,层浅。分解率太高,白亮层厚,脆。一敲就崩。现场老师傅怎么干?看流量计。看排气。看火苗。闻味道。经验这东西,仪表替代不了全部。
出炉也有坑。有人急着干下一炉,零件还烫着就吊出来。冷风一激,表面氧化。颜色难看倒是小事,应力开裂才要命。氮化件通常要缓冷。有些还得在炉里冷到一定温度。急不得。
别拿它跟渗碳硬碰硬
渗碳像大火爆炒。温度高,时间长,碳往里灌,层深。心部韧性好。适合齿轮受冲击的场合。氮化呢?更像小火慢煨。温度低,变形小,表面硬,耐磨。但层薄。你非让它扛大冲击,它可能不干。表面硬壳一裂,底下露出来,磨损反而加速。
所以选工艺,得看零件怎么坏。是磨坏?咬死?疲劳点蚀?还是冲击断?磨坏和咬合,氮化有优势。冲击大,可能得先渗碳或者感应淬火。没有一招吃遍天。
再说个常见误会。有人问,氮化后能不能磨?能磨,但得少磨。磨多了,把白亮层和扩散层磨掉,等于白干。很多图纸标的磨量,是给氮化前留的。氮化后一般不加工,或者只轻轻抛光。你要是拿砂轮狠狠干,那层灰就真成灰了。
故障拆解也差不多这些套路。层浅——查温度、时间、氨流量。软点——查清洗、装炉、表面有没有油。脉状组织——氮势太高,温度波动,或者材料本身有问题。脆剥落——白亮层太厚,冷速太急,或者尖角太尖。氮化前尖角要倒圆。应力集中,硬层又脆,一掰就掉。
老师傅常念叨,氮化不是往零件上刷硬。是让零件自己长出硬。长得好不好,看前道,看炉子,也看人。清洗那双手,装炉那双眼,盯仪表那股耐心。少一样,炉子就给你脸色看。
车间里没有神话。氮化也就是一场控制得比较细的化学热处理。氨味还在,炉盖又落下来了。下一炉,继续。
作者|制造
排版|制造
审核|见微