2026-10-01 10:01:56
作者:
制造
昨天带新人帮车间调机,小伙子蹲那量了十分钟,摔了卡尺骂街,说什么破玩意,同一个轴量五次出五个数,肯定是这批卡尺全坏了。我乐了,给他说,不是卡尺坏了,是你根本没搞懂MSA是什么。
别骂工具不准,先搞清楚谁在变
很多产线干了十几年的师傅,都有一个惯性误区:测出来尺寸不对,要么骂零件做歪了,要么骂工具烂。其实啊,你拿笔写字,还能写出两个不一样重的横呢,测量这件事本身,就不可能百分百准。所有跟测量沾边的东西,人、工具、温度、你捏工具的力度,甚至你看刻度的角度,加起来才是一整套测量系统。MSA说白了,就是帮你把测量系统本身的误差,和零件本身的误差分开。就拿今天这事说,小伙子年轻手劲大,捏卡尺的时候总是比我多使三分劲,同一个轴,他量出来就是比我小两个丝,这能怪卡尺吗?
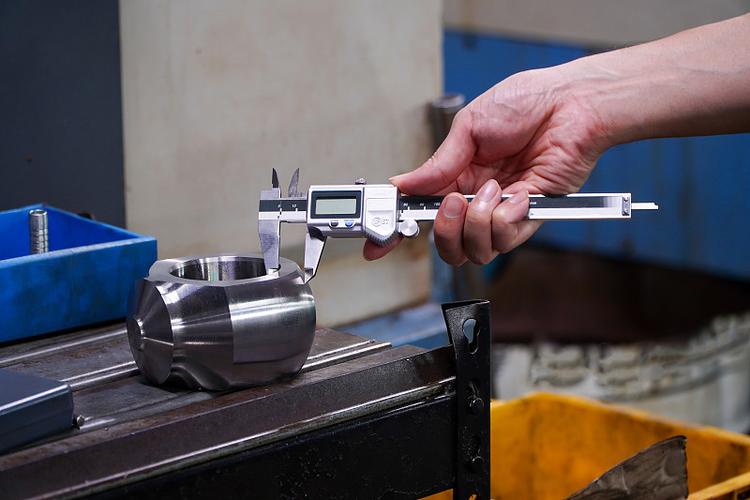 制造车间卡尺测量工件操作图
真的。我见过差出快一个公差的,就因为一个师傅喜欢把卡尺顶到底,另一个习惯靠上去就松劲,没做分析之前,全车间都在骂毛坯不好,骂铣床精度不够,冤不冤。
搞MSA根本不是填表格应付审核
说实话,我见过九成的工厂,做MSA都是为了凑体系审核的资料,找个现成的表格抄几个数,签字交上去就完事了,谁真当回事啊。纯属瞎耽误功夫。你说你填那些花里胡哨的表格,不如花半小时测十个数据,搞清楚你的测量到底准不准。
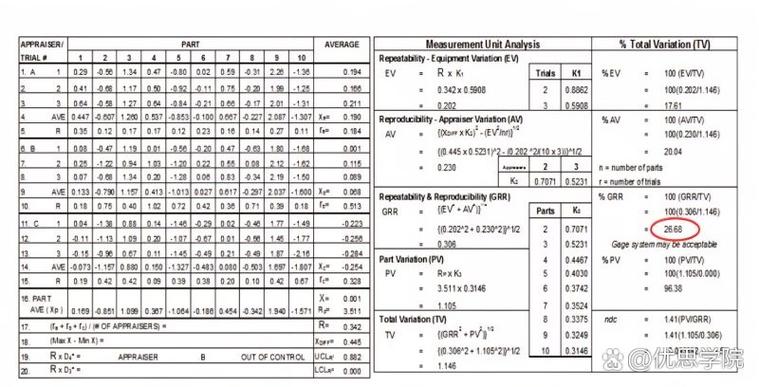 制造业MSA测量误差分类分析图
之前有个车间找我过去,说他们一周出了快二十件不合格品,返工都堆成山了,调了机台换了刀,还是不行,搞得班长天天跟检验员吵架,一个说我做的没问题是你量错了,一个说你做歪了赖我眼睛不好。我让他们找了十个合格的零件,找三个检验员每个人每个测三次,整理完数据就看出来了,老检验员眼神不好,看游标刻度总是偏上一个丝,新检验员手劲大,捏的紧,又偏小一个丝,里外里差小半个公差,好多明明合格的零件直接被判不合格。就花了一上午,做了个最简单的分析,吵架停了,不合格率直接掉下来了,你说有用没用?
一线干活不用搞复杂,记住这两点就够
 一线干活不用搞复杂,记住这两点就够
很多人一听MSA就觉得是专家搞的高大上东西,全是公式看不懂,其实一线师傅干活根本不用搞那么复杂。你就记住两件事。同一个零件,你同一个方法测个三五回,看看数差的多不多,这就是重复性,差的多,要么你方法不对,要么工具该校准了。换个人,换个时间,再测同样这几个零件,看看数差的多不多,这就是再现性,差的多,就是人的问题,要么没培训到位,要么就是身体跟不上,该调岗调岗,该休息休息。
不过话说回来,要是重复性和再现性都没问题,那误差才真的是机台或者零件的问题,你再去调机找原因,那才有的放矢,不然就是瞎猫碰死耗子,碰对了算运气,碰不对天天加班返工。我上周还碰到个年轻人,说MSA就是体系要求的没用玩意,我给他说了这个例子,他回去试了试,转头就过来跟我说,原来之前大半年调机都调错了地方。你说,这东西能没用吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么你调机总不对?藏在卡尺里的MSA真相
文章链接:https://m.lfdjt.com/p/zhizao/a/5247.html