别迷信高精度工具,手法错了全白搭
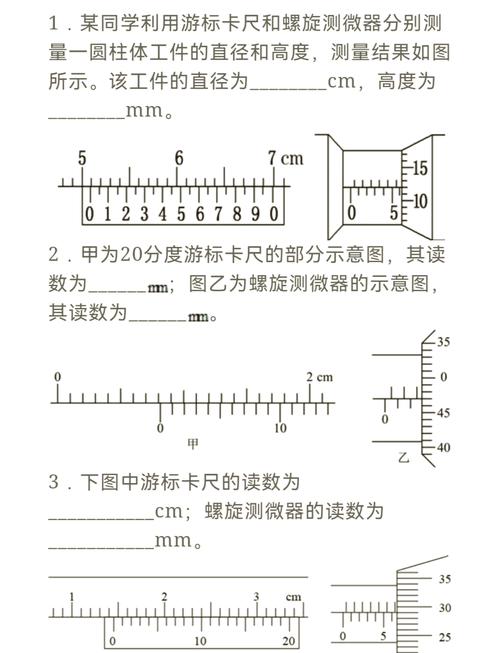
现在不少人觉得,只要换了最贵的测量设备,出来的数就一定对。真不是这么回事。差一丝,废一批。我干了快三十年,见过太多拿着好几万的测量设备,测出来数还不如老师傅拿普通卡尺准的例子。就拿最常用的游标卡尺来说,你量外圆,是靠卡尺本身的重量轻轻靠上去,还是攥着把手死命往工件上捏?差两个丝太正常了。上次这小孩就是,使劲捏着量,出来的数比实际小了两个丝,按这个数调了车床,出来十件,八件不合格。
温度是藏在角落里的隐形杀手
说实话,刚干这行的时候,我也不信温度能影响尺寸。不就是差个十几度吗,金属还能缩多少?直到师傅给我上了一课。那会我车一批铝件,刚从车床上卸下来,冒着余温,我拿卡尺一量,刚好合格,美滋滋交给质检,结果人家一测,整整大了一个丝,直接打回返工。我当时还跟人犟,说我量的没错啊。师傅拿了块湿布,擦了擦工件,放阴凉处凉了十分钟,再量,真就大了一个丝。脸瞬间烧得慌。
铝的热胀冷缩比钢明显太多,刚加工完的工件,切削热攒在里面,温度比室温高个十来度太正常,尺寸飘一点,你不注意,直接废活。现在要求高点的产线,都会专门留个恒温区,工件放够半小时再测,不是摆架子搞形式,是真踩过无数坑堆出来的规矩。
找对测量位置,比测准数字更重要
很多人干测量,就是拿工具随便卡一下,读数对了就完事。这是最大的误区。尺寸测量测的不是数字,是能不能装得上、用得久。图纸标了轴的中间截面圆跳动,你嫌中间不好卡,去量两头,两头读数全对,中间鼓了三个丝,装上去转起来偏摆,直接烧轴承。要测配合孔的直径,你嫌伸进去麻烦,就在孔口量一下,孔口对了,里面小了三个丝,轴塞都塞不进去,最后还得自己蹲那修,磨得满手油。对吧?
很多老师傅干久了会偷懒,新人呢没人教,不知道哪里该测哪里不该测,最后坑的还是自己。不过话说回来,现在很多培训都只教你怎么开设备、怎么读数,没人教这些看不见的规矩。说白了,这些都是车间里摸出来的经验,写在书上也没那么生动,得自己踩一次坑才记得住。你今天去任何一个精加工车间逛一圈,都能找到好几个量错地方的活,说出来不信,见多了就习以为常了。
作者|制造
排版|制造
审核|乐乐