2026-09-30 11:16:14
作者:
制造
昨天带新来的小兄弟转车间,走到冲压线末端我就停脚了。他盯着线上那个方盒子问,这就是你们说的那个机器视觉?不就是个带镜头的相机么?
你以为它在”拍照”,其实它在给零件”摸脉”
原来这条线靠两个老师傅坐这挑次品,八个小时干下来,眼睛红得像兔子。遇到半毫米的裂纹,十次得漏个两三次,出了问题到下游,整批货都要拉回来。
现在这个方盒子,零件一过,零点几秒就出结果,比人快十倍,准度还高。你说它怎么做到的?其实也没多玄乎。镜头把零件的图像抓下来,算法把你要找的缺陷、尺寸,和提前存好的标品比对,不对就直接打信号给气缸,”嘭”一下就给剔出料道了。
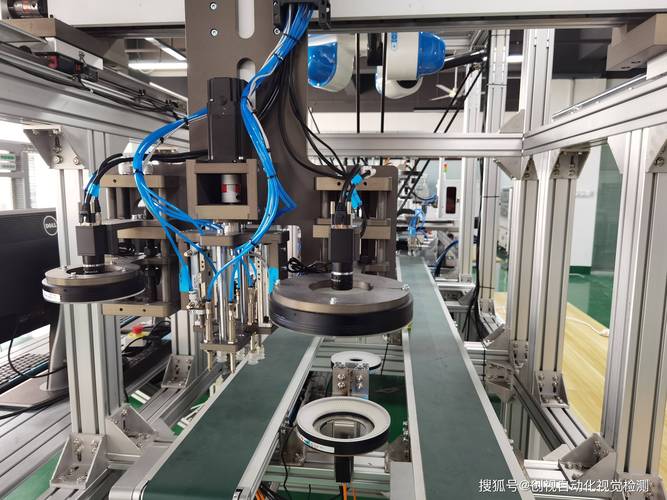 汽车冲压件缺陷检测机器视觉现场图
说实话,我最早接触这东西的时候,也以为就是个装了相机的监控,真用起来才知道差远了。监控是拍给人看的,它是自己”看”自己判断,连中间递消息转信号的人都省了。
别被”智能”骗了,它的软肋全在细节里
很多刚接触的小孩,上来就说这个东西万能,什么缺陷都能查,我就笑笑。上个月我们线还出过错,连着误判了十几个好零件,把整班的产能都拖下来了。找了半天,你猜什么问题?镜头上沾了一小块铝屑,刚好挡在核心检测区域,反光晃得算法直接乱判。
真坑人。
它还有个通病,遇到反光强的零件就头大,比如抛光过的铝件、电镀过的五金,你打光不对,它连零件轮廓都看不清楚,更别说找针尖大的毛刺了。还有车间里的灰、油污,两三天不擦镜头,准确率唰唰往下掉,很多人没注意这点,天天骂设备不好用,其实就是懒了没擦镜子。
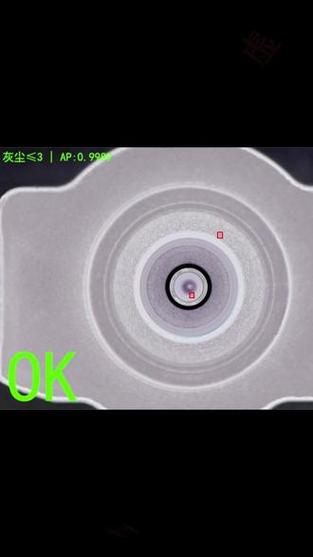 工业机器视觉镜头沾铝屑故障图
不过话说回来,也不是它不行,是很多人一开始就搞错了期待,把它吹得太神,真出点问题就骂人家是花架子,其实都是没摸对它的脾气。
调机器比买机器,学问大得多
 调机器比买机器,学问大得多
我见过不少厂,花大价钱买最高配置的设备,像素堆得老高,结果用起来还没人家小像素的顺。为什么?你一个检测指甲盖大零件的工位,要那么高像素干嘛?像素越高,单张处理越慢,整条线的速度都被拖下来,纯粹是花冤枉钱。
很多人不知道,打光才是机器视觉能稳定干活的核心。我见过最多的错误就是装完镜头就完事,打光随便往上一装,结果零件表面到处是反光阴影,算法怎么调都不对。上次那个新来的大学生,就是这样,闷头调了三天算法参数,误报率还是下不来,我过去把打光灯挪了十度,加了一片半透明的漫射片,误报率直接降到千分之一以内。
就这么简单。
很多人迷信算法,迷信高参数,其实在车间这种乱糟糟的地方,环境才是最大的变量。你得跟着环境调,今天油污大,你就得擦得勤点,夏天湿度高,镜头容易结露,你就得加个小风扇吹着,这些都是书本上没写的经验,都是踩坑踩出来的。
对吧?
走吧,前面工位刚好要调一台新的,你凑过去看看,上手摸一次比我讲十句都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的机器视觉:原来它不是只会"看"的花架子
文章链接:https://m.lfdjt.com/p/zhizao/a/4881.html