2026-09-30 04:15:07
作者:
制造
昨天后半夜夜班,新来的实习生拽我袖子,急得满头汗。说测同一个零件,三次出三个数,差得都快赶上公差一半了,怕耽误出货挨骂。
我过去一看,就是那台影像测量仪,问题出在哪?说出来你可能不信,就是光没调对。
你以为它是拍照,其实它在「抓轮廓算尺寸」
很多刚进质检岗的新人,第一眼见这东西都觉得,不就是个带刻度的高清相机?拍张照拖两根线量长宽,完事。
我刚接触这玩意儿的时候也这么想,直到第一次帮厂家修机器拆了外壳,才明白差得不是一点半点。
它本质上不是靠人眼读数,是靠软件把镜头拍下来的零件影像,做边缘轮廓提取,再把像素转换成实际的物理尺寸,说白了就是替你把千分尺那一下,用算法算出来,还不会累。
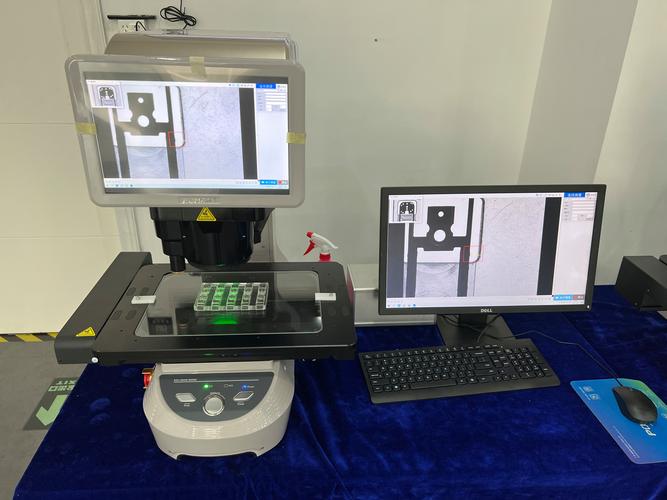 工厂车间影像测量仪测量工件现场
小到手表里的齿轮,大到汽车外壳的饰板,只要是普通量具卡不住、手摸不准的异形件,它都能测。
尤其是那些带很多小孔、凹槽的零件,你拿卡尺伸进去都碰不到壁,它对着一拍,几秒钟就出所有尺寸的数。
说实话,很多人对它有个误区,觉得精度越高越好。我见过不少工厂,咬牙买了精度到零点一微米的机器回来,其实自己产线零件的公差就有零点几毫米,纯粹花冤枉钱——就像你买个精准到克的厨房秤,称体重能准,但犯不上啊对吧?
出问题九成不是机器坏,是你没摸透它的脾气
就说开头实习生那事儿,我转了转调光旋钮,把亮度降了三分之一,再测,连续五次误差都在允许范围内。
这机器最娇贵的不是镜头不是导轨,是打光。你测透明的亚克力零件,用默认的背光打,轮廓直接糊成一片,能测出准数才怪,这时候得换同轴光。你测黑色磨砂的铸件,光开太亮就过曝,边缘直接被算法吃了,尺寸当然不准。
我干这么多年,见过八成的测量误差,都不是机器精度不够,是打光错了。
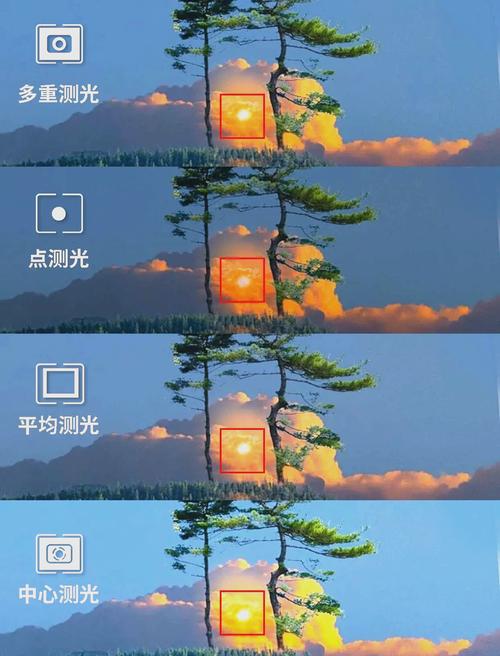 影像测量仪不同打光效果对比图
还有啥常见坑?工件随便放。很多人图快,零件往工作台上一扔就按测量,殊不知歪个一度半度,测小孔直径就能差出好几个微米,累积起来就超公差了。
还有更离谱的,工作台不擦,沾了个铁屑都没看见,零件垫得一边高一边低,整组数据全歪,最后还怪机器不准。
不过话说回来,这机器也没那么娇贵,只要你摸对了习惯,十天半个月都不会出一次错,比老质检师傅盯着放大镜量,省太多力气。
选它别光盯着参数,要贴合自己的活儿
 选它别光盯着参数,要贴合自己的活儿
前两年帮朋友选机器,差点没被销售忽悠瘸。上来就推几十万的全自动款,说能测三维能出报告,什么功能都有。
结果我朋友就是个做小塑胶零件的,每天也就抽几十个样,买个几万块的手动款完全够用,硬生生被忽悠多花了好几十万,说起来现在还懊恼。
选它真不是参数越高越好,你得先想清楚自己天天干啥活:如果是批量全检,那肯定要自动导轨自动对焦的,省人工提效率;如果只是进厂抽样、开发阶段测样,手动的就够,便宜不少,维护还简单。
还有一点很多人忽略,软件比硬件重要。有些小厂家硬件做得挺像那么回事,软件抓轮廓慢得要死,测一个件等半分钟,一天下来干不了多少活,耽误的工时都够补差价了。当然也没必要要那些花里胡哨的功能,你要是只测简单尺寸,要什么三维建模自动报表,没用。
用完记得盖防尘罩,镜头脏了别拿卫生纸擦,用专门的擦镜纸,导轨每周清一次灰,这些小事做好,机器用十几年精度都不会跑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在质检车间的火眼金睛:影像测量仪
文章链接:https://m.lfdjt.com/p/zhizao/a/4777.html