2026-09-30 02:29:04
作者:
制造
早上刚进车间门,就看到新来的小徒弟蹲在工位边发呆。一根丝锥断在合金钢工件里,露出小半截头,工件是订做的试制品,废了就是大几百。他脸涨得通红,攥着活动扳手不知道怎么下手。我凑过去看了一眼,得,又是最常见的错——底孔钻小了不说,攻丝的时候没退刀,直接把丝锥别断了。
断丝锥的坑,大多从第一步就挖好了
很多人觉得丝锥就是开内螺纹的工具,随便整个孔就能捅进去,没什么技术含量。真不是这样。底孔尺寸才是攻丝不崩的核心,不是瞎蒙的,不同材料还得跟着调。
攻软的铝、铜,底孔要比标准放大一点。因为材料软,攻的时候会挤牙,底孔小了,挤出来的余量太大,丝锥直接卡进去,一使劲就断。攻硬钢就反过来,太小了切不动,太大了螺纹牙深不够,用两次就滑丝。
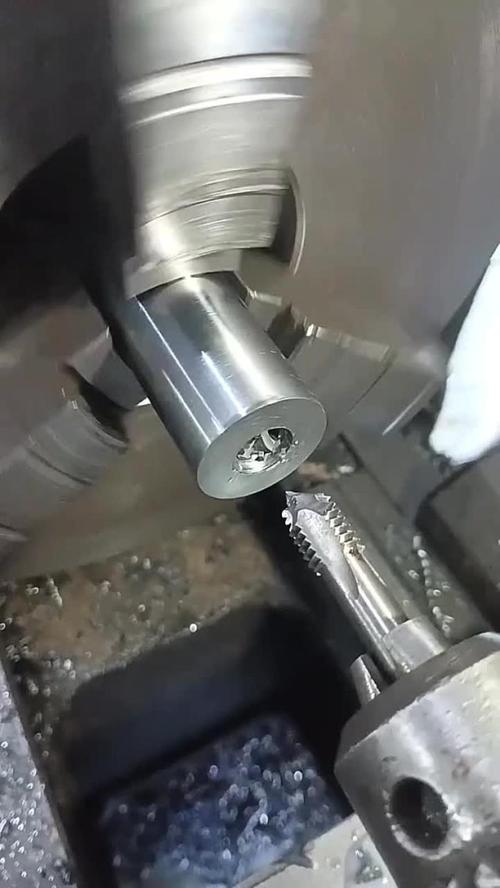 机械加工车间断在钢件内的断丝锥
还有更冤的,把手用丝锥装在机床上用。手用的韧性好但硬度不够,机床转速上去直接崩齿。拿机用丝锥手攻,太硬,拧两下胳膊就酸,劲一歪就断。说实话,我刚入行的时候干过这事,那时候车间缺工具,图省事拿了机用丝锥手攻,劲歪了直接断在里面,废了整块毛坯,扣了半个月的绩效,心疼了好久。
攻丝的手感,比机床参数还靠谱
现在的机床越来越先进,输入参数就能自动攻丝,但是小批量试活、修配的活,手攻还是少不了,总不能开机床折腾那一个小孔。
干手攻最关键的规矩,我带徒弟第一天就钉死,转半圈,退四分之一圈,没商量。为什么?你切下来的铁屑要断啊。一直转不退出,铁屑全卡在丝锥的齿槽里,越挤越紧,最后直接把丝锥抱死,使劲一掰就断。很多新手急着赶活,觉得退刀浪费时间,一直往前拧,十次有八次断。
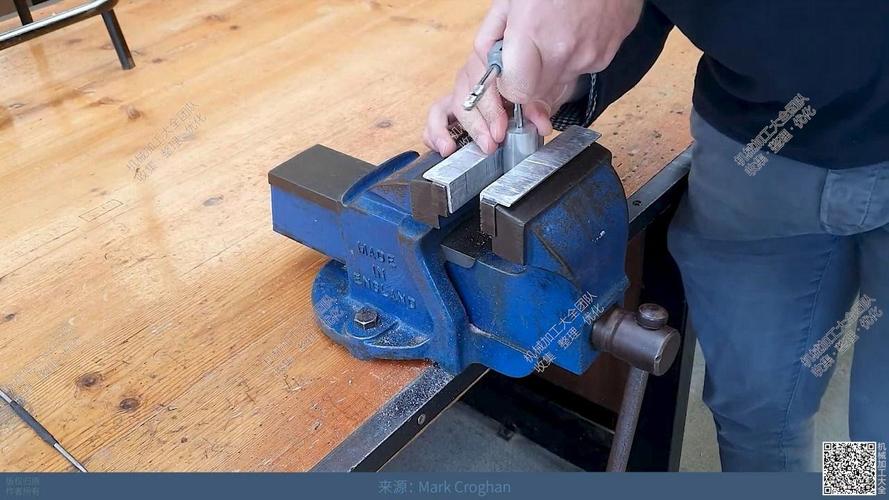 钳工台手工攻丝标准操作姿势
我见过一个干了五年的老师傅,攻硬度高的料,转四分之一圈就退,比年轻人慢不了多少,干了这么多年从来没断过丝锥。机攻也一样,别觉得开了自动就可以撒手不管,尤其是深孔攻丝,走到一半停一停,退出来清一下屑,比什么都强。
攻不同材料还要用不同的润滑油,这个真不是玄学。攻不锈钢蘸点豆油,攻铝蘸点煤油,排屑顺,不粘刀,丝锥寿命能翻一倍。不信你干一次就知道,差得不是一点半点。
两种常见丝锥,别拿错了白忙活
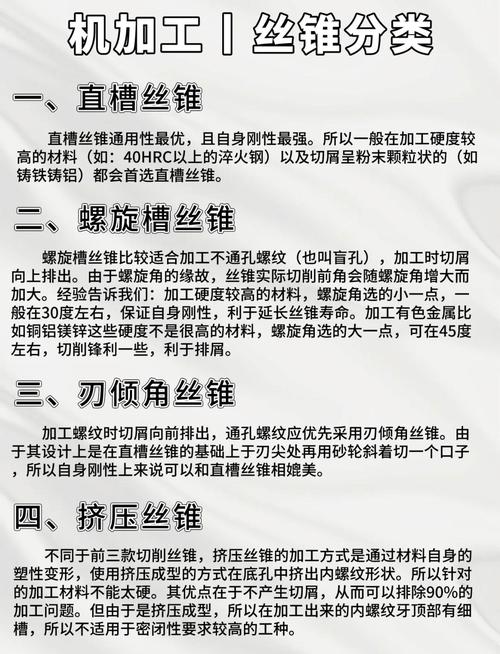 两种常见丝锥,别拿错了白忙活
车间里最常见的就是切削丝锥和挤压丝锥,长得差不多,用处差出去十万八千里。很多人拿错,出来的活全废,还骂丝锥质量不好。
切削丝锥就是靠刀刃把材料切下来,有切屑,大部分材料都能用,对底孔要求也没那么苛刻,缺点就是螺纹精度差一点,容易留毛刺。挤压丝锥不一样,它是靠挤压力把材料挤出来成型的螺纹,没有切屑,螺纹强度高,精度也好,专吃软的塑性材料,但是对底孔要求特别严,差个一丝都不行。你拿它挤硬钢,那就是找死,进去直接崩齿。
上次那个徒弟就是拿挤压丝锥攻淬火后的钢,崩了三个齿还跟我抱怨这批丝锥质量太差,逗得整个车间笑了半天。不过话说回来,车间里工具堆得乱,用完随便扔,拿错也真的难免,其实很好分:你拿之前看一眼齿槽,有容屑槽的是切削的,光溜溜没槽的就是挤压的,一眼就能分清,也不麻烦。
干机械这行,就是靠这些小细节攒经验,看起来不起眼的一根小丝锥,里面的坑,够你踩两三年。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过无数坑才懂:丝锥从来不是拧进去就行
文章链接:https://m.lfdjt.com/p/zhizao/a/4747.html