你以为链轮和齿轮是一家?差远了
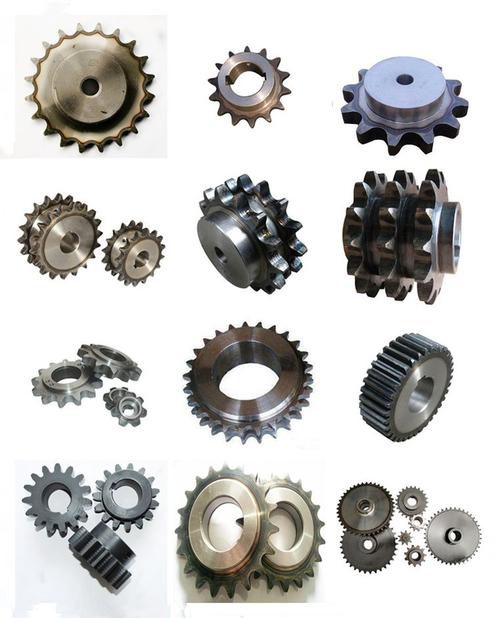
齿轮是两个齿直接对着咬,转的时候你带我我带你,齿面蹭着走。链轮不一样,它是靠齿卡着链条的滚子,拖着链条跑,本身和链轮啮合的地方,滚子是会转的,受力点完全不一样。
你摸一下就知道,链轮的齿顶是圆弧形,齿轮的齿顶大多是尖的,哪怕是圆头齿轮,轮廓也差很多。很多新人画图,把链轮画成齿轮,加工出来根本挂不上链条,白瞎一块好料。
其实这么说吧,齿轮传动是硬传动,精度高,链轮传动是带传动,能缓冲,长距离传动也不怕,拉个十几米,一根链条两个链轮就能转,比堆一堆齿轮组便宜太多,所以车间里的输送线、提升机,全是它的身影。
坏得快?多半不是受力,是你踩坑了
我干了十几年,见坏的链轮,十个有八个不是累坏的,是操作维护踩了坑。最常见的,就是只换链条不换链轮。
链条用久了会拉长,节距越拉越大,原来卡在两个齿中间的滚子,现在就会往齿顶跑,磨得齿越来越尖,慢慢变成刀形。你只换个新链条,新链条的节距是标准的,卡到磨歪的齿里,转不了几天就把新链条磨坏,还跳链掉链,闹心的很。上次我们线操作工图省事儿,只换了断的三挂链条,结果半个月不到,新链条全磨得要换,连链轮也废了,停机大半天,亏了好几千,比一开始一起换花的钱多多了。
还有一个坑就是不对中。两个链轮装的时候歪个一两度,看着不影响转,转起来链条一直偏磨,链轮一边齿磨得快,不出三个月,齿就斜了,直接废了。我调链轮的时候,都会拿个钢直尺靠一下两个链轮的端面,差一个指甲盖都不行,别嫌麻烦,麻烦这一次,能用好几年。
选链轮,不是越硬越耐用
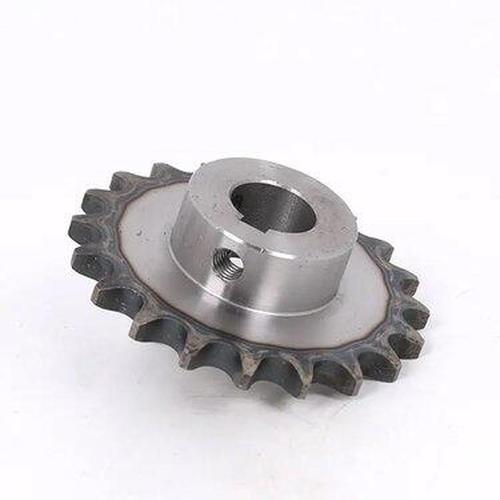
很多人买链轮,开口就要最硬的,说越硬越耐磨。这真的是误区。太硬的钢,脆啊!你想,要是设备经常启停,每次启动都有冲击力,全淬硬的链轮“咔”一下就崩个齿,直接断了。
好的链轮,应该是表面硬,芯部韧,表面耐磨扛得住磨,芯部有韧性扛得住冲击,就像运动鞋,鞋底硬耐磨,鞋心软舒服,一个道理。
说实话,很多小厂做链轮,偷工减料不是偷厚度,是偷热处理工序。该调质的不调质,该局部淬火的给你整成全淬,要么就是硬度不够,用俩月就磨坏,要么硬度太高,一冲就崩,卖的时候比正经货便宜一半,用起来成本翻三倍,坑死人。
普通车间用的输送链轮,其实45钢调质,表面淬个火就够用,不用瞎追求什么名贵材质,重载冲击的才要合金钢,沾水沾腐蚀的用不锈钢,合适最重要。
你骑过自行车吧?骑久了跳链,蹬空,是不是?多半不是链条松了,是你的飞轮链轮磨尖了,卡不住链节了,换个新飞轮立马好,就是这个理儿。
不过话说回来,车间里谁会关注链轮呢?安上之后只要转,就没人多看它一眼,脏乎乎沾着机油,扔在设备角落,连个铭牌都没有。可它一坏,整条线都停,少则几千多则几万的损失,全是这个不起眼的小东西搞出来的。多懂一点,少踩点坑,比啥都强。
作者|制造
排版|制造
审核|满满