2026-09-28 02:21:59 分类:正文
刚进钣金车间当学徒那会,我最先记住的就是折弯机的动静。
哐当一声。
地板跟着微微震一下,一块凉丝丝的钢板,转瞬间就弯成了想要的角度,连折痕都整整齐齐,像印上去的一样。很多人没进过车间,以为这东西就是个大夹子,把钢板硬掰弯,其实哪有这么简单。
你以为只是掰弯?差一点都不行
干钣金这行,下料开料是第一步,最后拼合之前,最难的就是折弯。你做个普通的机箱,八个折角,只要有一个差了十分之一毫米,最后组装的时候螺丝都拧不进去。
说实话我见过不少新手,下料下的漂漂亮亮,折完直接废了整块料,可惜都来不及。
现在不管做汽车的结构件,还是家里配电箱的外壳,甚至电梯里的装饰板,全靠折弯机出精度。它不像切割,切歪一点还能磨,折弯差一点,整块钢板就只能回炉。
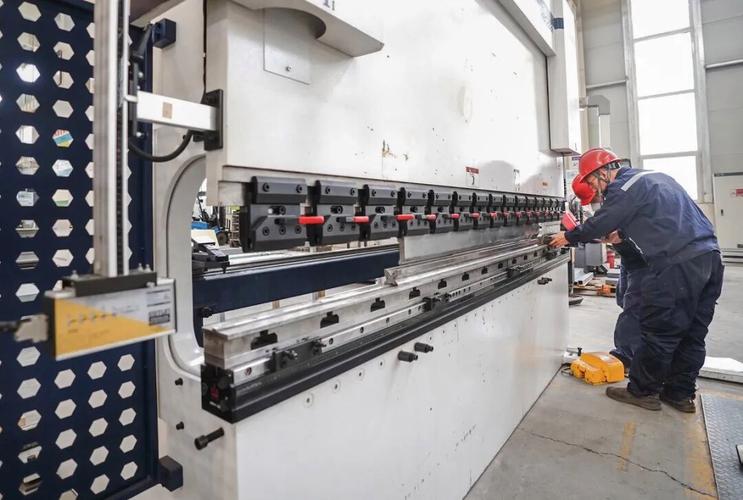 工厂车间数控折弯机操作现场
很多外行人不知道,折弯机的核心,从来不是能压多大的劲,而是劲下的准不准,停的稳不稳。下压多了,角度太尖,下压少了,角度不够,后续全错。
老师傅都头疼的隐形坑
干折弯,最躲不开的就是折弯回弹。
什么是回弹?你把钢板压到90度,一松压力,它自己会往回弹个一两度,材质不同厚度不同,回弹的度数完全不一样。普通碳钢和不锈钢回弹不一样,同材质,两毫米和五毫米回弹也不一样。机器里存的参数只是参考,真要折到正好的角度,还得靠师傅调。
我刚学徒那会,就吃了回弹的亏。当时要折一批配电箱外壳,我照着默认参数跑,折完一量,全是92度,装起来缝隙能塞进一张名片,整批料差一点全废了,最后还是师傅跟着一块一块调压力才救回来,那一天我站在机床边,汗把后背都湿透了。
还有一个坑就是折弯顺序。
别不信,顺序错了,你就算角度全对,最后也干不成。比如你要折一个封闭的方盒子,要是先把四个侧边都折完,最后想折底边,折弯机的刀根本伸不进去,对不对?这种错,新手几乎都犯过,我也不例外。
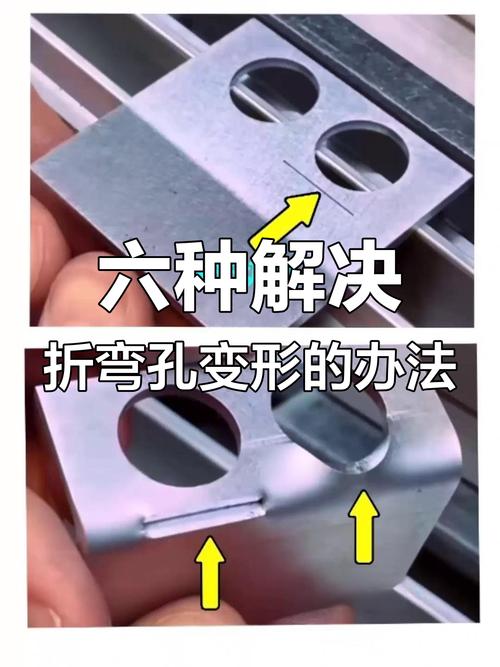 折弯机钢板折弯回弹变形示意图
不过话说回来,这种错犯一次记一辈子,比师傅说十句都管用。真的废过一块料,你下次排顺序的时候,自然就会多琢磨两遍。
数控普及了,老经验就没用了?
 数控普及了,老经验就没用了?
现在的折弯机都是数控的,输进去参数,机器自己跑,很多小孩刚进厂,觉得不就是按按钮嘛,学两天就能上岗。
可真遇上事,就懵了。比如刀模用久了磨掉一点,角度不对了,程序里没这个参数,你调不调?比如一批料进来,硬度比平时高了一点,回弹比往常大,你要不要改压力?
机器是死的,钢板是活的。每一批钢材的性能都有细微差别,车间温度湿度变了,钢板的应力也会变,这些都不是程序能提前写进去的。
我见过干了二十年的老师傅,上手先摸一下钢板,折第一块试一下,量一下角度,转个两三个参数,马上就准,这个本事,机器学不来。
说实话,干制造这行,从来都是机器帮人干活,不是机器替人干活。你站在折弯机边上,听着它下压的闷响,能感觉到那股劲从钢板传过来,这种手感,看一百遍教程也学不到。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的「钢铁折纸师」:你不知道的折弯机
文章链接:https://m.lfdjt.com/p/zhizao/a/4012.html