放着好好的剪板机不用,为啥非要用它切?
很多人对金属切割的印象还停留在剪板、锯切、氧气烧,真到干起活来才知道,这些老办法不是什么都能切。普通氧气切割只能烧碳钢,换不锈钢、铝板、铜板上去,烧半天都烧不透,就算切开了,切口也坑坑洼洼,变形变到没法用。剪板机倒是快,可只能切直边,碰上要开异形孔、切曲线轮廓,直接歇菜,厚一点的硬金属,剪板机刀口都能崩出缺口。
说实话,我见过不少小加工厂接不锈钢通风管的活,全靠等离子撑着。那种弧度复杂的管件下料,换别的工具干,一天出不了几件,等离子走一遍,十来分钟就搞定,切口平整,后续打磨省好多事。
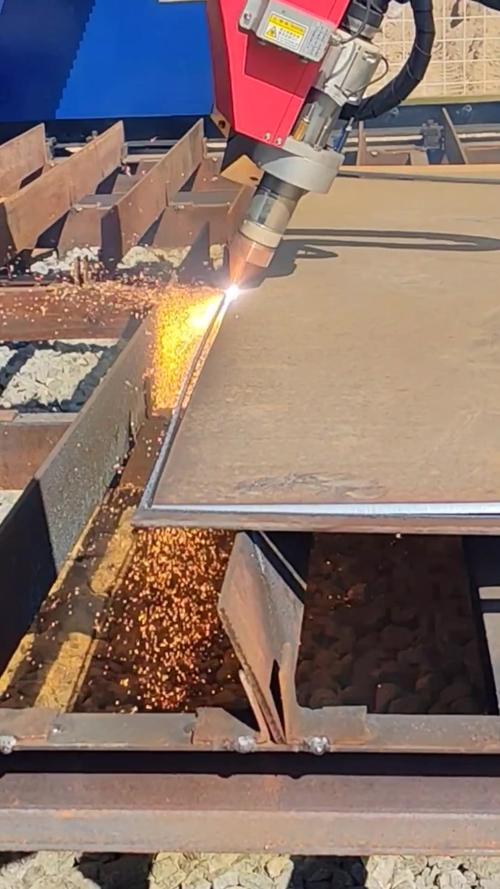
这把隐形刀到底是怎么切开金属的?
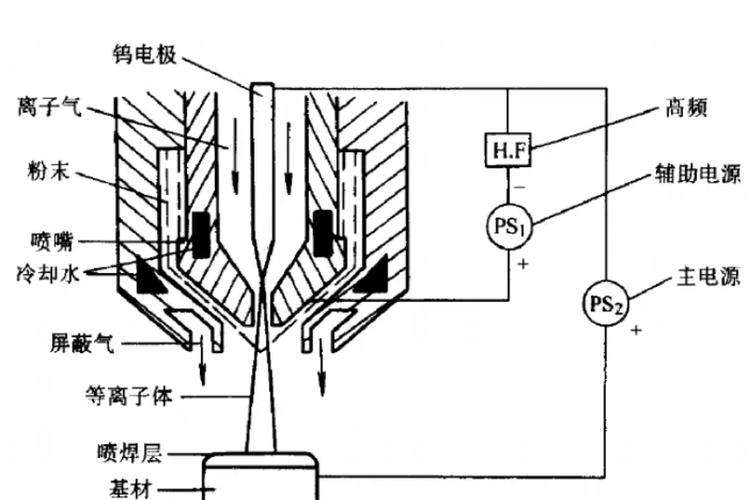
说出来你可能不信,原理其实没那么复杂。我们都知道物质分三态:固态液态气态,等离子就是物质的第四态。给气体通上电,加足够高的温度,气体分子就会拆成带电的离子和电子,这玩意儿就是等离子。温度随便能到几万度,什么金属扛得住这温度?接触瞬间就熔化了,高速气流再把熔化的金属渣直接吹走,这不就齐刷刷切开了?
就相当于你拿着超高温的高压水枪,对着金属冲,直接冲出来一条缝,就这么简单。很多刚入行的小孩纠结它和激光切割哪个好,其实说白了,各吃各的饭,激光精度高,但是贵,小活薄板,用等离子切划算得多,成本也就激光的零头。
现场干活,最容易踩的几个坑
我刚学那会,跟着师傅调机子,没少挨骂,也烧了不少割嘴,都是血的教训。第一个坑,就是贪快。新手总觉得速度越快,干活越麻利,上来就把切割速度拉满,结果走一半就切不透,背面挂满了粘得死死的渣,抠都抠不掉,工件直接废了。
第二个坑,气压乱调。气压太高,等离子束太散,不仅浪费气,还烧割嘴,本来一个割嘴能用十几天,两三天就烧穿了,成本哗哗往上掉。气压太低,吹不动熔化的铁水,切出来全是堵得死死的烂口子,根本没法用。
第三个坑,割嘴距离不对。很多新手怕切不透,把割嘴贴在工件上走,直接粘在熔化的铁水上,一下就烧废了。抬得太高,温度散得快,切到一半就断了,白忙活半天。说白了,这里面没什么玄乎的,多切几次就有感觉了,一般来说,能看清弧光,距离大概小拇指那么宽,就差不多。
不过话说回来,现在的新机子都带自动调高度,省了不少事,可基础的手感还是得有,真碰到现场搭架子切割,还是得靠人手动调。
不少人觉得等离子切割就是粗活,登不上大雅之堂,可你去各个大大小小的加工厂走一走,从大型钢结构下料,到小五金开孔,哪里都能看到它的弧光。这把不怎么起眼的高温快刀,早就是制造业离不开的角色了。
作者|制造
排版|制造
审核|小北