2026-09-27 05:11:52 分类:正文
刚绕着车间走了三圈,鞋帮子上沾了俩螺丝帽。站在总装线尽头抽烟的时候突然想,好多外行连总装线是什么都搞错。
真不是把零件拼起来这么简单。
总装线才是整间工厂的核心脸面
很多人觉得,前面做零件的车间才是技术核心,总装线就是招几个拧螺丝的普工收尾,赚的都是辛苦钱。这话错得离谱。整间工厂所有环节的问题,牵一发动全身,最后全攒在总装线这儿。哪怕前面一个零件尺寸偏了一头发丝,到这里装不进去就是装不进去,整条线都得等你。
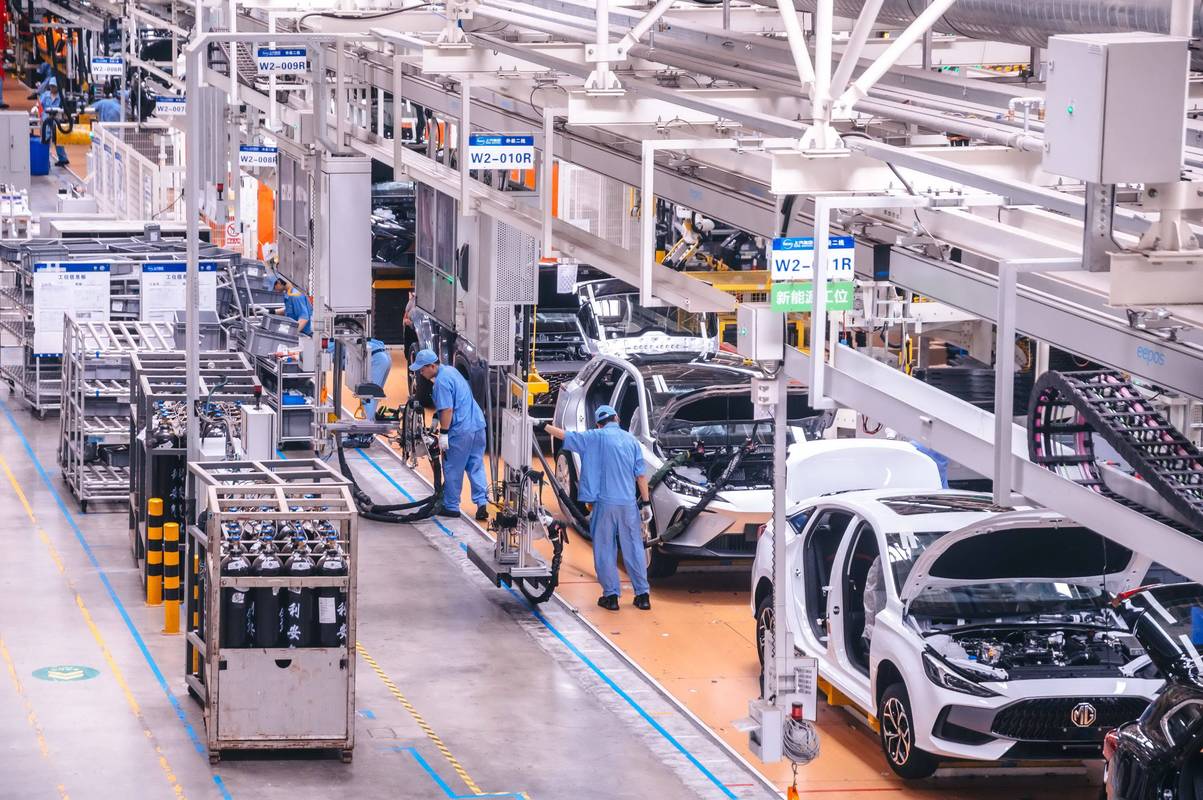 汽车制造车间总装线现场全景
我刚入行的时候,跟着老师傅蹲线,师傅说,你看这条线的布局,就是整间厂的血压计。哪个节拍不对,哪个工位堆货,一眼就能看出哪个上游环节出问题了。不用你去一个个查加工车间,站总装线入口逛一圈,心里就有数了。
藏在滚筒缝隙里的隐形规矩
说实话,总装线的学问全在细节里,不是什么高大上的黑科技。就说工位间距,好多刚做设计的小孩喜欢把工位挤得紧紧的,省空间啊对吧?结果上线一跑,工人转身拿个工具都磕膝盖,每天慢个十分八分,月底产量差出去一大截。
节拍更是死规矩。每个工位停多久,都是卡死的。差十秒钟都能堵成一锅粥!我记得上次有个新人顶岗,装内饰的时候多核对了一遍零件,慢了五秒,后面连着三个工位堆了待装的壳子,调了二十多分钟才把节奏拉回来。
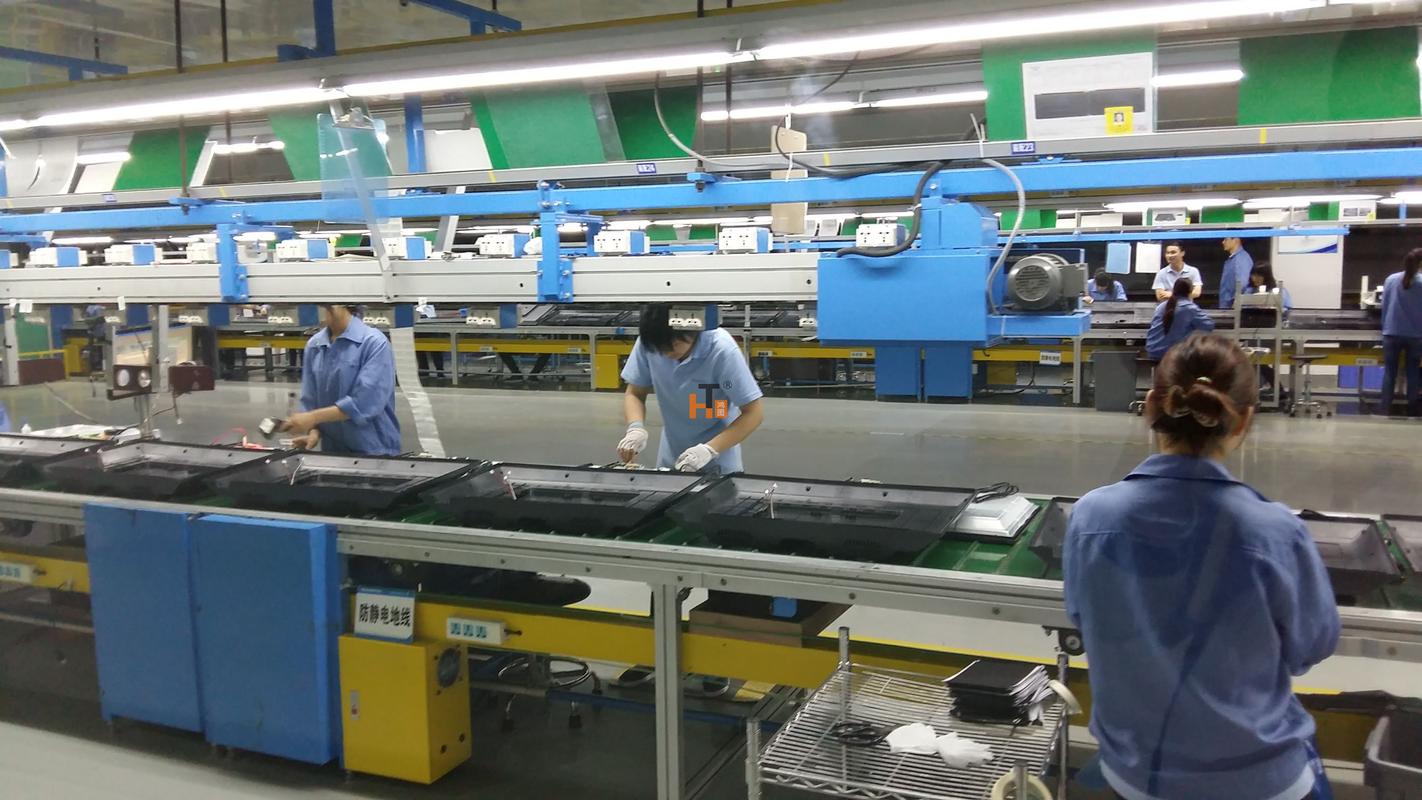 总装线工人手工装配作业特写
还有公差这回事,很多人听不懂。说我每个零件都合格,怎么总装就出问题?其实每个零件都偏个一点点,攒到一块儿,误差就大到装不上了。总装线要兜住的就是这个事儿,有的地方留活口,能调,不是硬怼进去就完事儿。
出问题才见总装线的真功夫
 出问题才见总装线的真功夫
总装线最怕的不是停线检修,是偶发错装。今天出一个漏装,明天出一个装反,找得到原因算你运气好,找不到的时候,能把整班人熬得通宵不睡。
我早些年碰到过一桩邪门事儿,同一款产品,总是千分之几的概率漏装一个小卡簧,查了半个月,换了自动化供料器都不管用。最后还是老班长发现问题:供料的料盒放歪了几度,工人拿零件的时候,顺手就把没卡簧的基底先拿出来了,线一走赶节拍,就忘了补装。把料盒垫正,问题立马就没了。就是这么点小事。
不过话说回来,现在自动化程度越来越高,好多总装线全是机器人干活,是不是就不用人了?才不是。我见过好几条号称全无人的总装线,最后愣是硬生生加了三个人工工位,就是机器查不出来那点缝隙不对、声音不对,老工人手一摸,耳朵一听,就知道不对。那点经验,机器一时半会儿学不来。
想懂制造,先蹲总装线看三天。什么上游下游的问题,全都明明白白摆你眼前。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的总装线:一堆散件怎么变成品的秘密
文章链接:https://m.lfdjt.com/p/zhizao/a/3621.html