2026-09-25 09:59:45 分类:正文
刚进车间当学徒第一天,师傅带我站在车床边,让我盯着飞出来的铁屑看十分钟。
我那时候满脑子都是课本上背的定义,只觉得嗡嗡震得脚麻,哪看得出来什么门道。
直到后来自己车废了三个工件,才懂这看起来就是”拿刀削铁”的活,水深得很。
别被字面意思骗了,切削不是硬怼
很多外行一听见切削,第一反应就是拿个硬度更高的刀,把多余的料硬生生切掉。
真不是这么回事。
你削过芒果吧?快刀斜着削,削出来的皮又薄又匀,果肉不浪费,表面还光滑。要是拿钝刀硬砍,满手都是汁,果肉坑坑洼洼。切削的道理差不多,核心是分离,不是硬碰硬。
刀的角度要卡准,走刀的速度要对上,就连切下来的屑往哪走,都是设计好的。
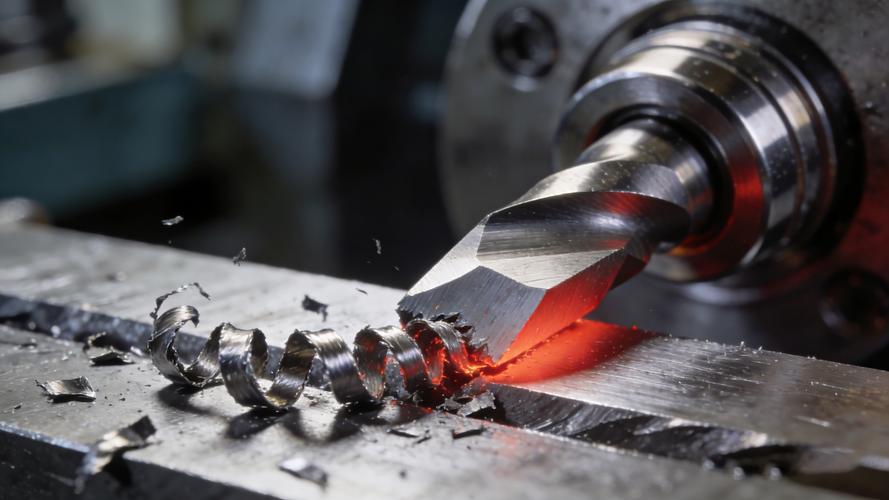 金属切削加工切屑流出示意图
要是切屑卡刀缝里,没及时排出去,直接就会在已经切好的面上再刮一道,好好的工件直接废了。我刚上手那会,就犯过这个错,工件交到质检那,一道深痕直接打回,白熬了一晚上的班。
干好切削,功夫都在刀外
 干好切削,功夫都在刀外
很多新人刚摸机床,眼睛只盯着刀具对不对,参数输得对不对,转头就忘了开冷却液。
说实话,这是最亏的错误。
切削的时候,刀头和工件摩擦能出上千度的高温,别说普通刀具,就是硬质合金,烧上半分钟也得软。很多人觉得不就是降温吗?开大一点不就完了?这里面的讲究多了。粗切削的时候,要的就是冲力,得把碎铁屑直接冲出来,冷却液得往刀头那怼。精切削的时候,要的是表面光洁度,喷雾冷却比大水冲好,不会让刀头因为温差抖,切出来的面才平整。
你摸过精切完的铝合金面吗?滑得像刚从冰箱拿出来的果冻,连个指纹都留不住,这就是冷却和走刀配合出来的效果。
还有刀具的刃口,很多人觉得越锋利越好,不对,切不同的料,刃口要磨不同的钝圆半径。切软的塑料,刃口得尖,不然切不动还粘刀。切硬的钢材,刃口得留一点点小圆,不然一怼就崩刃。这些东西课本上只给个大概范围,真上手,得车个十件八件才能摸出自己的手感。
现在的切削,早不是你以为的样子
原来车间里,老师傅磨得一把好刀,走到哪都受人尊重。现在大部分成品刀具都给你开好刃了,甚至带涂层,不粘屑还耐高温,省了好多磨刀的功夫。
不过话说回来,核心的东西没变,还是调参数、找角度的本事。
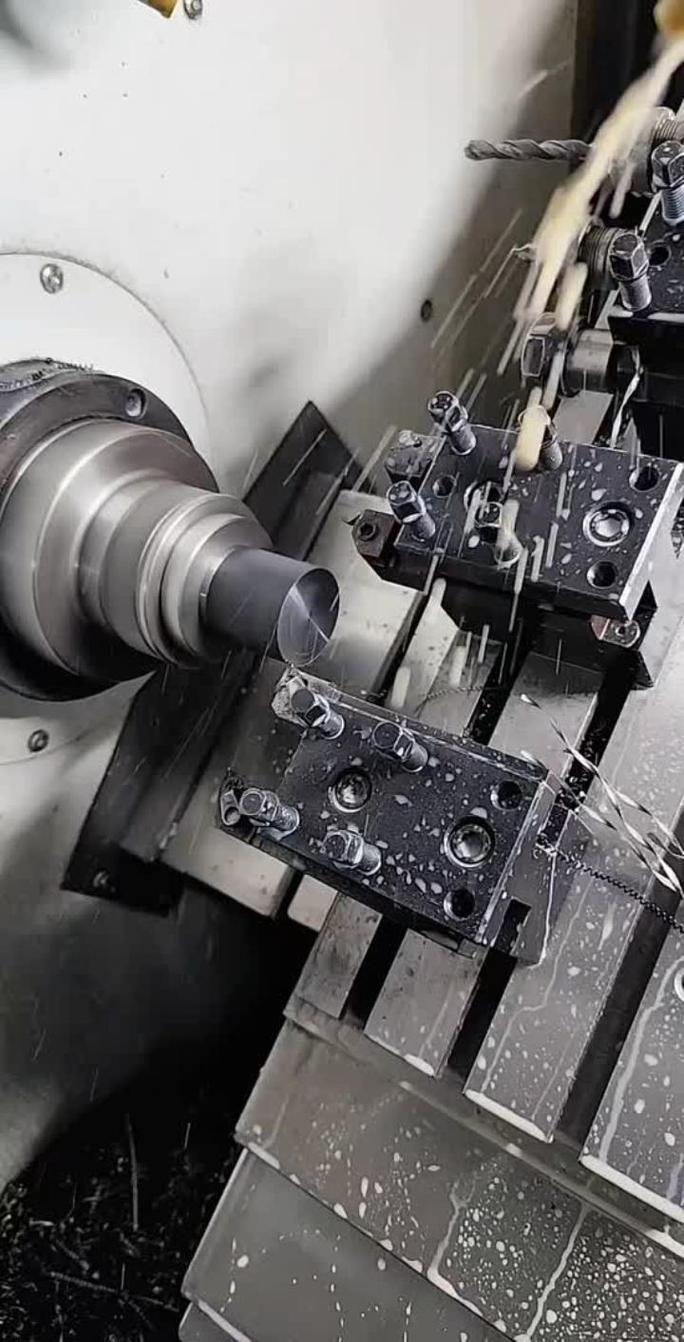 数控车床切削加工现场实景图
现在好多难加工的材料,原来想都不敢想直接切,现在配合新的冷却方法,刀具材料,直接一次就能切出成型的面。我去年在一个新产线见人切航空用的那种硬料,切完的面直接不用抛光,惊得我半天合不上嘴。
好多人说现在自动化了,切削都是电脑调,不用人了,哪能啊。批量生产当然没问题,换个新材料,改个新形状,还得老师傅上去摸两圈,改两个参数,才能出好活。
反正你要是哪天有空进车间,别光盯着屏幕看,站在机床边听听那嗡鸣,看看铁屑怎么流,闻闻冷却液混着铁屑的那种特有的味道,就知道这活,从来都不是什么纸上谈兵的事,每一刀都有讲究。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人告诉你的切削工艺:车间里的精细活
文章链接:https://m.lfdjt.com/p/zhizao/a/2793.html