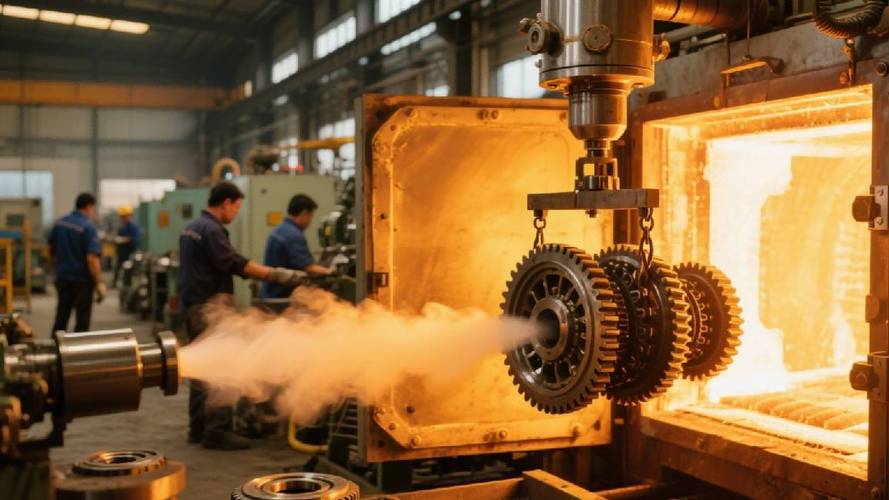
你跟着我逛车间,刚转过冲压工段,热浪隔着老远就拍过来了。就是这儿,热处理工段,今天要讲的东西,就在前面那台大炉子里。
进热处理车间闻的那股焦味,就是渗碳在干活
很多新人刚进来,捂鼻子说这味儿怎么这么怪。说实话,闻久了我还觉得挺亲切——这就是富碳气氛在炉子里反应的味道,渗碳正在这儿干活呢。
很多人对渗碳的第一印象,就是“给钢铁表面涂一层碳”,错了。完全错。
碳不是涂上去的,是硬生生给“压”进钢铁骨头里的。就像你腌咸鸭蛋,盐不是挂在蛋壳表面,是渗到蛋白蛋黄里去,渗碳也是这个道理,只不过我们只需要渗进去薄薄一层。
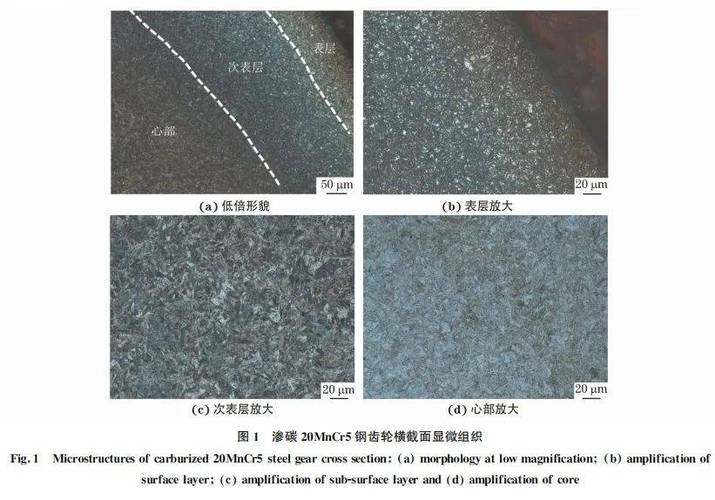
为什么不整个都渗?你想想,汽车传动的齿轮,转起来每一秒都在受冲击,要是整个齿轮都硬得像玻璃,给你一脚油门,直接裂成八瓣。要是整个都软得像铁丝,跑不了几千公里,齿面就磨平了,变速箱直接废了。渗碳最妙的地方,就是给你想要的外硬内韧:表面一层够硬,耐磨扛造,芯子还是原来的软韧,能吸得住冲击。
碳原子是怎么钻进钢铁里的?
说出来你可能不信,原理简单到离谱。室温下的钢铁,铁原子都排得整整齐齐,挤得严严实实,碳原子根本钻不进去。
把钢铁烧到快融化又不融化的温度,铁原子就开始乱晃,原来排列的缝隙就变大了。这时候往炉子里通满活性碳原子,这些小家伙就顺着缝隙往里面钻,钻多深,全看你烧多久、温度多高。控制好时间,就能得到你想要的渗碳层深度——小的钟表齿轮只需要零点几毫米,大的重型设备齿轮也就几毫米,深了反而坏事。
很多人把渗碳和淬火搞混,其实不是一回事。渗碳只是把碳送到该去的地方,真正让表面硬起来的是后面的淬火。碳多的地方淬火后会变得很硬,碳少的芯子还是软的,完美的组合就出来了。
车间里那些渗碳玩砸的坑
干了几十年热处理,见过太多渗碳做砸的零件,说几个常见的。最常见的就是渗层不对,要么浅了要么深了。浅了,齿面磨不了多久就把渗碳层磨穿了,软芯子露出来,磨得飞快,没多久就报废。深了呢?芯子也吸进去太多碳,淬火后变脆,承受不住大冲击,跑着跑着直接断成两截,那就是大事故了。
还有碳浓度太高,表面会析出大块的碳化物,就像烤馒头烤糊了结的硬痂,硬的发脆,一碰就掉,根本用不了。
我刚当学徒那会,看错了炉温表,把温度调高了几十度,出来一整炉齿轮全废了。那时候站在炉门口,手心全是汗,半个月奖金打了水漂,现在想起来还肉疼。
不过话说回来,现在技术进步多了,控温都是自动的,很少出这种低级错误。不管是传统的气氛渗碳,还是现在新出的真空渗碳,核心逻辑没变过。你去摸一磨废了的旧齿轮,敲敲表面,声音脆得很,敲敲芯部,声音闷一点,那就是渗碳给你的改变。对吧?
作者|制造
排版|制造
审核|小准