 大讲堂
那条“笨”皮带
我头一回进车间,师傅没让我碰电机,让我站到一条输送线边上,看十分钟。看什么?我到现在还记得那个画面——皮带表面发乌,接缝处一道浅浅的印子,每隔几秒从你眼前过一趟,像人手腕上的脉。声音是闷的,嗡……噗,滚筒那头一直嗡,落料口是哗啦哗啦,两种声音搅在一起。手搭在机架上,麻的。
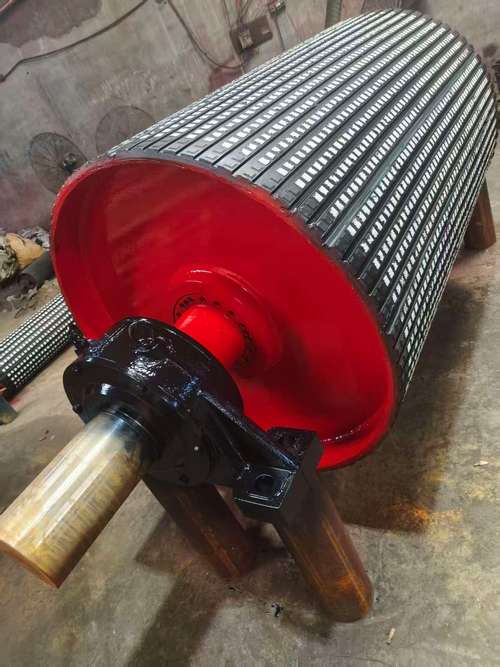
很多人一说到输送线,脑子里就是那条黑皮子。错了。皮带只是它的一层皮。真正干活的是底下那一排排托辊、两头的滚筒、还有一个专门负责“拉紧”的装置。少哪个,它就是一条躺在地上的橡胶带,连自己都懒得动。
它不生产任何东西。可它一停,上游的机器全憋住,下游的料全断。你说这算不算命根子。
它把东西送走,靠的其实是“拽”
不是托着走。是拽着走。
电机带着滚筒转,滚筒和皮带之间靠摩擦力较劲,你可以想象两只手搓一条湿毛巾。这股劲儿小得可怜——通常整条线能给出的牵引力,也就刚够拉动它自己加上货物的重量,再多留一点余量。所以张紧装置干嘛用的?就是给这条毛巾加“握力”。松了,打滑;太紧,轴承和接头遭罪。中间那个度,全靠经验和手感调。
打滑是什么样?下料口一堵,货堆成小山,皮带还在那儿转,滚筒空转。你听见嗡声没变,可皮带停了。这时电机电流往上蹿,热保护开始发烫。老手第一反应不是去拉电闸,是冲到落料口把料扒开。晚一步,皮带接头那一下就被硬生生撕开——那玩意儿最脆。
托辊负责托着、顺便把摩擦降下来。它坏一个,你其实听得出来。吱——吱——,节奏不均匀,像鞋底卡了颗小石子。坏上三五个,皮带就开始被拽偏。
跑偏不是“皮带歪了”,是它在用歪的方式告诉你:某处的力不平衡了。
跑偏了,先别急着拧螺栓

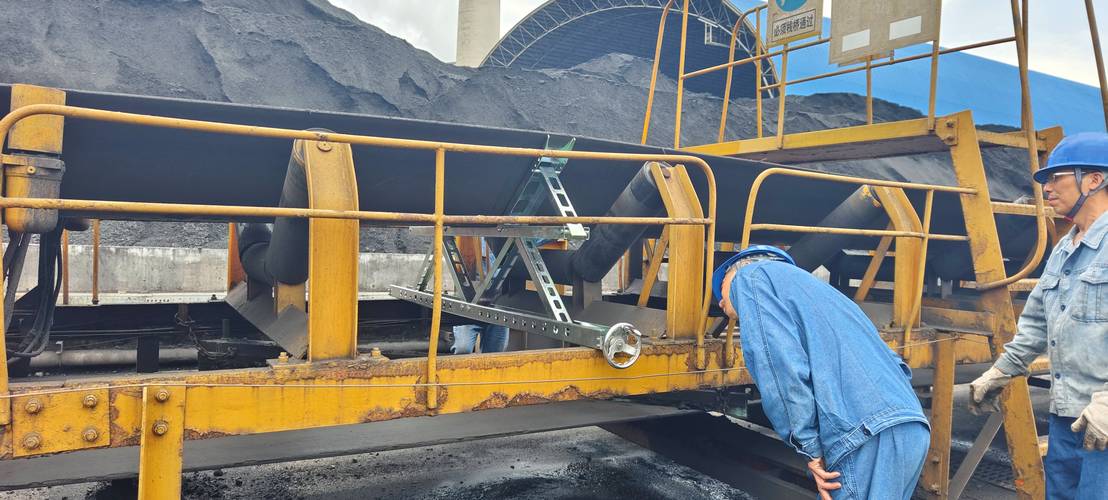
我自己的排查顺序,不一定通用,但好使。空载跑不跑?空载就偏,问题多半在滚筒、托辊、机架本身。空载好好的,一上料就偏——那就是落料点的事,料全砸在一侧,等于你一直在侧着推它,换谁都得歪。
再往下看张紧。两边的行程是不是一样?一边紧一边松,皮带自己会往松的那边爬,这是它的天性。还有尾部那个转向滚筒,特别敏感,它偏一点点,整条线跟着偏一大截。
有个特别常见的误区:有人把托辊调成斜的,想用它“挡”住皮带。挡得住一时。挡久了,皮带边缘被磨出毛边,跟被刀削过一样,最后从那儿开裂。正确做法通常是回头看力从哪儿来的。
再说说什么场合不该用皮带。烫的、尖的、死沉的,别用,用板链或者链条。要积放、要定位准的,上倍速链或者辊道。皮带怕油、怕热、怕尖角。你随手一根钢条掉上去,划一道口子,当时没事,过一阵子它就从那道口子撕开。这类事我见过不止一次,每次都想骂人。
有人问能跑多快。很多产线也就每秒零点几米到一米出头,看着慢悠悠的,你把手指头伸进去试试?一秒都用不上。还有人问为什么不能随便启停。频繁启停,皮带接头受的冲击最大,接头就是它的软肋,你每停一次,等于在它腰上掰一下。
结束的时候是这样:师傅拉下电闸,挂上牌子,蹲下去,手电筒照着那排托辊,一句话没说。扳手伸进去,两圈,停。皮带啪地回正,嗡声也变得干净了。
作者|制造
排版|制造
审核|乐乐