 大讲堂
三点四十。车间里就剩两台机床还亮着灯。
我手里攥着一把内六角,卡盘上这副软爪装了一半。旁边的铁屑车里堆着白天的活,铝屑、钢屑、铸铁粉混在一起,切削液泛着一股发馊的甜味。今晚这是第几次换活了?我低头数了数——脚底下那摞工艺卡,六张。
小批量多品种。这词儿听着挺轻飘的。落到机床上,就是一句大白话:一台机床,一天要啃出六种完全不搭界的活。
外行第一反应都差不多:那就换台快点的机床呗,主轴转速拉满,快移拉到顶。
错。大错。
主轴再快,换型两个半小时,一样白搭。刀在飞,工件在换,机床大部分时间躺在那儿不动。真正吃你产能的,从来不是切削那几分钟,是切削之外的那些碎片。
机床转得再快,也扛不住你换型的那双手
我习惯把换型时间掰开来看。
拆上一副工装,去找新的。松卡盘爪,换软爪,车软爪——这一步最磨人,车完还得等它凉,热着量出来的尺寸是假的。找刀、装刀、对刀。改程序里的坐标。气枪吹定位面。装第一件。试切。量。改偏置。再切。再量。
每一步都不长。三分钟,五分钟。可它们会排队。
像做饭。锅里的火再旺,你要是炒一道菜就得把整间厨房收拾一遍、把盐罐子重新贴标签、把菜刀重磨一次——客人早跑光了。
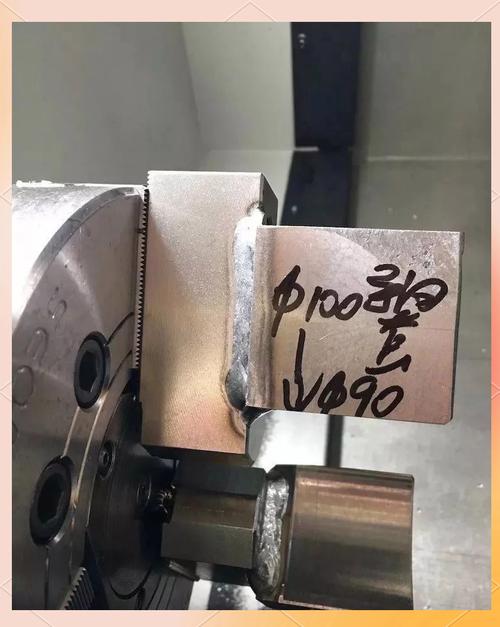
有一回我站在旁边掐表,看一个老师傅换型。他全程没吭声。手上动作密得像在弹琴。整段过程里他唯一停下来的一次,是弯下腰,盯着一个定位销看了大概两秒。
就这两秒。后来他跟我说,上回就是那个位置卡了一片铁屑,首件差了三丝。
所以先别急着骂机床慢。问自己一句:机床还在切的时候,你在干嘛?
如果这时候你在翻图纸找那把内六角,那你已经开始亏钱了。换型的胜负手不是手快,是把能挪出去的活儿,挪到机床还在转的时候干完。
零点定位、快换软爪、预调刀:三样东西能省掉一半时间
说几样真能省下钱的东西。
零点定位。说白了,是在工装和机床之间装一套插座,工装做成插头。位置是死的,重复定位通常能稳在几丝的级别。换型的时候一拉、一推、一锁,坐标不用重找。这套东西不便宜。它什么时候值?工件重、形状怪、每个月要轮好几拨的那种活,值。一年就干两回的,别折腾,老老实实车软爪去吧。
快换软爪。这事特别朴素。多备几副,按活分组,编号喷漆。换型的时候直接上。车软爪那一步省不掉,但能挤到机床还热着的时候做。
刀具预调。对刀仪摆在机床旁边,别锁进计量室。刀在机外对好、量好、写进刀补表,装上去直接用。动作很小,回报很直接。
再往前走一步,是程序的模板化。不少产线现在的做法是:同一族的活,程序骨架共用,只改几个变量——工件零点、转速、进给、刀号。操作工填张表就能跑。比每次从头编一段靠谱太多,也少犯错。
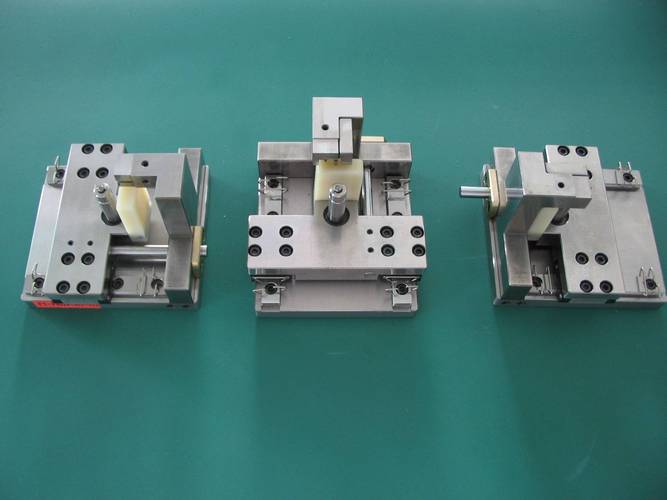
还有个小动作,我觉得比上面所有招都实用:把换型清单贴在机床门上。
别贴办公室。就贴在操作面板边上。一行一行勾:拆什么、装什么、改哪一行程序、量哪几个尺寸。人不是机器。半夜三点,谁都会忘事。
换完型,为什么首件老是差那么几丝

这问题问的人最多。挑几种我亲眼见过的说。
一种是定位面上的脏东西。很多人气枪一吹就算完事,看着挺干净。可定位销根部、软爪台阶的阴角里,卡着一片薄薄的铝屑,肉眼几乎看不见。工件一压,歪了。首件差个两三丝,后面一路差到底。解法也不高级:吹完,用手摸一遍。手指头比眼睛灵。
一种是热。机床停了半小时,主轴、丝杠、床身的温度都在往下掉。这个时候切出来的第一件,跟下午那批压根不是一个状态。老师傅的做法往往是先空跑几分钟,或者干脆先切两件废料,扔掉。
还有一种是刀补忘了改,或者改到别人头上。这纯属人的问题。换型时刀号、偏置号、磨损值,三个地方,改错一个废一批。所以刀补表要跟程序里的刀号对得上,别凭记忆。
最后一种,夹得太狠。薄壁件、环件、细长轴,夹紧力一大,松夹之后自己弹回来。你量的时候它正被卡盘捏着,量出来是“对的”。一松,全废。这种活,得把压力调小,或者改成轴向压紧,或者加个内撑。
你看,没有一条是机床的毛病。全是人的手、人的眼睛、人的记性。
新人爱问的两句
“是不是所有活都该上零点定位?”
不是。看你的换型频率和工件重量。换个说法:如果省下来的换型时间,能在半年内把那套工装的账还掉,就上。算不清就先别上,把换型清单做出来,那玩意儿不要钱。
“为什么老师傅换型那么快?”
因为他脑子里有一张清单,还因为他换型的时候不说话。
听着像玩笑。可你细看,新手换型慢,一半时间耗在“接下来该干嘛”上。站那儿发愣,转个圈,翻翻工艺卡,再想想。老师傅手上不空,脑子也不空,顺序早就刻进去了。
所以小批量多品种这件事,到最后拼的不是设备清单有多长。拼的是你换型的那套动作,有没有被拆过、被写下来、被练熟。
气枪一响,铁屑滚开。卡盘咬住。下一件活的第一个面,亮了。
作者|制造
排版|制造
审核|乐乐