 大讲堂
货架第三层那排铁疙瘩
车间最里头那排货架,第三层,堆着三十多套专用夹具。落灰。小徒弟问我这些还用不用,我说一年用两回,扔了又心疼。
换型那天的场面你大概见过:上一套拆下来,吊车挪走,新的一套对上去,找正,打表,试切。一上午就没了。人站在旁边看表针跳,心里那个烦——不是累,是憋。
后来订单变了。以前一批几千件,后来几百件,甚至几十件。专用夹具一下就撑不住成本了。设计要时间,做出来要钱,用三天,然后上架吃灰。
那阵子我天天琢磨一件事:能不能让同一套东西,夹住不太一样的零件。这就是通用化的起点。不是谁在会议室里拍出来的概念,是被换型时间硬逼出来的。
先绕开一个坑:通用化不等于万能
新人最容易理解偏。以为通用化就是做一套“什么都能夹”的超级夹具,来什么夹什么。
真做出来你就知道了。夹什么都行,等于夹什么都不稳。开口一大,刚性就散;可调环节一多,误差一层层叠上去。切削力上来,零件在里头挪半毫米,刀就崩了。
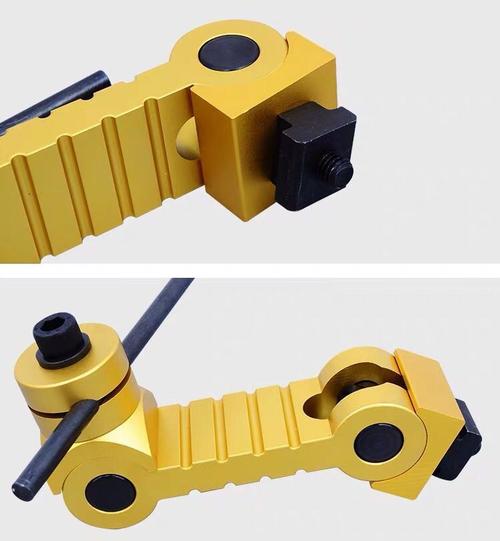
车间里的通用化,通常是另一套逻辑:把不常变的部分钉死,把常变的部分做成能换的。行话叫接口统一、末端可变。底座、定位孔、拉钉、夹紧力源,这些定成标准;真正贴着零件的那块,做成能换、能调、能叠的小件。
这事儿跟家里装修有点像。水管电线埋在墙里,几十年不动。插座面板坏了,随便买个牌子都能拧上去,因为墙里那个孔距是定死的。夹具也一样,底座是那面墙,夹爪是那块面板。

跟着一套夹具走一遍
设计那套东西的时候,我们是倒着想的,先想定位。
零件放上去,得有个面贴着。三点定一个平面,这事谁也绕不开。底板就做成一整块厚板,上面按网格打孔,孔距走常用的那几档。需要几个支撑点,就拧几个支撑钉,位置随零件挪。听着简单,麻烦在拧完之后的重复精度——每次都得回到同一个高度,误差压到头发丝那个量级。
夹紧也统一。气压、液压、还是手动压板,力从哪儿来,先定死。接口统一了,气缸行程和接管都不用重配。换零件只换压头,不动管子。这条看着不起眼,实际省事——管接头漏气,是车间里最常见的停机理由之一。半夜被电话叫起来,十次里有三次是这个。
再往后是快换。定位用锥销还是拉钉,各家做法不同,本质是一回事:让一套东西落下去就自锁,扳手拧两圈到位。以前换夹具得打表对正,现在落下去,表针基本不动。头一回看到这效果,心里挺爽的。
剩下那块贴着零件的“末端”,反而是最不通用、最该专用的。异形件做仿形块,软料上聚氨酯压头,薄壁件换真空吸盘。末端随便折腾,反正底座不动。
省下来的那点时间,被谁又吃回去
装上之后,麻烦才刚开头。
刚性先掉链子。可调的东西接头多,接头就是弹簧。原来一整块铸铁,现在变成三节拼起来,刚度差一大截。粗加工的时候振刀,声音都不对,嗡嗡的。后来把主受力方向上的可调环节全砍了,只在次要方向留调节量,才压住。
切屑这事更烦。原来夹具形状简单,铁屑滑出去就滑出去了。现在底板上全是槽和孔,铁屑往里钻,卡在定位面上。下一次装夹,零件被垫起来零点几毫米。干这行久了,你对“零点几”这三个字是有敬畏的。清理时间从半分钟变成三分钟,换型省下来的功夫又被吃掉一部分。后来我们把底板孔口全倒角,还接了气吹,才好一些。
最隐蔽的一个:通用化之后,没人对这套夹具负责了。专用的东西,谁设计的谁清楚哪个尺寸要命。通用的东西,人人能用,人人不知道它的边界在哪。有人拿它夹超重件,有人超气压用,出了事才回头翻记录,翻半天也翻不出个所以然。
所以我后来咬死一条:通用化可以做,但必须写清楚不许干什么。允许的负载、允许的切削力、允许的零件尺寸范围,做成牌子挂在夹具旁边。这玩意儿比图纸还重要。图纸画的是它能干什么,牌子写的是它不能干什么。
还有一个隐性成本,很多人不算。通用化以后,操作工得学的东西变多了。模块怎么搭,销子插哪一档,压头方向对不对。以前抱着专用夹具,闭着眼装。现在要动脑子。省下来的是换型时间,搭进去的是培训和出错率。这笔账得一起算。
什么时候该通用,什么时候别碰
判断其实不复杂。
批量大、形状定死、上量之后不再改的活儿,专用件还是划算。它薄、它刚、它便宜。在这类活上搞通用化,是画蛇添足,还给自己添乱。
反过来,小批量、多品种、换型频繁,通用化的价值就出来了。省的不光是拆装时间,还有设计时间——新零件来了,不用从头画一套工装,翻现有的模块拼一拼,半天就能上机。
还有种情况最容易忽略:试制。样件做一批就没下文了,专门为它开一套夹具,做出来直接进仓库吃灰。这种活拿通用工装凑一凑,精度差一点,但能出件。够用就行。
货架第三层现在空了一半。空出来的地方放着通用底座的备用件,还有几个末端模块,纸箱装着,贴了手写标签。徒弟问我那标签谁写的。我说我写的,字丑。
丑归丑,找得到就行。
作者|制造
排版|制造
审核|小准