 大讲堂
老师傅把锉刀塞到我手里,指了指那个孔。锉吧。说完他就去门口抽烟了。
我蹲在那儿。锉一下,插一下。销子进去,晃。再锉,再插,还是晃。手心全是铁屑的味儿,混着切削液那股说不清的甜腻。四十分钟后,销子终于进去了,紧得像长在里头。老师傅回来瞅了一眼,说,行。但他没说“好”。
当时我不懂他那个停顿。后来才想明白——我修好的这台设备,换个人来,可能磨两个钟头,也可能直接磨废。这活儿只属于我这双手。
手艺越好,越说明这套东西没救

这话听着别扭吧?但在装配现场,它是真理。
你想啊,一个零件装不进去,得靠师傅现磨、现锉、现垫铜皮凑。那这台机器哪天坏了,谁来修?只能找那个人。他人不在,产线干等着。更要命的是,他今天心情好,锉得紧一点;明天有点烦,锉得松一点。同一台设备,两次修完,脾气不一样。
修配换来的,是“不可复制”这四个字。小批量的时候挺爽,产量一上来就崩。
所以标准化干的头一件事,不是把零件做准,而是把“锉”这个动作,从流程里删掉。
删掉之后就好办了。孔就是孔,销就是销。拿过来,插进去。完事。
我后来换过一家厂子,那边的装配工桌上没有锉刀,连铜棒都少见。新人第一天就能上手。我当时挺不适应,甚至有点失落——我那点压箱底的功夫,一夜之间不值钱了。不过话说回来,机器又没损失。
销子插进去不晃,比听起来难得多

先把一件事说破:绝对精确是做不出来的。机床自己会热胀,刀具自己会磨,材料每一炉的性子都不一样。你能做的,是划出一个允许的范围。
孔比销大那么一丝,叫间隙配合,插着顺,还能转。销比孔大那么一丝,叫过盈配合,得拿铜棒敲进去,敲进去就再也不想出来。那一丝是多少?通常得按微米算。一根头发丝劈成几十份,取其中一份。
光有图纸上那一串小数,没用。车间真正认的是量具。塞规、卡尺、千分尺、气动量仪。图纸是标准,量具是标准的翻译官。没有量具,公差就是写在纸上的童话故事。
而且不止尺寸。材料对不对,热处理到没到位,表面是粗是光,倒角多大,标识打在哪儿。全都要有说法。少一环,现场就会有人开始“发挥”。发挥这个词,在产线上基本等于事故。
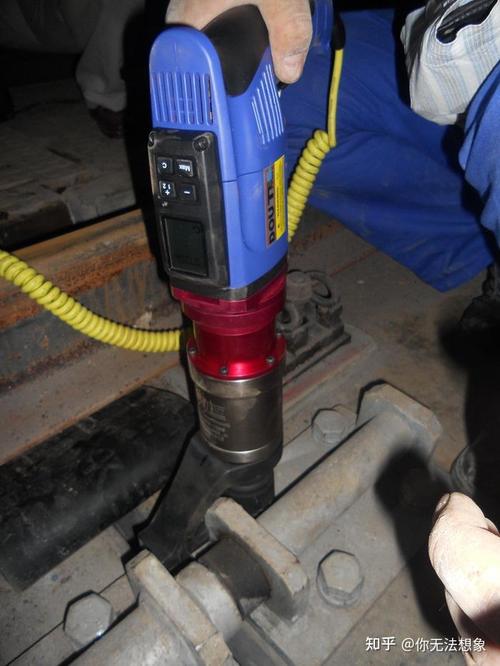
就拿拧螺栓来说。外行看着,拧紧不就完了?使劲拧呗。可你使劲拧过了头,螺栓被拉到屈服,表面上还在那儿好好的,内部已经伤了。震动一上来,它自己松。松着松着,人没了,设备也废了。所以现场配的是扭矩扳手。听到那声“咔”,停手。不是凭手感,是按数来。
一根销子,能让整条线停半天
有一回我印象特别深。仓库里进来两批销子,拆开盒子往后看,一模一样。直径一样,长度一样。装上去,压装机报警。
先怀疑传感器。换了一个,还报警。又怀疑程序,翻了两小时代码,没毛病。最后把销子拿到检测台上量,直径确实一样,可倒角的过渡不一样,端面粗糙度也差了一截。压装的时候阻力曲线不对,机器以为自己压歪了,跳了保护。
你说这事怪谁?怪采购图便宜,怪来料检验偷懒,怪图纸上没把倒角写清楚。每一个“怪”背后,都是一个没被标准化的角落。
标准化真正干的活,是把“看着一样”变成“量起来一样”。
它的代价我以前一直低估。前期麻烦,死板,改一个尺寸要走一堆流程,签字签到手软。想临时凑个东西救急?对不起,不合规。
可它换回来的东西,是换件不用换手艺,换人不用换结果。设备凌晨三点趴窝,值班的小伙子翻出作业指导书,照着做,天亮前就能转起来。不需要等一位老师傅从被窝里爬起来。
老师傅退休那天,我陪他收拾柜子。他从最底下掏出那把老锉刀,摸了摸刃口,又放回去了。什么也没说。
现在那锉刀还挂在车间墙上。没人动它。灰积了挺厚一层。
作者|制造
排版|制造
审核|安然