 大讲堂
车间里最刺耳的声音,不是主轴啸叫。
是老师傅把图纸往工作台上一拍。
“这内直角,谁加工得出来?”
我第一年干工艺就挨过这一句。零件是个铝合金壳体,外形方方正正,四个外角带圆弧,中间掏个深腔,腔底一圈台阶,台阶的转角清清楚楚标着90度。图纸干净、漂亮、尺寸标注工整,一看就是认真画的。设计那边说强度要求高,圆角会引起应力集中——有道理。有道理个鬼。
铣刀是圆的。它转起来就是个圆柱体。你让它往腔底那个直角里钻,它只能拿侧刃去蹭,蹭出来的永远是段圆弧,半径多大取决于刀具半径。想要真正的直角?上电火花。工序翻一倍,工时翻三倍。或者把刀做成方的——而方形刀高速旋转,那玩意儿一般叫钻头。
这就是可制造性设计。名字听着像门管理学,说白了就是把图纸和机器关进同一个房间,让它们先吵一架,别等到开料了才吵。

公差不是越小越好,公差是钱
新人最容易犯的毛病,是怕被人说不严谨。于是到处标紧公差。
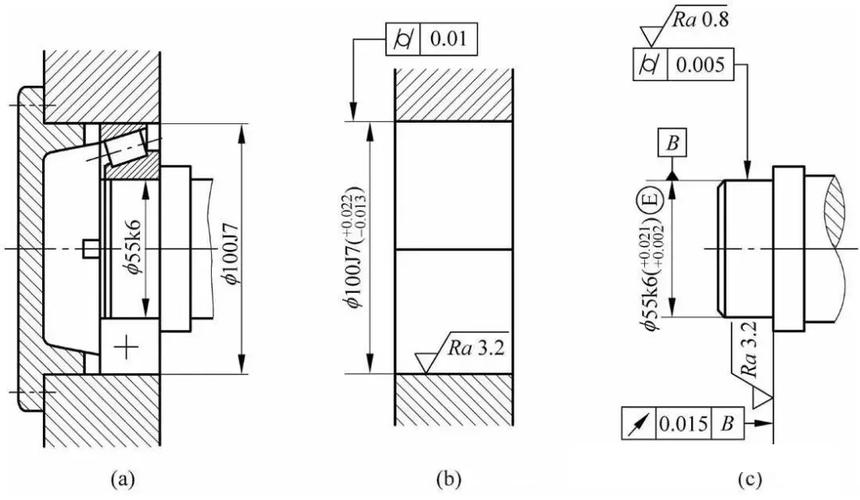
一根轴,直径标±0.01,再加个圆柱度,再加个同轴度。加工的人看到这一串,心里已经在算:车完要上磨,磨要装夹、要定心,量具得上三坐标,而三坐标在计量室,隔着一整个厂区。送检、排队、等报告,半天就这么没了。
可实际装配呢?只是穿一根销子,间隙留0.1都晃不响。
我不是说公差可以乱放。影响配合、影响功能、影响寿命的那些尺寸,该严就得严,一分都不能松。但一个零件上几十个尺寸,真正卡着功能的,往往就三五个。剩下的,你标得越死,产线越难受,良率往下掉,最后成本全摊回设计头上。这笔账很多人没算过,或者说,不愿意算。
还有个经典坑:螺纹孔只标有效深度,不标底孔深度。图纸上写螺纹有效15,加工的人照着15钻,攻丝到底,丝锥撞底——断了。断在孔里的丝锥,取出来的时间够你干别的活得干一整天,有时候取不出来,整个件报废。老师傅的习惯是底孔多钻三到五个牙距,可这个“多”,必须画在图上、写在图上。工人不敢自己做主。
表面粗糙度也是重灾区。整个零件统一标Ra1.6,包括那个装配完根本没人看得见的背面凹槽。磨不到就抛,抛光靠手,手是要花钱的。装上去不接触、不受力的面,Ra6.3甚至更粗,一点问题都没有。
跟着一个零件走一遍,你就全懂了
我习惯这样带新人:不讲课,拿一张图,从出图那一刻开始往后走。
设计出图。工艺评审——很多厂子这一步是走形式的,几个人围一圈,翻两页,签字,散会。然后备料、编程、夹具、首件、检测。问题通常在哪一步爆?在首件。首件合格了,批量又不合格。为什么?首件是老师傅亲手调的机,刀是新的,冷却给得足,走刀慢悠悠。批量上了自动化节奏,刀具磨损累积,切削热堆在工件上,尺寸就在公差带边缘上来回跳。
这时候如果设计上留了余量,哪怕只放宽一点点,产线还能活。要是公差正好卡在设备能力的临界线上,那就只能挑检——人站在产线边上,拿卡尺一个一个量,量到眼睛发花,手都僵了。挑检出来的合格品和废品堆成两堆,废品那堆还在长。
最好的介入点其实更早,早到草图阶段,甚至早到“这个零件到底该不该用机加工做”的时候。
比方一个盖板,外形不规则,厚度均匀,中间几个孔。铣削能做。一块料挖半天,铁屑能装满一个垃圾桶。可如果量上去了,钣金冲压一模出来一大片。很多工艺选择不是挑最好的,是挑最合适的那个。
装配同样是藏雷的地方。孔和轴分开看,图纸都没毛病,凑一起发现最坏情况变成过盈。这叫公差链没算。算一遍要多久?十分钟。装不进去返工要多久?自己想想。
几个被问得最多的反驳
“公差放宽了,装配会不会松?”
看你松在哪儿。管定位的、管配合的那几个尺寸死死守住;不管这些的地方,赶紧松。分不清哪些管、哪些不管,那才是真问题。
“改图纸要重新评审,麻烦。”
首件报废一轮更麻烦。而且报废的不只是材料,是排产、是交期、是客户那边打过来的电话。
“我们厂小,没什么流程。”
可制造性设计不是一套表格,是个习惯。让真正开机的人,在开料之前看一眼图纸,就这一眼,能省掉后面一堆事。我见过太多厂子,图纸在设计部门转了五道,就是没到过车间。
现在我拿到图,会先翻到最难的那三个尺寸,闭上眼,在脑子里把刀具、夹具、量具依次过一遍。过得去,签字。过不去——打电话。
打给设计。趁还来得及。
作者|制造
排版|制造
审核|乐乐