 大讲堂
车间里最不缺声音。冲床咣当,风扇嗡嗡,铜棒敲在销轴上,闷响。老周敲了三下,停了。小李凑过去:图纸我看过,尺寸没错啊,怎么就是进不去?
老周把铜棒往台面一搁,说,尺寸是尺寸,配合是配合。两码事。你盯着那个数,它只是一个“标称”。真正决定能不能装、装上以后松不松、转不转得动的,是两根零件凑到一起之后的关系。这个关系,才叫公差配合。
图纸上那个尺寸,其实不是“一个数”
很多新人以为,图纸上标一个数,车出来就得是那个数。差一丝都不行。说实话,我当年也这么想。可机床不是神仙。刀具会磨,材料会胀,冷却液一冲,铁屑一挤,操作工手一抖,尺寸就飘。所以图纸给的从来不是一根线,而是一条带子。上偏差、下偏差,中间夹着的那段,才是允许你活的区域。
那叫公差。公差不是错误,它是工业里的“留余地”。
配合呢?更微妙。孔和轴,一个叫内,一个叫外。孔做大一点,轴做小一点,装起来顺滑,这是间隙配合。轴比孔大,得压进去,甚至加热套进去,这是过盈配合。还有中间地带,可能稍微紧、可能稍微松,叫过渡配合。名字听着像相亲,其实也差不多——不是谁好谁坏,是看它俩要过什么日子。

你去看图纸,不会只写一个数。通常后面跟着代号,比如什么 H 什么、g 什么。别急着背。那玩意是密码,翻到配合表,能翻译出最大间隙和最小间隙。老师傅不背表,老师傅看手感?也不全是。手感是收尾的验证,前面还得靠量具。
别把公差带当成靶心

误区一:公差越小越好。错。公差越紧,加工越贵。磨床慢慢修,检验一遍遍测,废品率往上蹿。一个普通螺栓孔,你非要它像轴承位那么精密,没人拦你,钱包会哭。很多产线讲的是“够用就好”,不是“越精越牛”。
误区二:只量一个零件。孔合格,轴也合格,装起来却卡死。为什么?因为配合看的是实际尺寸落在公差带的哪一段。孔走上差,轴也走上差,间隙就没了。孔走下差,轴走下差,间隙又太大。单个看都合规,凑一起就打架。这种事在车间太常见。检验员无辜,操作工也委屈。
这时候就得说“选配”。很多产线会测实际尺寸,分组。大孔配大轴,小孔配小轴。听着土,管用。特别是批量装配,分组能救回一大批本来要报废的零件。
铜棒、压机和塞规:配合是收尾那道“翻译”
跟着老周走一圈,你会发现配合不是图纸上的符号,它落在具体动作里。
车工把轴车完,拿千分尺卡。手指头轻轻蹭一下测量面,听有没有沙沙声。磨工修完,检验拿塞规捅孔。通端进得去,止端进不去,才算过关。装配那边,铜棒敲销轴,压机压轴承。压机声音不对,闷住,操作工立刻松手。为什么?过盈量太大,再压下去,轴承内圈可能裂,工件可能鼓。
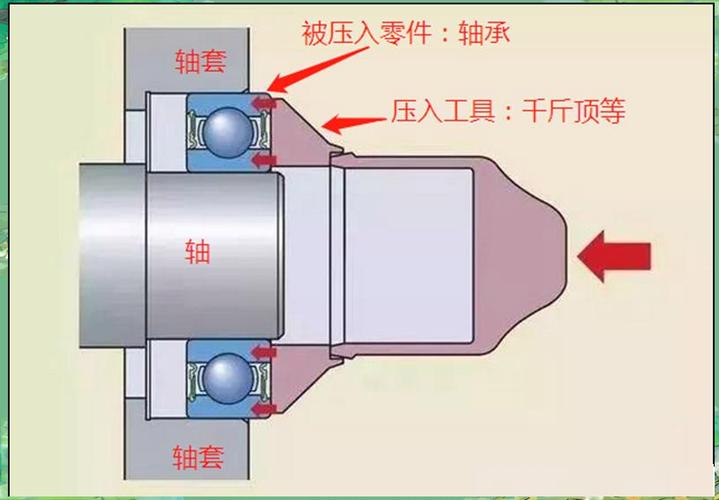
我见过一个挺典型的毛病。轴颈磨小了,在公差下限之外。装配时没注意,轴承套上去手感挺顺。设备转了两天,开始异响。拆开一看,轴颈发亮,轴承内圈在轴上打滑,跑圈了。你说轴承坏了吗?轴承可能没坏,坏的是配合。轴颈和轴承内圈本来该抱紧,结果成了松松垮垮的搭子。
反过来,间隙配合也不是越大越好。导轨间隙大,工作台晃,加工出来的表面有波纹。齿轮孔和轴间隙大,啮合时敲击,噪音像有人拿小锤子乱敲。发热、磨损、精度跑掉,都是一连串的。
老周说,配合这事,别只看图纸,也别只靠手感。图纸告诉你目标,量具告诉你现实,装配告诉你结果。三者对不上,就得往回查。是机床热变形?是刀具磨损?还是测量方法错了?卡尺量外圆,手劲大小都能差出几丝。别笑,真有人这么干。
小李问,那 H 什么 g 什么,到底怎么记?老周回他一句:记它干嘛。知道它是孔轴配合代号,知道要去查间隙范围,知道间隙大了会响、小了会卡,就够了。剩下的,让实践收拾你。
铜棒又响了。这次声音脆一点。销轴滑进去,到位。小李伸手转了转,不晃,也不涩。他拿起千分尺,没说话。
作者|制造
排版|制造
审核|白杨