 大讲堂
你站在车间里,脚底板能感觉到地面在微微震动。左边是一排老传送带,链板哗啦啦地响,偶尔卡一下,像老人咳嗽。右边立着一台崭新的机械臂,包装还没拆完,油布耷拉在地上。老板说:把它接进去,下周投产。你嘴上说好,心里骂娘。接进去?接哪儿?怎么接?
很多人以为产线集成就是拧螺丝、插网线。跟拼乐高差不多。扯淡。乐高不会在你拼到一半时突然抽风,也不会因为一个光电开关歪了两毫米就罢工。产线集成更像器官移植。你得考虑排异反应。血管要缝,神经要接,还得让新器官跟上老身体的心跳。

老传送带有自己的脾气
那台传送带跑了快十年。它的PLC程序里塞满了补丁。有的地方用定时器硬扛,有的地方靠操作工手动复位。你问为什么?因为当年装的时候就没想那么远。现在你要往上面加一台机械臂,等于让一个博士生去插班小学三年级。不是不行,但得先学会他们的暗号。
暗号是什么?是信号。是电平。是那一串0和1的时序。传送带上的光电开关检测到箱子,输出一个高电平给PLC。PLC内部有个计时器,等箱子走到位,再给气缸一个信号,挡停。整个过程可能只有几百毫秒。机械臂呢?它需要提前知道箱子什么时候到。早不行,晚也不行。早了它伸手抓空气,晚了箱子已经撞上挡停器。
所以你得做信号握手。我在现场最爱用的比喻是:两个聋子隔着墙打乒乓球。你发一个球,对方得知道。他回一个,你也得知道。球就是信号,墙就是不同厂家的设备。谁先发?发多久?对方没收到怎么办?这些破事,说明书上不写。得靠试。
拆开看,集成到底在集什么
别被那些系统架构图唬住。落到地上,无非四层。
第一层,机械接口。机械臂底座跟地面怎么连?地脚螺栓够不够粗?传送带支架会不会被机械臂的加速度晃松?我见过一个案例,机械臂抓重物时整个支架都在颤,光电开关跟着抖,信号时有时无。后来加了两根斜撑,好了。
第二层,电气接口。24伏电源从哪取?数字量输入输出够不够?共阴还是共阳?这些事,接线的时候错一根,调试时就得查半天。老师傅常说:电这东西,你不哄好它,它就给你表演烟花。
第三层,通信。很多老产线用硬线,一对一。新机械臂支持现场总线,一根线串一堆设备。但老PLC不一定认。怎么办?加网关。网关这东西,像个翻译官。左边说方言,右边说普通话,它来回倒腾。倒腾不好,延迟就上来了。延迟一上来,节拍就乱了。
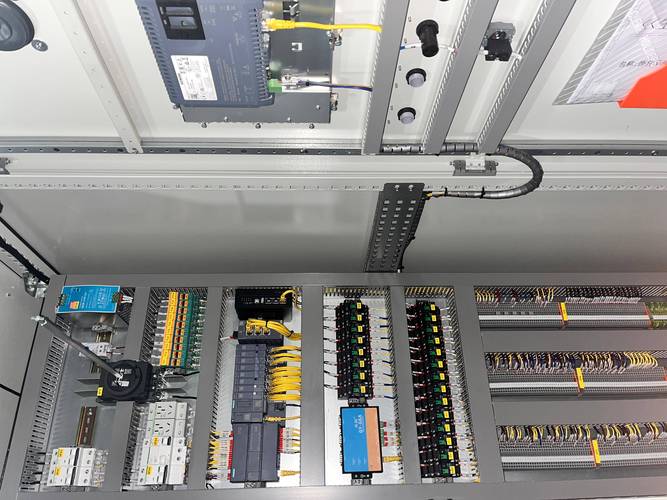
第四层,逻辑。这层最虚,也最要命。谁先动?谁后动?出了故障怎么停?停在哪?我见过一条线,机械臂和传送带同时动,结果机械臂去抓箱子的时候,传送带还在往前送。箱子被推歪,机械臂夹空,报警。停了。操作工跑过来,复位,再跑。又报警。后来发现,是PLC里一个互锁条件写反了。改成:传送带停稳,机械臂才允许抓取。问题没了。
出故障那天,我才明白集成的脾气
说个真事。有一次,一条包装线集成完了,试产挺顺。到了第三天,突然停机。屏幕上报:等待工件到位。操作工说,箱子明明在光电开关前面。我跑过去看,箱子确实在。光电开关的指示灯也亮着。但PLC就是收不到信号。
你猜怎么着?光电开关的线,跟机械臂的动力线捆在一起了。机械臂一加速,电磁干扰窜进信号线。PLC读到的是一串抖动的乱码。它以为没箱子。有时候又以为有箱子。乱了。后来把信号线分开走,加了磁环,好了。
就这么点事。你说它难吗?不难。但你没在现场蹲过,你就想不到。产线集成,最怕的就是这种鬼毛病。它不按常理出牌。它欺负生人。
还有个常见误区:很多人觉得,集成的核心是选最贵的设备。错。核心是匹配。老传送带的节奏慢,你非要配一台高速机械臂,结果机械臂干完活等传送带,等得直跺脚。效率没上去,反而多了个耗电的祖宗。反过来,传送带飞快,机械臂跟不上,箱子堆成山。所以,算节拍。算产能。算缓冲。别只看单机参数。
说实话,干了这么多年,我觉得产线集成最有意思的地方,不是技术本身。是那种“让不同年代的设备坐一桌吃饭”的感觉。你得给它们互相介绍,帮它们找共同话题。有时候它们聊得挺好。有时候一句话不对付,就掀桌子。你要做的,就是那个和事佬。
下次你路过车间,听见传送带在咳嗽,机械臂在叹气。别烦。那是它们在磨合。等它们不咳了,也不叹气了,整个线就像一条河,安静地流。那时候你就知道,集成成了。
作者|制造
排版|制造
审核|满满