2026-11-16 20:10:11
作者:
制造
老师傅把我拽到车间角落,一脚踢开防尘布。底下躺着几根液压支架立柱。锈。划痕。镀层像鱼鳞一样翘起来。新人小声说,这还不报废?老头哼了一声:报废?你问问激光熔覆答不答应。
一、先别急着换新,那根立柱不是“皮外伤”
液压支架在井下干的活,说白了就是拿命顶住顶板。立柱表面有一层耐磨耐蚀的镀层。可井下潮湿、煤尘、岩层来压,镀层会磨掉,会划伤,会起皮。换新?贵,周期还长。很多产线宁愿修。
我第一次看激光熔覆,心里嘀咕:这不就是高级电焊?老师傅听见了,瞪我一眼。差远了。电焊是拿焊条化在表面,热得厉害,基材跟着一起受罪。激光熔覆是另一回事——一束高能激光扫过去,金属粉末从喷嘴喷出来,粉末和基材表面薄薄一层同时熔化。熔池很小,亮得刺眼。然后快速凝固。粉末和基材之间不是粘上去的,是冶金结合。像把一滴钢水焊进表面,又没让整块铁热透。
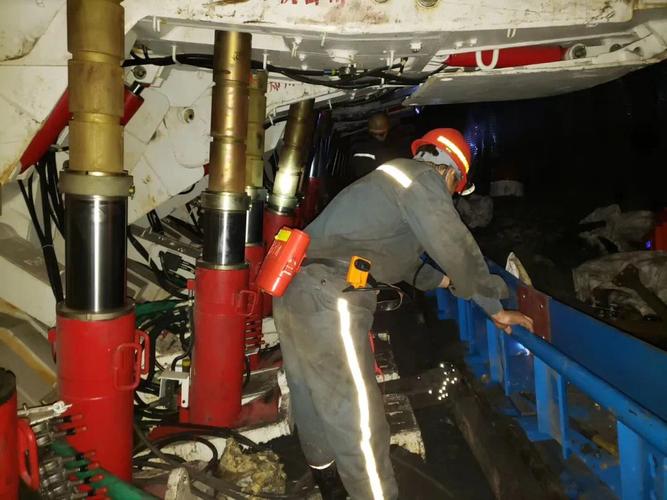 液压支架立柱表面磨损激光熔覆修复现场
关键就在“薄薄一层”。激光熔覆的稀释率通常很低,基材熔进来的比例小,覆层能保住自己想要的耐磨、耐蚀性能。热影响区也小。立柱不会因为补一层就弯成香蕉。但这不是没有代价。设备贵,粉末贵,参数还特别吃经验。
二、跟着一束光走一遍:清洗、车削、送粉、熔覆、后加工
别以为把激光头往磨损处一照就完事。那叫烧铁,不叫熔覆。
先清洗。油污、锈、水汽,全得弄掉。油没清干净,熔池里冒烟,气孔跟着来。然后车削。把疲劳层、裂纹、镀层残余车掉,露出干净金属。有些活还要探伤,看有没有暗裂。老师傅说,裂纹这东西,你不理它,它就理你。
接着调粉末。粉末要干燥。受潮的粉,喷出来像受潮的面粉,堵喷嘴,还容易出气孔。载气、保护气也得跟上。保护气没罩住熔池,氧就钻进去,覆层发灰、发脆。
然后才上激光。机械臂带着熔覆头走,工件在转台上转。粉末从同轴喷嘴汇聚到光斑里。功率、光斑大小、扫描速度、搭接率,一样不对都不行。功率小了,粉末夹生,像没煮熟的米。功率大了,基材熔得太深,稀释率上去,覆层性能往下掉。送粉快了,熔不透。送粉慢了,覆层太薄,还得再来一遍。
现场声音很有意思。正常的熔覆,是稳定的嘶嘶声。要是噼啪乱炸,飞溅多,可能粉末潮了,或者参数偏了。熔池像小水银珠,跟着光斑跑。太亮,得戴护目镜。看久了,眼睛发酸。
 激光熔覆同轴送粉喷嘴与熔池形成示意图
熔完不是结束。有些材料要缓冷,有些要保温。冷了以后检查,看有没有裂纹、气孔、剥落。车完还得上车床,把尺寸车到公差。磨。抛光。一层一层补回来的,不只是金属,还有时间。
三、它比堆焊强在哪,又为什么不是万能药
 三、它比堆焊强在哪,又为什么不是万能药
堆焊,老手艺。成本低,设备简单。可热输入大。工件容易变形,稀释率高,后续加工余量大。焊完那一层,硬是硬,但基材已经受了内伤。电镀硬铬呢,镀层薄,污染重,修复深坑不行。热喷涂速度快,可结合强度通常不如熔覆,孔隙也多。激光熔覆夹在中间,贵,但精细。结合好,热影响小,组织细,后续加工余量小。很多产线拿它修液压立柱、轧辊、模具、阀门密封面。
但它不是万能药。复杂内孔,激光头伸不进去。大面积修复,效率拼不过传统堆焊。粉末材料不是随便配,基材和覆层热膨胀系数差太多,冷下来就裂。设备投资也不低。小作坊接活,得算账。
故障拆解更有意思。覆层剥落,先别骂激光。查清洗。查预热。查粉末。查搭接率。裂纹呢,可能是冷却太快,也可能是材料匹配不对。气孔,常见保护气没到位,或者粉末受潮。老师傅常说,激光熔覆是个精细活,跟绣花差不多。你急,它就给你脸色看。
新人又问:那为什么不直接换新立柱?老师傅把茶杯一放:换新当然省事。可你算算停机时间,算算备件钱。能修的,为什么要扔?当然,该扔还得扔。伤到基体深处,修了也是白修。
那天下午,那根立柱被吊回台架。表面一圈圈细纹,像年轮。老师傅拿手电照了照,没说话。过了一会儿,他说,再下井,至少还能顶一阵。然后转身去喝茶。车间里那台激光器还在响,嘶嘶的,像什么东西在悄悄长回来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落那根废立柱,激光熔覆凭啥让它再扛几年
文章链接:https://m.lfdjt.com/p/zhizao/a/24317.html
 大讲堂