 大讲堂
车间那台老车床边上,液压杆被拉出一道沟。手指一摸,指甲卡住。新来的小伙子说,换一根吧。老师傅没抬头,拿手电照着那道伤,说,换什么换,去把粉末盘端过来。这玩意儿能“长”回来。
他说的就是增材修复。听着像实验室里的词,落到车间很直白:零件哪儿缺了、磨了、裂了,不整块换,用同种或相近材料一层层往上加,再加工到尺寸。像给骨头补一块,不是贴膏药,是让材料重新长上去。

不是拿焊枪补一下那么简单
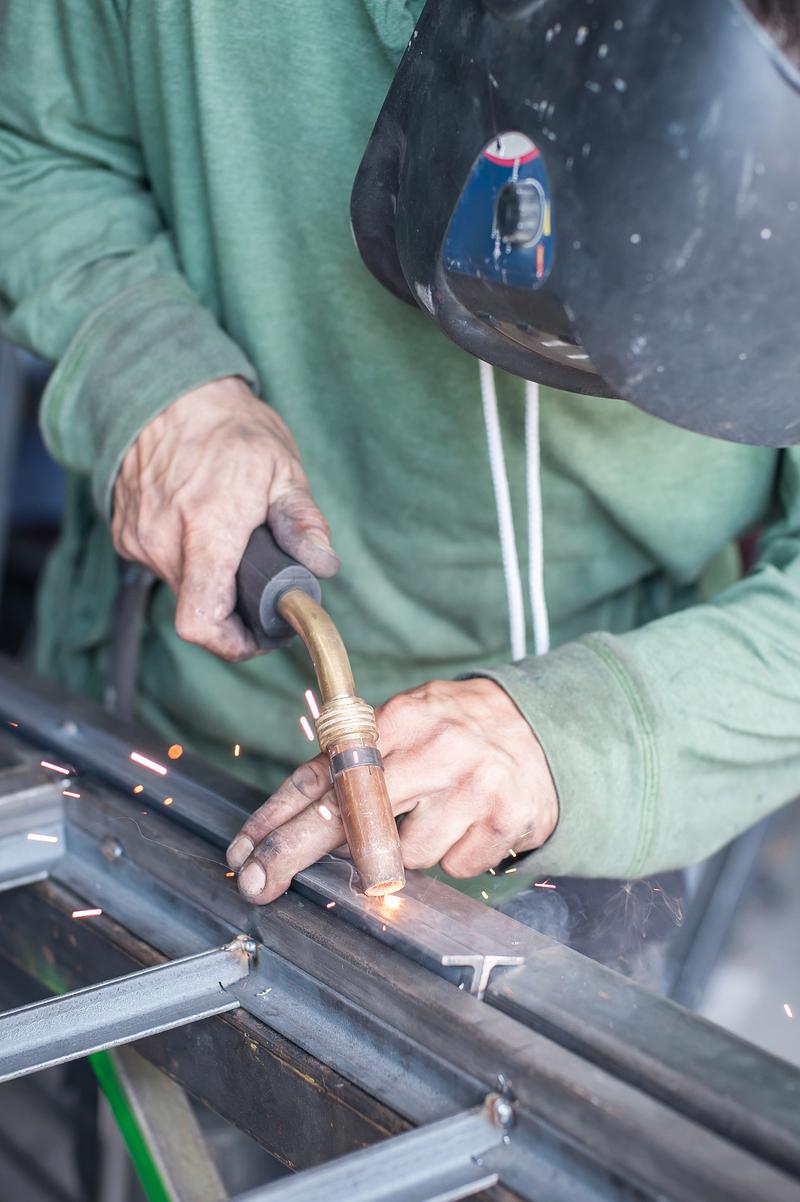
很多人第一反应:这不就是电焊?差远了。电焊是连接,增材修复是恢复尺寸和性能。焊条糊上去,热输入大,母材被拉得够呛,稀释率高,修复层成分被冲淡。激光熔覆呢,光斑小,热影响区窄,粉末喷进熔池,稀释率通常能压住。看工艺,不是绝对。
增材修复不是把材料堆上去就完事。堆上去容易,堆得住、扛得住才难。结合强度不够,跑合几天就掉层;热输入太大,轴弯了;粉末受潮,气孔一堆。现场看一个师傅会不会修,不看他说得多热闹,看他敢不敢把参数写下来,敢不敢做无损检测。
还有个误区:什么零件都能修。不是。裂纹到了心部,或者基体已经疲劳到骨头里,修了也白修。修复前得先判断损伤类型。表面拉伤、局部磨损、腐蚀坑,机会大。大面积断裂、关键承力件内部裂纹,很多时候直接换新更稳。别跟安全抬杠。
跟着一根拉伤的轴走一遍
那根液压杆怎么走?先洗。别小看洗。油、锈、泥,哪怕残留一点,熔池就炸。师傅用丙酮擦,热风枪吹干,再拿着色渗透看裂纹。有些细纹眼睛看不见,渗出来一道红,就得先车掉。
然后上车床。把损伤层车到健康母材,圆角要顺,不能留台阶。台阶像什么?像你补衣服没收好边,一受力就从那儿撕。车完再测尺寸,算需要补多少。补太多浪费时间,补太少后面加工没余量。
预热。不是所有材料都要,但很多合金钢、高碳钢得预热。冷冰冰的基体突然遇热,温差应力能把修复层边缘撕开。预热温度看材料,现场用测温枪打,别凭感觉。感觉这事儿,最容易骗人。
接着是增材那一步。激光头走螺旋线,粉末从喷嘴出来,在光斑里熔化,滴进熔池。声音不大,嘶嘶的,有点像煎荷包蛋。一层一层叠,每层薄,通常几十丝到几百丝,看设备和工艺。每走一圈,师傅会停一下,测层间温度。太热不行,太冷也不行。

修完不是直接扔那儿。要缓冷。拿保温棉裹上,让它慢点凉。急冷容易出裂纹。等凉透,再上车床车到尺寸,磨。最后做无损检测。着色、超声、磁粉,看修得实不实。有些件还要做硬度、金相,看结合界面和稀释区。
修完为什么又裂了?

现场最烦返工。修完看着挺好,装上去跑两天,掉了。拆下来一看,结合线清清楚楚。为什么?常见就那几个坑。
油没洗干净。这个排第一。熔池里一冒气,孔就留在那儿,像馒头里夹了气孔,受力就从那儿开始。粉末不对也常见。不同批次的粉末成分飘一点,流动性差,送粉不均匀,修复层性能就飘。参数拍脑袋更常见。激光功率、送粉量、扫描速度、搭接率,哪个偏了都出问题。功率太大,稀释率高,母材成分上来,修复层变脆;功率太小,粉末没熔透,夹生。
还有热。长轴修复,热积累会让轴弯。师傅修一段,转个角度,再修一段,不是闲的。是让热量散开。有的产线用对称跳焊,有的用旋转工装,本质都是控制变形。
修复层掉不掉,很多时候在修复前就定了。清洗、检测、车削、预热,这些看不见的步骤,比喷粉那一下更关键。新人爱盯着激光头,老师傅盯的是前处理。
有人问,那增材修复到底比换新省多少?不能一概而论。小批量、大件、交货期紧的,修复通常划算。一个大型叶轮、模具型腔、液压杆,换新可能等几个月,修复几天能上机。但要是普通标准件,采购便宜得很,修复反而费工。别为了修复而修复。
还有环保和能耗。修复少切掉一大块材料,少走一遍冶炼、锻造、机加工,通常省资源。但前提是修复质量过关。修不好,反复拆装,那更浪费。
老师傅收工前说了一句:增材修复像补牙。小洞早点补,材料选对,医生手稳,能用很久。拖到牙根烂了,再厉害的设备也救不回来。零件也一样。发现拉伤、磨损,别等它裂穿。记录参数,做检测,该修修,该换换。
作者|制造
排版|制造
审核|小北