 大讲堂
夜里十一点二十,那颗螺栓在喊疼
装配线早停了。试运转台上还剩那台小减速箱在转,声音不对。不是齿轮那种规律的“哒哒”,是闷的、断断续续的一声一声嗡。
老周把耳朵贴到壳体上,三秒。抬起来说:端盖。
拆开一看,四颗螺栓。有一颗用手就能拧动。另外三颗紧得指甲掐白,对角那颗尤其狠,扳手上去“咯”一声才松。
我当时就愣住了。扭矩扳手我们明明都用啊,每颗都拧到数了。
老周看我一眼:“你拧到数了。可你是一次拧到数的吗?”
说个我后来才想明白的事。螺栓这东西,很多人拿它当钢筋。错。它是一根弹簧。你拧它,靠的是它被拉长之后产生的回弹力,把两块铁死死压在一起。
压得均匀,密封垫就服帖。压得一处紧一处松,那地方先是渗,再是振松,最后是疲劳裂。
四颗螺栓,你要是顺着圈一颗一颗拧到底,先被拧死的那颗已经把端盖压歪了。后面几颗再想把它拉平,得花更大的力——而你手上的扳手只会告诉你“够了”,它压根不知道,那点力早被歪掉的盖子吃掉了。
老周管这叫“给零件留一口气”。我觉得比我看过的任何教材都准。

墙上那张糊着油污的纸,写的不是力气
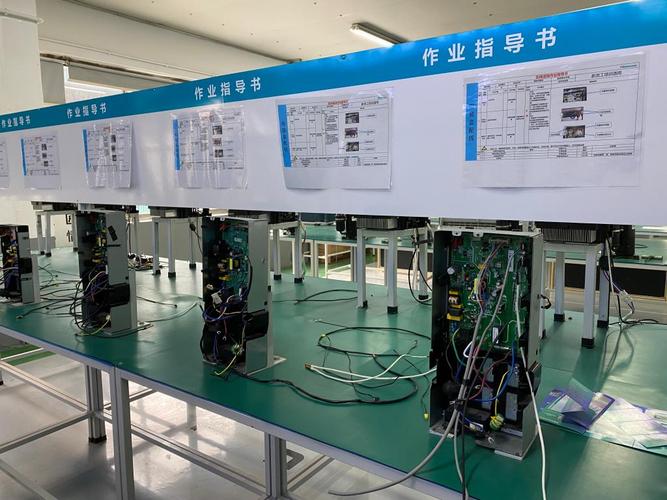
第二天我翻了我们工位的标准作业指导书。
说实话。这玩意儿我之前一直当它是给审核看的。塑封的,挂在工位右侧,边角卷起来,糊着一层油。
可那天认真读了一遍,才发现它写的根本不是“用力气”三个字。它写的是:先拿什么,放哪,走几步,眼睛看哪,手往哪伸,什么时候松手。
行内讲标准作业,绕不开三样东西:节拍、作业顺序、标准手持。翻成人话就是——多长时间出一件;动作按什么次序做;工位上最多堆几个在制品。
这三样凑齐了,一个工位才算有谱。没谱的日子,你今天干快明天干慢,出了问题是运气问题。有了谱,出了问题是位置问题。这两个麻烦,解决起来的难度差着好几条街。
节拍也不是拿来催命的。它只是让人知道自己该多快——快了会撞手,慢了会堵线,不快不慢那条线,恰好就是节拍。
顺便提一句容易混的:标准作业不等于工艺卡。工艺卡说“这个孔要铰到几级精度”,那是技术要求。标准作业说的是“这把铰刀你左手拿还是右手拿,走两步还是原地转身”。前者管结果,后者管人怎么把结果做出来。
螺栓之外,其实处处都是这套逻辑。压装轴承的时候,压头下行的速度、保压几秒、端面贴合到哪一声闷响算到位——全在标准作业里。师傅教你的时候靠的是手感和声音。标准作业要干的,就是把这些手感掰开揉碎,变成下一个新人也能读得懂的动作。
同一道工序,两个人拧出两种结局

我们线上有两个人干这道序。
老张五十三,干了二十年。他的动作看着磨蹭:预紧、对角、再对角、最后复紧一圈,走回来再瞄一眼垫片的压痕。小李年轻,手快,一圈拧死,两秒收工。
前两个月看不出区别。第三个月,小李那批开始返修了——渗油。拆开,垫片一边被压扁,另一边还鼓着。
不是他力气大。是他把顺序省了。
这里有个反直觉的点:扭矩值对了,不代表连接对了。扭矩只是你施加给螺栓的输入。真正决定密封和刚度的是螺栓里存了多少拉力,而这个“存了多少”,会被摩擦系数、拧紧顺序、垫片软硬一点点吃掉。同一把扳手、同一颗螺栓,蘸了油和没蘸油,最终得到的预紧力能差出一大截。
所以好的标准作业里,往往会写明:螺栓要不要蘸油、垫片朝哪一面、拧完之后停多久再复紧。外行看着像强迫症。内行知道,这些字全是从报废件上一刀一刀抠出来的。
那行手写的字

老周后来把那张塑封的指导书撕了。重打一张,在“拧紧”那一栏的空白处,用记号笔写了一行:
先对中,再对角,分三次到位,不许一口气。
我问他,这跟文件上写的不是一样吗。
他说不一样。文件上写的是“交叉顺序分步拧紧”,八个字。他说:你得让人读到动作。读不到动作的字,挂三年也没人看。
最后补一个我被问过很多次的问题——写这么细,人不就成机器了吗?
反过来想。没有标准,你说的“经验”就只是个人的手感,换个人就没了,换个班次就散了。有了标准,人才站得在一个确定的地基上,才有资格往上改。真正僵化的从来不是标准本身,是那些写完就锁进柜子、再也没人碰过的标准。
那天夜里我们又把端盖装了一遍。老周没动手,就站旁边看着。四颗螺栓,分三次,对角走。
壳子转起来,只剩齿轮咬合那点细细的沙沙声。
好听。
作者|制造
排版|制造
审核|乐乐