 大讲堂
老张带徒弟有个规矩。进车间先别碰按钮,站那儿听五分钟。
听什么?听冲床的闷响是不是比昨天沉了半拍,听传送带电机有没有那种发涩的嗡嗡声。干这行快三十年,他闭着眼能听出哪台设备的皮带要换。可上个月,车间角落里那台老冲床不声不响地停了——没有任何征兆,轴承烧了。老张蹲在油污里抽了根烟,骂了一句。
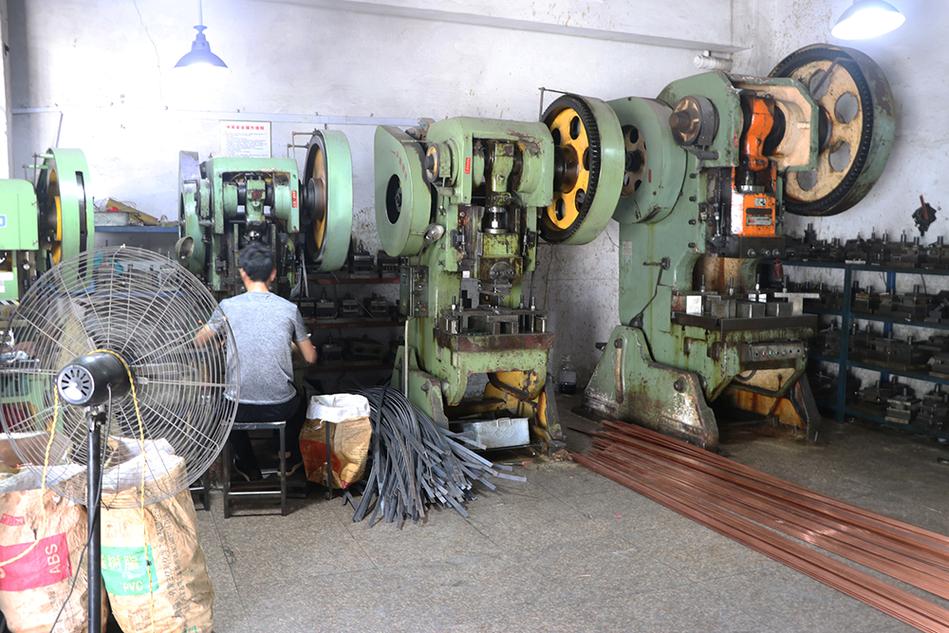
然后他跑去问技术科那帮小年轻:“你们那套工业互联网的东西,不是能提前知道吗?”
小年轻把屏幕转过来,一堆曲线和数字,绿绿蓝蓝的。老张看了一眼就火了:“这玩意儿能告诉我轴承要坏?”
能。但你得看第几根线。
给铁疙瘩装上神经末梢
工业互联网这个说法,被讲得太大了。云、大数据、人工智能——听着像科幻片。但你要是把它拆开,搁在车间里看,其实就是三件事:给设备装传感器、把数据传出去、让分析结果回到现场。
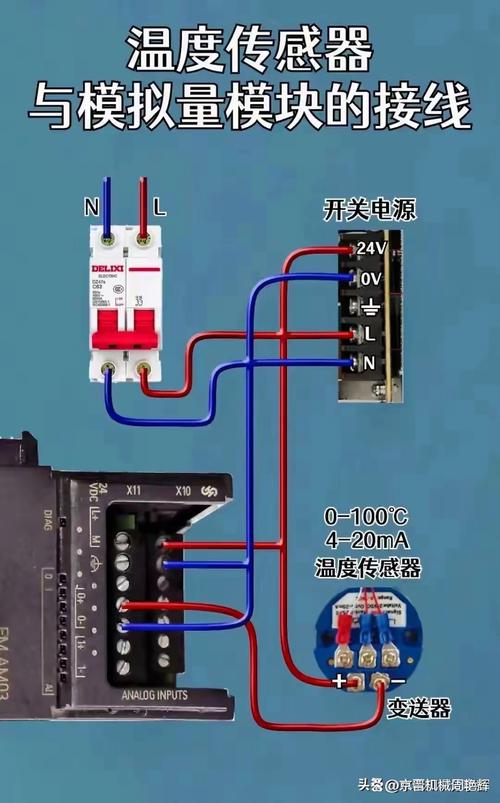
传感器是啥?就是设备的神经末梢。温度、振动、电流、压力、转速。以前老师傅用手摸、用耳朵听、用鼻子闻味道,现在用探头%@黑体%@贴在轴承座外壳上。比如振动传感器,它不关心你这条线要造多少件,它只盯着一个东西:那个方向上的加速度有没有变化。轴承磨损的早期,高频振动会先起来,往往比温度报警早好几天甚至一两周。
但这儿有个要命的误区。很多人以为装了传感器就等于有了工业互联网。扯。传感器只管采数,采完之后数据去哪儿?如果只是本地仪表盘看一眼,那叫“数字化仪表”,不叫联网。
传输环节才是第一道坎。车间里电磁干扰重得很,变频器一开,信号线里窜进来的噪声比真实信号还大。老张他们车间那条总线,以前经常断线,后来发现是跟动力电缆捆一个线槽里了。分开走线,加了屏蔽,好了。就这么简单的事,折腾了半个月。
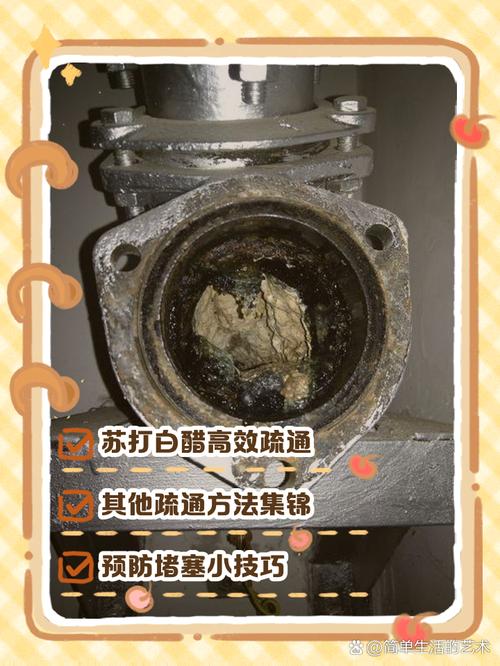
数据和油污一样,会堵在某个地方
数据传回去之后呢?更大的麻烦在软件那头。
你想想,一台冲床一分钟冲六十下,每一下的振动波形都采下来。一天就是几万条数据。一个车间几十台设备,一个月下来,数据量能把你本地服务器塞爆。所以很多工厂不得不做边缘计算——数据在车间门口的盒子里先过滤一遍,只把“异常”的数据包发到云端。
这个策略本身没问题。但问题出在阈值怎么定。定高了,漏报;定低了,天天报警,工人把喇叭线拔了。老张说他见过最离谱的一套系统,一天弹两百多条报警,全是正常波动引起的。到最后,操作工拿胶带把报警灯贴上了。那这套工业互联网就废了。
好的做法往往是让系统跑一阵子,先不报警,只记录。等攒够了正常工况下的数据,再让算法去画一条“正常范围”的线。然后再把线稍微往外扩一点。扩多少?这得靠工艺人员的经验,不是算法能拍脑袋定的。技术员觉得报警阈值得设在数据分布的两倍标准差外,老师傅会说:“你把那点余量给我留着,设备老了本身就在退化,你不能拿新机器的标准卡它。”
你听,这是哲学问题,不是数学问题。
那台冲床后来怎么样了
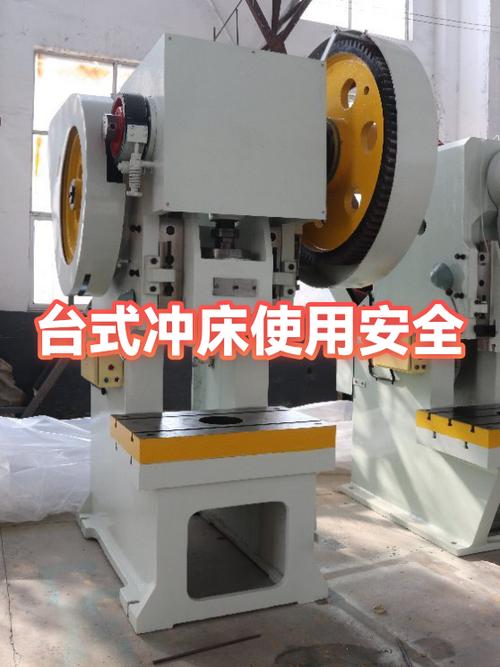
回到开头。老张那台冲床后来做了改造:在曲轴轴承座上装了一个振动探头,在飞轮侧加了一个温度传感器。数据传到边缘网关,网关里跑了一个很简单的逻辑——如果高频振动能量的趋势在三天内持续上升,就发一条预警到班长手机。
不花哨。甚至有点土。但好用。
上个月又报了一次警。班长去看了看,发现是润滑油管路有点堵,轴承供油不足。提前换了油管,没停机。老张这回没骂人,只说了一句:“这玩意儿,比小年轻的耳朵好使。”
不过话说回来,工业互联网在车间里真正的阻力从来不是技术。老张一开始特别抵触,觉得又是来监视他活儿干得怎么样。后来发现传感器只管设备,不管人,而且好几次帮他避免了半夜被叫回来抢修,态度才软下来。
工业互联网在机械制造现场,核心逻辑就一句话:让机器把不舒服说出来,而不是等它趴下了再哭。传感器是嘴,网络是耳朵,算法是脑子,但最终做决定的,还得是那个站在油污里、手上全是茧子的人。
你那台老机器,多久没“体检”了?
作者|制造
排版|制造
审核|乐乐