 大讲堂
上周带刚毕业的小徒弟调立式加工中心的Z轴。他蹲在导轨旁边,千分表吸在刀架座上,打一次挪一次,折腾了一上午,抬头跟我说,全行程精度稳在2微米以内,绝对达标。
我没说话,把角落那台带铝箱的激光干涉仪搬出来,架在导轨旁边,对着反射镜校了半小时光路。
测出来的数打在平板上的时候,他脸都绿了。
老钳工的千分表,为啥突然就不好使了
真不是老钳工手艺退步。
是以前的机床行程短啊。最早的小铣床,行程撑死半米,千分表打个三四点,靠手感补补间隙,凑出来的精度加工个普通零件完全够用。
现在呢?龙门铣、加工中心,动不动两三米的行程。千分表的问题一下就藏不住了。
头一个问题就是阿贝误差。你千分表的测头跟移动轴的测量基准不在同一条直线上,哪怕导轨歪了个零点几度,累积到两三米的行程上,偏差能到十几微米。这不是你手稳不稳的问题,是测量原理天生的缺陷。
再就是温度。夏天车间里东边晒着太阳,西边开着空调,导轨的温度差个两三度太正常了。铸铁的热胀系数摆那,一米长的导轨差一度,就胀个十一点几微米。千分表哪能顾得上这些?你刚打了一半的表,导轨热胀了半毫米,测出来的数全是虚的。上次车间里的王师傅,拿千分表打了一下午的导轨,结果下午太阳移过来,晒得导轨升温,测出来的数比上午差了8微米,白折腾一下午。

小徒弟当时不服,说那我把千分表靠得近点不行?
近点也没用。你打个点,挪一下,再打个点,中间的偏差你根本看不到。就像你走一条三公里的直路,每走一百米低头看一眼脚,你根本不知道这条路整体是不是歪的。别跟我说什么“老师傅的手感”,我干了快二十年,夏天手心出汗的时候,千分表的读数都能飘半格,手感这东西,本来就不靠谱。
这玩意真没那么玄乎,就是靠光的波纹算数
别听卖设备的吹什么高端光学原理。说白了,激光干涉仪的逻辑简单到离谱。
两束一模一样的激光,一束打在固定在导轨端的反射镜上,另一束打在跟着移动轴走的反射镜上。两束光反射回来碰在一起,就会出现一亮一暗的干涉条纹。
你拿两个手电筒对着白墙照,墙上也会有一圈一圈的亮纹,对吧?跟那个原理一模一样。只不过激光的纯,没有杂光,条纹细到能分辨出纳米级的移动——只要移动的反射镜动了半个光的波长,两束光的相位就差一点,条纹就亮一下暗一下。
激光干涉仪的计数逻辑本质就是数这些条纹的个数。动一下数一下,最后算出来的距离,比你拿尺子量准几百倍。
我第一次跟着厂家的工程师校光路的时候,差点笑出来。合着高中物理课上学的双缝干涉,居然能从课本里钻出来,蹲在车间里当精度标尺用?
当然这玩意娇贵得很。
不能有风。车间里的行车从旁边过,带起来的风都能吹得反射镜晃,数出来的条纹就错了。上次有个外协的师傅来测,测出来的数忽上忽下找了半小时原因,最后发现他把反射镜正对着空调出风口,风直吹镜片,表面温度差了半度,直接飘了三微米。
也不能上来就测。设备得在车间里晾够两小时,跟环境温度完全一致,不然测出来的数全是热胀冷缩的虚数,一点参考价值都没有。对了,校光路的时候还不能穿化纤的衣服,静电打在传感器上,直接给你数错十万个条纹,之前我就吃过这个亏,白测了一上午。

测出来的曲线,才是真的能改机床的依据
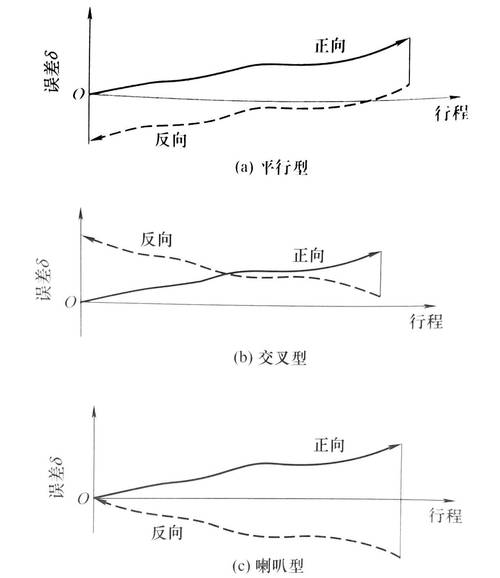
以前靠千分表调机床,说穿了就是碰运气。
打个点,觉得差了,就拧一下丝杠的预紧螺母,拧完再打个点。有时候拧过了,整个轴的反向间隙就乱了,下次加工零件的时候,拐角位置全是刀痕。
激光干涉仪不一样。它是从行程起点到终点,每走固定距离就停一下,记一个数,最后出来一条完整的偏差曲线。
全程逐点采样的偏差曲线,能把所有藏在导轨、丝杠里的小毛病全揪出来。
比如曲线在1.8米的位置突然凹下去3微米,不用猜,那个位置的导轨面肯定被切屑砸了个小坑——不仔细用手摸根本摸不出来,要是靠千分表,最多在那个位置停一下打个点,根本发现不了。
比如全程的斜率慢慢往上飘,那就是丝杠的热补偿参数没调对,机床走久了热胀的量没被系统抵消,越走越偏。
比如每走一个螺距就跳一下,那就是丝杠上的某颗滚珠磨坏了,得拆下来换。
上个月我们给客户交付一台两米行程的数控铣,之前靠千分表调了三天,觉得精度完全没问题。结果架上激光干涉仪一测,曲线在1.2米的位置有个连续的尖峰,拆开来一看,那个位置的导轨镶条松了半圈,要是没测出来,客户拿回去加工模具,不出三个月就得回来返工。
说实话,我刚进车间那会,觉得这几万块的设备就是个智商税。毕竟干了十几年,手感摸出来的精度,难道还不如一束光靠谱?
直到那次交付踩了坑,才真的服。
小徒弟那天蹲在地上,盯着平板上的曲线看了快半小时。抬头跟我说,原来以前靠手感调的那些精度,全是瞎猫碰死耗子。
我递给他一瓶冰汽水,没接话。
车间里的机床从来不会跟你讲人情。你靠感觉凑出来的精度,加工零件的时候,一刀下去就全露馅了。光靠摸,迟早要出事。
作者|制造
排版|制造
审核|见微