 大讲堂
上周三车间早会刚散,质检岗的小徒弟举着个磨得掉漆的游标卡尺冲过来,脑门上全是汗。他测了八遍那个微型注塑卡扣的孔距,每次数都飘个两三丝,被工艺组打回来三次,快急哭了。
我把他领到车间角落,掀开盖在机器上的防尘布。就是这台影像测量仪。
它根本不碰你手里的零件
很多人对测量设备的印象还停留在“得靠东西戳上去”的阶段——三坐标要举着探针一点一点碰,千分尺要拧着卡紧零件边缘,连普通卡尺都得两个脚死死贴在零件表面才读数。
这东西不一样。它连零件边都不挨。
你就把它想成个架在高倍镜头上的玻璃桌。零件往玻璃台面上一放,底部的光源打上来,零件的轮廓直接投到相机里,软件自动把轮廓描成精准的矢量线,你要测哪个孔的直径、两个边的距离、倒角的角度,鼠标点两下,数值直接弹出来。它根本不会因为手劲大小、读数角度偏一点,让数值飘走。

之前有个干了三十年的老质检师傅,刚听说这机器能替代卡尺的时候,撇着嘴说自己摸了一辈子零件,还能被个相机比下去。结果当天拿了一组直径0.5毫米的定位凸点来比:他拿千分表测了十遍,数值飘了1.2丝,机器连测三次,差值不到0.1丝。当时他嘴张得能塞下个M6的螺栓,半天没说出话。
真的,你手再稳,拿卡尺去卡直径1毫米的小孔,读差个半丝太正常了——毕竟你卡的时候偏个零点几度,数值就飘了。这机器不会。它数像素就完了,一像素对应的实际尺寸通常是微米级的,根本不带情绪。
你以为是机器算得准,其实是你没找对用法
别觉得这机器买回去,放上去就能出准数。我见过太多人把零件往台上一扔,点下测量键,数出来不对就骂机器垃圾。
骂错了。
玻璃台面上哪怕落半粒灰尘,都可能让测量结果差出好几丝——相机分不清是零件的边还是灰尘的影子,顺着影子描轮廓,数值能对才怪。还有人把底部光源开到最亮,亮得屏幕上的零件轮廓都糊成一团毛边,这时候测出来的数,跟你闭着眼睛读卡尺没区别。
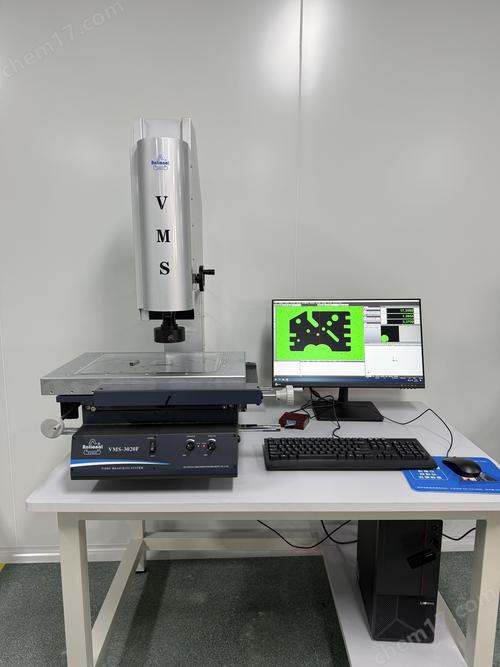
正确的操作其实没那么玄乎:测之前拿无尘布把玻璃台擦三遍,拿气枪把零件表面的铝屑、飞边吹干净,调光源的时候盯着屏幕看,直到零件的轮廓黑边细得像家里缝衣服的棉线,没有一点发虚的灰边,这时候再开始测,数才稳。
上个月有个新来的操作工,测薄铝片的尺寸,测出来的数比实际厚了两丝,折腾了快半小时都没找到问题。最后我们凑到镜头跟前看,才发现他之前换防尘罩的时候,掉了一小团棉絮在镜头前面,整个轮廓都被棉絮挡得发虚,他把棉絮的厚度都算到零件尺寸里了。我当时都笑出声音了,他蹲在机器旁边抠了十分钟,才把那点棉絮从镜头缝里夹出来。
谁刚开始没踩过这坑啊。我刚用这机器那会,测一个带台阶的铜套,测出来的内孔直径比实际小了3丝,找了半天原因,才发现是我把铜套斜着放了,没有贴紧玻璃台面,投影出来的内孔是个椭圆,数能准才怪。
它不是万能的,别什么活都往它上面堆
我最烦那种把设备吹得神乎其神的销售,说这机器啥都能测,买一台顶一整个质检室。
纯扯。
别指望它能测超出镜头对焦范围的高耸零件——比如你拿个十厘米高的塑料块放上去,镜头在上面,玻璃台在下面,焦平面只能对准一个高度,上面的轮廓是虚的,测出来的数根本没参考价值。还有那种抛得锃亮的不锈钢零件,灯一打全是反光斑,屏幕上连零件的边都找不到,你就算把鼠标点碎了,数也是错的。更别说你要测零件的表面粗糙度、镀层厚度,找它纯粹是找错门。
其实它的边界很清楚:适合测那种薄的、小的、容易变形的零件。比如你拿三坐标的硬探针去戳个0.1毫米厚的铜片,一下就把铜片戳弯了,测出来的数根本不准,这时候影像测量仪就派上用场了——轻轻放上去,无接触就把尺寸测了,根本不会碰变形零件。
我在车间泡了快二十年,见过太多为了尺寸扯皮的事:之前全靠人工拿卡尺测,一天测几百个零件,眼睛看花了错漏一批货,赔的钱够买三台这机器。现在倒好,一个小徒弟看着就行,测出来的数稳得很,连之前经常因为尺寸问题退货的客户,现在都不用来回寄样核对了。
对了,之前那个急得快哭的小徒弟,现在用这机器测那个塑料卡扣,十秒钟就出一组数,孔距偏差稳定在0.2丝以内,上周还拿了车间的质量小奖励。
作者|制造
排版|制造
审核|阿辰