它可不是帮你拍零件美颜的相机
很多刚接触自动化的人都有误区,觉得这不就是装个摄像头接个电脑嘛,有啥技术含量?这话一半对一半错。镜头确实就是那个镜头,但镜头后面藏的,是一套会认好坏的逻辑。以前没有这东西的时候,很多产线检测全靠人工,干这活的工人,八小时上班,眼睛就钉在流水线上的小零件上,找个比头发丝粗不了多少的划痕缺孔。一天干下来,下班连手机字都看不清。真的费眼。出错率还高,干久了眼神飘,漏一个坏件到下游,全批次都要返工,赔的时候肉疼。
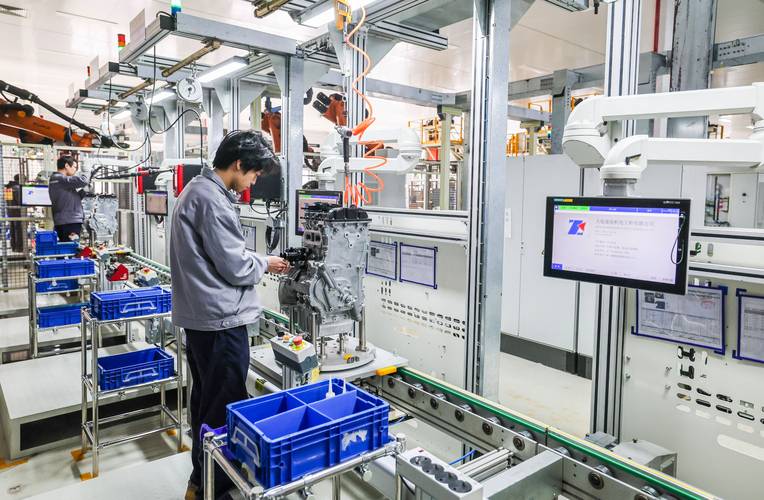
一分钟走完一整套检测流程
给你捋捋它干活的样子,你就懂了。零件顺着流水线滑过来,刚卡到预定位置,就碰了一下光电开关,信号瞬间发出去。第一时间不是拍照,是开灯——很多新手不知道,打光才是视觉检测的灵魂。你要找零件表面的毛刺划痕,得用侧光打,才能把凹凸的阴影显出来;你要数零件上有几个孔,测孔位置对不对,就得用背光从底下往上照,轮廓清清楚楚。光调不对,再贵的镜头也白搭。
亮灯的瞬间,镜头咔嚓拍一张,照片直接传到处理器里,软件把这张图和提前存好的“标准好零件”模板一点点对,尺寸差一头发丝,多一块少一块,一秒不到就能比对完。要是合格,直接放行流去下一站;不合格,立马给后面的分拣机构发个信号,“啪”一下就把坏件踢进不良品箱,动作比人快十倍。
它也会“看错”,不是啥万能神器

说实话,我见过太多老板花大价钱装了视觉,最后嫌不好用扔角落落灰的。问题出在哪?都把它吹得太神了,忘了它其实也挑环境。
比如零件表面沾了点没冲干净的切削液,反光一块,它直接就把那反光当成缺陷给踢出去了,一天误判上百个,工人还要返工挑,反而更累。再比如车间夏天温度高,装镜头的架子被烤得微微变形,也就移了不到一毫米,整批货的检测全错。我上个月刚收拾过这么一个烂摊子,供应商拍胸脯说零误差,装上就是一堆误判,最后我给镜头座加了块隔热棉,重新调了下打光角度,立马就准了。
不过话说回来,现在产线越跑越快,一分钟几十上百个零件过,人工真接不住。只要摸清楚它的脾气,调好光,固定好位置,避开那些奇奇怪怪的反光,它比十个熟手工人都稳。至少不用再让一群小姑娘天天盯着零件熬出干眼症了。对吧?
作者|制造
排版|制造
审核|乐乐