好好的转子,转起来为啥能抖掉螺丝
很多刚入行的新人第一反应都是加工歪了。对吧?尺寸不对,圆度不对,肯定抖。其实真不是。哪怕每一个尺寸都卡着公差卡得刚刚好,浇铸的时候料多浇了一克在边缘,或者热处理的时候应力变形差了一丝,转起来那点偏差就会被转速放大成几十倍几百倍的离心力。
抖。
抖到轴承发烫,抖到连接螺丝松脱,抖到整个设备跟着晃个不停。别说工业用的大转子,你骑个电动车,轮胎重心偏一点,开快了都能把手麻得没知觉,一个道理。质量分布不均,就会有偏心,偏心就会有额外振动,就这么简单。
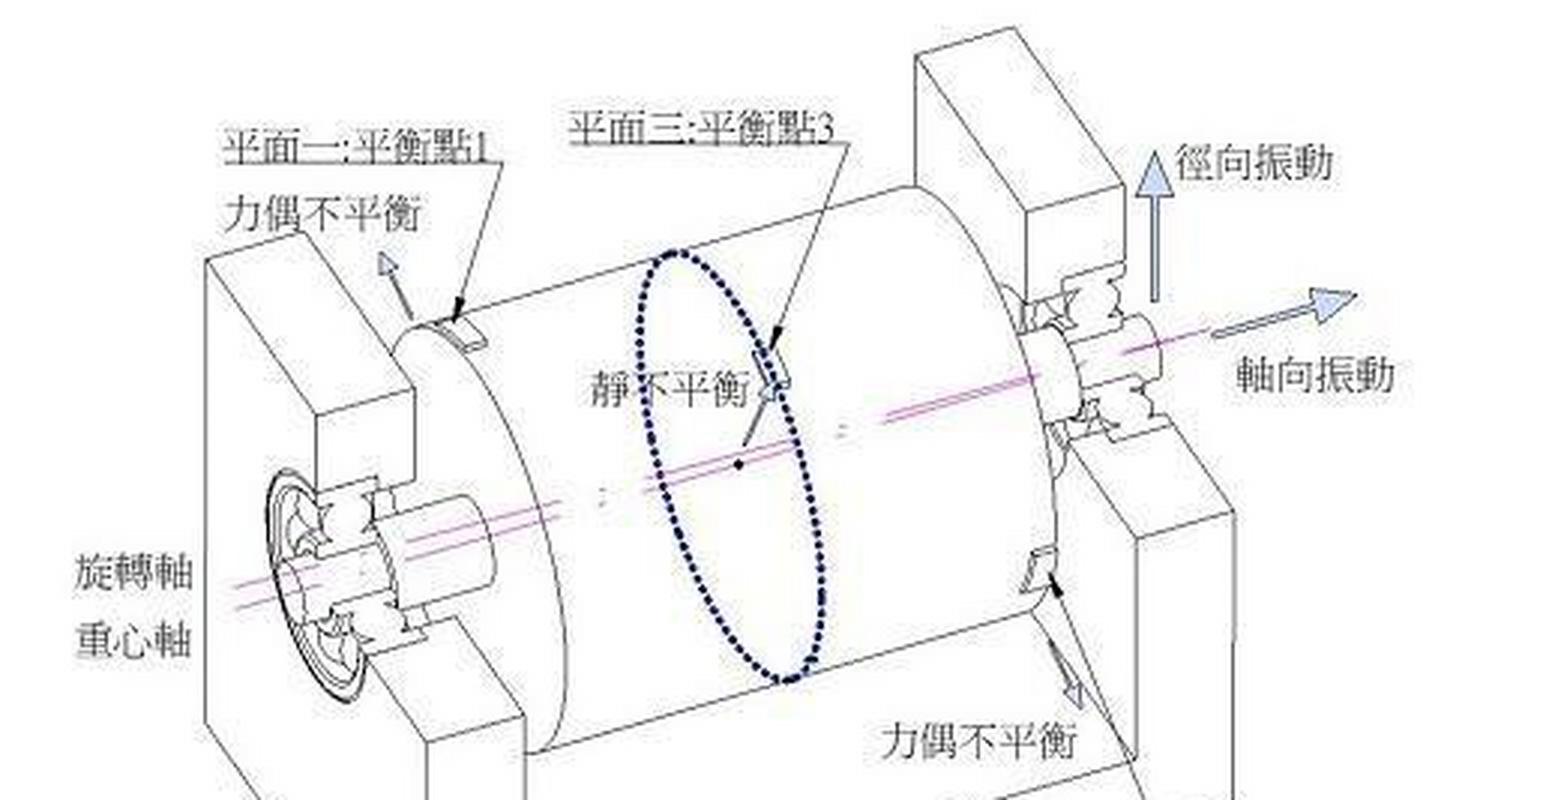
不信你拿个苹果,插根筷子在中心偏一点的位置,你转转看,只要重心不在轴线上,转起来肯定晃,跟工业转子的问题一模一样。
动平衡机干活,没你想的那么简单
不少人觉得,不就是把转子架上去转两圈,哪重了磨掉点不就完了?说实话,我刚学徒那会也这么想。直到第一次自己上机,错得离谱。
转子架上去,第一步是装夹,你架得偏一点,测出来的数就差十万八千里。现在很多全自动的机器会自己找正,老师傅还是会伸手推一下转子,晃一晃,确认没松没歪才敢开机。转起来之后,机身上两个传感器贴着支承架,把振动的频率幅度全采进去,机器算半天,告诉你,在哪一个角度,差了多少重量。
那然后呢?直接往重的地方钻孔?不对,有的转子薄,钻了孔影响强度,就得在轻的那边加配重。有的转子只能减重不能加,就得找合适的位置铣,不能碰核心的受力区。差几克的量,位置不对,校正完还是抖。
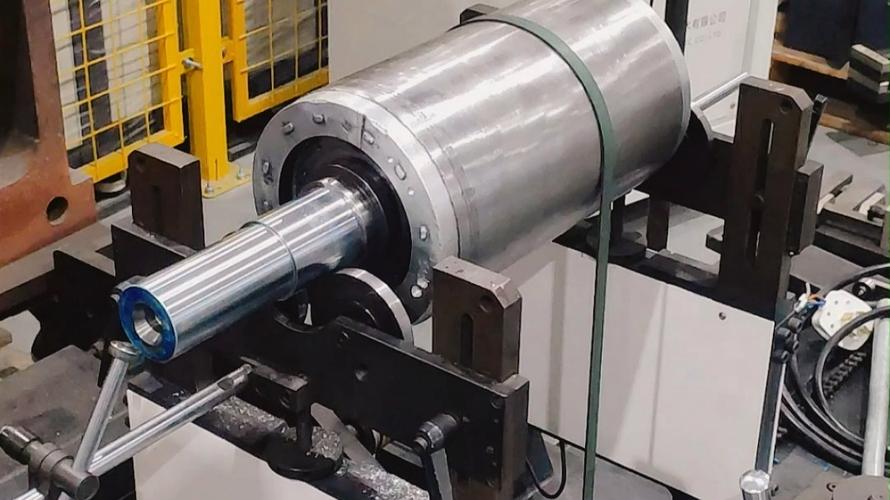
而且不同转子用不同的测法。有的机器支承是硬的,转子转的时候支承不动,靠测振动算偏差。有的支承是软的,能跟着转子晃,测晃动的幅度,适合大尺寸的重型转子。我刚入行那会,还得自己拿粉笔在转子上画记号,一块一块试,现在机器直接给你标好位置,省事太多,但道理还是那个道理。
不起眼的设备,却是工业的稳心丸
这个家伙大多待在车间角落,不怎么起眼,很多外行甚至没听过。但是缺了它真不行。
咱们平时开车,轮胎补完胎都要做动平衡,那个就是小型的动平衡机,对吧?不做的话,开高速抖得你握不住方向盘。工业里的要求更高,发电的涡轮转子,一分钟转好几万转,差个一克的重量,偏个一丝,跑起来能把整个机组震散架。
之前见过隔壁园区一个小加工厂,为了省几千块的校正费,给客户做的风机转子直接不做动平衡就发货。结果三个月不到,客户那十几台风机的轴承全坏了,上门售后加赔偿,赔出去的钱是校正费的几十倍,哭都没地方哭。
不过话说回来,现在加工精度越来越高,是不是就不需要动平衡机了?哪能啊。再好的铸造,也没法保证每个地方的密度完全一样,铸件里藏个小气孔,你检测都不一定能发现,加工完看不出来,一转起来就露馅。终究还是得拉到动平衡机上转两圈,才敢放心出厂。
我蹲在车间抽烟的时候经常看它,安安静静在角落,每天校正十几个转子,没它,再精密的设计也转不稳。
作者|制造
排版|制造
审核|柚子