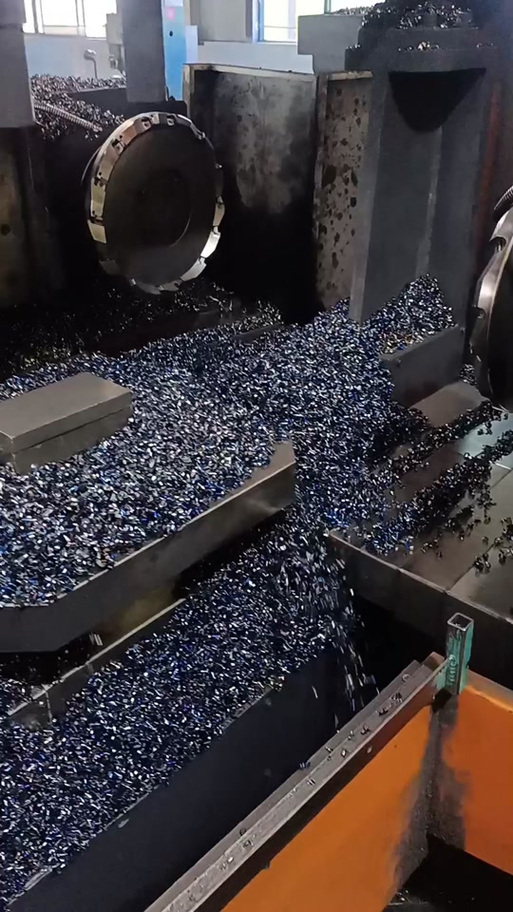
推开门那股混着乳化液、机油和铁屑的味儿直接往鼻子里钻,靠窗那台老家伙正转得欢,三爪卡盘夹着一块铝坯,铣刀啃下去的时候,细碎的银白铁屑顺着排屑槽往外飞,连带着金属的脆响盖过了通风扇的嗡鸣。
刚上手的人,第一回都栽在同一个坑
上周带的小徒弟,头一回独立操作,为了省两分钟的找平时间,把工件往台虎钳上一夹,连垫铁都没塞实,开着半速就把工作台往铣刀下面送。结果铣刀刚切进去两毫米,整个工件“哐当”一声翘起来,半块铝坯直接飞出去砸在旁边的消防箱上,吓得他半天没敢伸手按急停。

很多刚接触的人都觉得,铣床操作不就是摇手轮、开主轴?哪有那么多讲究。说实话,我刚进厂的时候也这么想,直到自己因为垫铁没塞平,铣出来的平面歪了0.2毫米,整批零件全部返工,站在废料堆里挨了半小时骂,才知道这台铁疙瘩的脾气有多倔。
说起来好笑,之前我也觉得铣床就是个干粗活的糙家伙,切个毛坯面、开个穿线槽就到头了。直到上次接了批小批量精密治具,临时加工中心排不开,全靠这台老立式铣床一刀一刀走出来的。客户过来验收的时候,拿着粗糙度仪在工件表面测了三次,都不敢信这是普通铣床干的活。别拿铣床的切削精度不当回事,你给它多少耐心,它就能给你超预期的结果。
那点嗡嗡声里,藏着最磨人的细节
很多人操作的时候总喜欢盯着表盘看,生怕转速、进给量调错了。老操作工根本不看那些,耳朵往主轴旁边凑一点,听声音就能判断吃刀量对不对。切硬钢的时候转速拉太高,刀头转得发尖,不出半分钟刀齿就烧蓝;切软铝的时候转速太慢,铁屑粘在刀齿上,刮得工件表面全是密密麻麻的划痕。进给量拧大了半格,主轴的声音立马从清亮的嗡鸣变成发闷的沉响,工作台跟着轻轻颤,这时候再不退刀,下一步就是扎刀。
我之前赶一批铜件的时候,嫌走刀太慢,偷偷把进给量拧大了一格,结果主轴晃得连带着整个工作台都跟着抖,拆下来一看,两根主轴轴承已经磨出了麻点,换一次花了小两千,现在想起来都肉疼。
不过话说回来,这东西也没有那么玄乎。你不用刻意去记那些复杂的参数表,切多了自然知道什么材料配什么转速,啃多了自然知道吃多少刀不会颤。就跟老师傅炒菜一样,盐放多少全靠手感,根本不用拿勺子一点点量。
那些没写在说明书上的土办法
说明书上的参数都是给新机器定的,我们车间这些用了十几年的老铣床,早就有自己的一套活法。比如切铝的时候,不用买那种贵得离谱的专用切削液,兑点便宜的乳化液,再往刀齿上抹一点点废机油,排屑能顺很多,根本不会出现粘刀的情况。遇到铣刀磨得有点钝但又懒得换的时候,拿块废砂轮在刀齿侧面轻轻蹭两下,把粘在上面的积屑瘤蹭掉,还能接着用半个班。
上个月来了个新的工艺员,抱着厚厚的工艺文件在车间转了三圈,指着我们抹机油的操作说不符合规范,要按说明书的参数来。结果他照着参数开了半小时,切下来的铝屑全粘在刀齿上,最后连工件都卸不下来,还是旁边的老工人上去抹了点机油,两分钟就解决了。
下班的时候我绕着那台老铣床走了一圈,脚边堆着刚扫出来的铁屑,泛着点暗银色的光。它就安安静静待在靠窗的位置,没有加工中心那么多花里胡哨的数控系统,也不会弹出满屏的故障报警代码。
你对它上点心,它就给你出好活。
你糊弄它,它就给你捅娄子。
作者|制造
排版|制造
审核|小北