刚跨进装配车间的门,机油混着切削液的味道先扑脸,远处气动扳手哒哒哒的响,震得脚底板都有点麻。带的新人上周刚毕业,穿一身崭新的工装,蹲在工位旁边盯着手里的M12螺栓,跟我说不就是拧螺丝吗,有啥难的。
拧错半圈,整台设备就得拆
我当时没接话,把手里的扭矩扳手塞给他。这不是家里装衣柜的自攻螺丝,拧到滑丝都没事。这里的每一颗螺栓,都有严格的预紧力要求——不是拧到转不动就行,是要精准到规定的力矩数值,多一点少一点都不对。
之前有个刚转岗的工人,装主轴端的轴承压盖,图快,拿普通扳手拧到拧不动就完事,结果设备空载试机的时候,轴承温度十分钟就飙到八十多度,拆开来才发现,他拧的四颗螺栓,力矩最大的和最小的差了快三分之一,整个压盖是歪的,轴承外圈被卡得偏了位,连带着主轴的径向跳动都超了差。
真的,当时拆下来那堆零件的时候,我后颈的汗都下来了。本来半天就能装完的部件,拆了重装,调同轴度,前前后后耗了快两天。

别觉得这是小题大做。很多时候设备出的故障,根本不是零件坏了,就是这半圈的螺栓没拧对。扭矩扳手用的时候手腕要稳,不能用胳膊的蛮力往下压,不然你以为拧到了数值,实际差了十来牛米都是常事。通常精密工位上的扳手,每个季度都要校准一次,不然刻度飘了,拧出来的东西全是隐患。
零件擦不干净,再好的公差也白搭
刚入行的时候我以为,机加工下来的零件都过了清洗机,装的时候直接拿就行。直到跟着师傅拆一台返厂的磨床,才知道清洁度这事儿有多要命。
那台磨床出厂才三个月,导轨面就拉出了一道两厘米长的沟。拆开来把导轨的盖板掀开,缝里卡的铁屑,抠出来能攒小半指甲盖。师傅当时指着那道沟骂,说就是装的时候擦得敷衍,留了个头发丝十分之一细的铁屑在导轨面上,跑起来这铁屑就被压进摩擦面里,硬磨了三个月,把整个导轨面都拉花了。
现在我们擦零件,精密的导轨面、轴承配合面,全是用不掉毛的丝绸布,顺着一个方向擦,擦完还要对着斜着的灯光照,有一点反光的碎屑都要拿工业酒精冲干净。棉纱是绝对不能碰这些精密面的——那玩意儿掉的细毛,比铁屑还难清理。
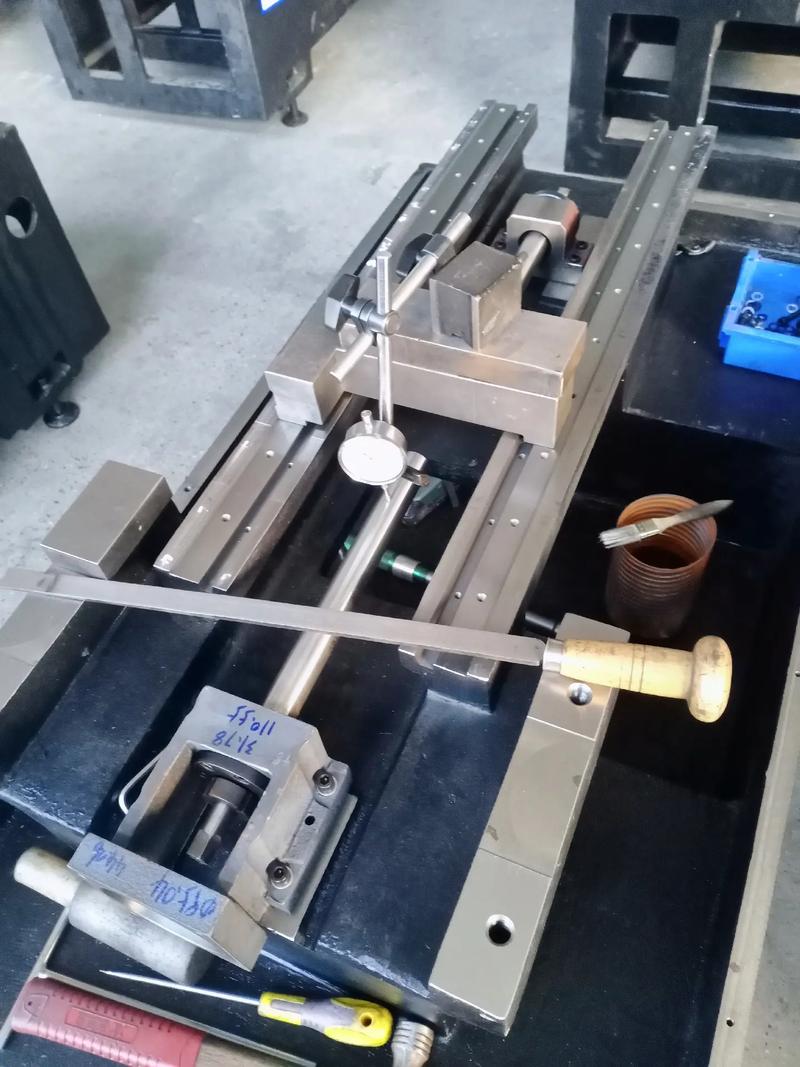
说实话,很多新手嫌这步麻烦,拿棉纱随便蹭两下就往工位上装,等后面设备出了爬行、异响的问题,追根溯源,往往就是这擦的时候省了那两分钟的事。
别迷信”严丝合缝”的老经验
车间里待久了,总能听见老钳工说,好的配合就得敲进去,严丝合缝才叫手艺。这话放在几十年前的普通设备上可能管用,现在装精密部件,真不能这么来。
我之前见过有人装精密角接触轴承,拿铜棒垫着就往轴上敲,敲完试机的时候轴承异响得厉害,拆下来一看,滚道上被铜棒敲出了好几个小凹坑。这种轴承的配合间隙是设计好的,你硬敲的时候受力不均匀,要么把滚道敲坏,要么把内圈外圈敲偏,本来能用几万小时的部件,敲完可能几百小时就废了。
现在这种部件都是用专用的压装工具,整个端面均匀受力,慢慢压进去,连硬敲的劲儿都不能有。还有些配合面根本不是越紧越好,比如液压系统的阀块安装面,要留均匀的微小间隙,还要涂专用的密封脂,要是真按老经验敲得严丝合缝,阀块里的排气通道被堵死,系统一加压,油里的空气排不出去,设备就会一顿一顿的爬行,怎么调都不好使。
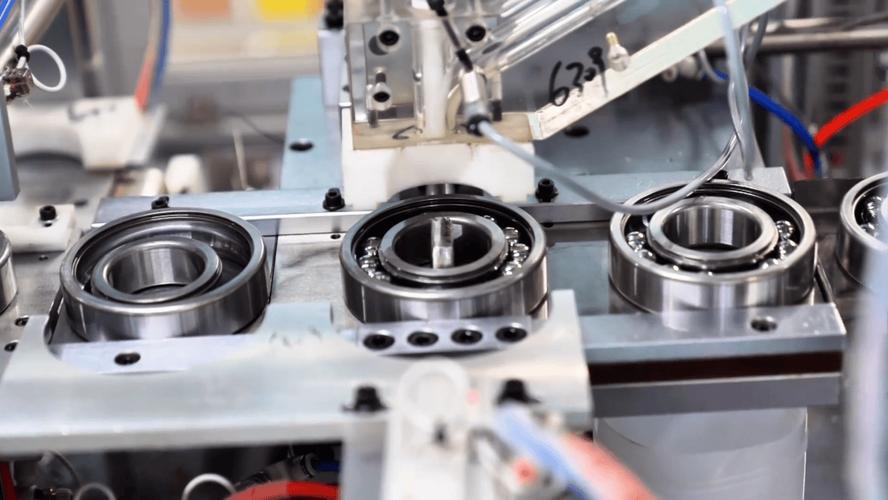
很多人觉得装配就是把合格的零件拼到一起,可实际上每个零件的误差是会叠起来的。你每个零件差个几微米,拼到最后整个部件的精度就差了一大截。所以装配的时候从来不是对着图纸死卡尺寸,要边装边测,边装边调,差一点就挪一点,直到所有的数值都在合格范围内。
昨天那个新来的小孩,现在蹲在工位旁边,拿着扭矩扳手拧螺栓,拧完一个就拿个小本子记一下力矩值,工装袖子上沾了点机油也没在意。车间里的气动扳手还在哒哒响,没人会特意说装配有多重要,只是每一个拧到位的螺栓,每擦干净的导轨面,都在给后面的运行兜底。
作者|制造
排版|制造
审核|安然