刚跨进粗加工车间的门,新人脚边就滚过来个暖乎乎的螺旋切屑,沾着乳化液的铁亮面蹭过他白鞋鞋尖,烫得他嗷一声跳开。我蹲下来捏起那卷切屑,硬得能刮开玻璃。旁边的师傅斜眼笑,说这小子连这都怕,我们当年拿这玩意当书签用。
真的,很多人以为制造工艺是什么摆在上层展厅的精密图纸、闪着光的五轴机床,其实根本不是。所有写在工艺卡上的参数,最后全都会诚实地刻在你脚边那堆切屑上,半分假都做不了。
切屑的卷度,藏着你看不见的进给参数
说实话,刚入行的时候我也觉得切屑就是没用的废料,扫去铁屑桶就完事,直到第一次因为没注意切屑形态,把精加工的刀磨崩了,赔了小半个月工资,才知道这玩意比机床的显示屏靠谱多了。
你捏捏那卷切屑就知道。如果是连续的螺旋状,卷得松紧合适,表面带着均匀的亮银色金属光泽,说明刀具的前角、进给量、切削深度全在最优区间——切下来的铁是被刀具顺滑地“撕”下来的,不是硬挤断的。要是切屑碎成一小段一小段的渣,掉在地上哗啦响,边缘全是崩出来的小缺口,那绝对是参数飘了:要么刀具磨钝了没换,要么进给量快得离谱,硬把铁块挤碎的。这种状态下加工出来的零件,表面十有八九带毛刺,尺寸飘个几丝都是常事。

上次碰到个刚从学校出来的工艺员,蹲在机床边调了俩小时参数,屏幕上的粗糙度值飘来飘去下不来,我过去捏了捏他机床边的切屑,硬邦邦的碎块,边缘全是崩茬,就告诉他进给量压快了三分之一,刀具后角磨得太陡,吃刀量再减点。他半信半疑调完,没到五分钟,切屑就顺成了亮银色的长卷,拿在手里凉丝丝的,加工出来的面摸上去像摸凉玻璃,粗糙度直接达标。
机床的传感器有时候会骗你,切屑不会。哦对,上次那个新人的白鞋,后来他说回去刷了半瓶洁厕灵都没把那点乳化液印子刷掉,现在鞋尖那圈黄印子还在,他说这是车间给他盖的入职章。
你以为的“严丝合缝”,其实是故意留的间隙
很多外行人看装配,总觉得两个零件凑得越紧越好,拿扳手敲都晃不动才叫工艺好,根本不是。上次新人装配的时候,把两个配合的轴和孔硬敲进去,敲得轴都弯了,还跟我说这配合够紧密。我给他拆下来拿千分尺量,孔和轴的公差带全被他挤变形了,装上去跑了俩小时,轴承温度直接飙到烫手。
真正的制造工艺,从来不是把零件做的死死的卡在一起,是你明明看着两个零件之间留了头发丝那么细的缝,装上去跑半年,间隙都不会变——这个间隙不是师傅装的时候偷懒留的,是从毛坯锻造的时候就开始算的:锻造的时候留多大的加工余量,车削的时候留多少的精加工余量,甚至热处理的时候零件会往哪个方向变形,变形量有多大,全是提前算好的。等所有工序走完,那个刚好能让零件顺畅转动、又不会晃的间隙,才是工艺的真本事。
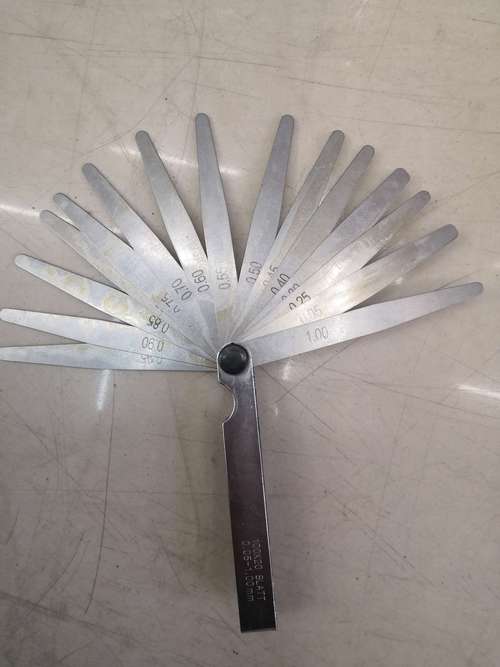
我见过最离谱的工艺卡,写着配合间隙要做到两丝,结果热处理完零件自己的变形量就有五丝,最后装配的师傅拿砂纸磨了俩小时才装上,那能好用吗?说白了,所有在装配现场擦屁股的补救,全是前面工序的工艺没算明白。
那些被删掉的工序,省的是小钱,赔的是口碑
很多小厂做零件,总想着能省一道工序是一道:本来要做三次粗加工、两次半精加工、一次精加工,现在直接粗加工完就上精加工,省一道工序的时间,算下来一天能多做二十个零件,看起来赚翻了。
粗加工的时候吃刀量大,零件内部的应力根本没释放,直接精加工完,当时量尺寸全是对的,放仓库里放三天,自己就翘曲变形了,拉出去装在设备上跑俩月,精度全没了。
去年帮客户排查过一批失效的导轨,拆下来摸的时候,导轨面的粗糙度是达标的,但是拿大理石平台一靠,缝隙能塞进去一张A4纸,就是因为省了粗加工之后的去应力工序,零件内部的应力慢慢把形状扯歪了。
刚才车间里的老师傅喊我,说刚才调的那台机床切屑又碎了,让我过去看看。我把手里捏的那卷亮闪闪的切屑扔回脚边的铁屑堆,白鞋上沾的那点乳化液印子,擦了擦也没擦掉。
其实哪有什么玄乎的制造工艺啊。
全是一步一步踩出来的实在经验。
作者|制造
排版|制造
审核|小准