2026-09-23 21:18:48 分类:正文
刚进车间的新人,眼睛总盯着那台转得飞快的大车床看,转起来嗡嗡震得脚底板发麻,铁屑带着红光顺着刀尖飞出来,落在地上卷成一圈一圈的。没人会特意多看那卡在刀架上的一小块东西。那不就是个车刀嘛?
别拿车刀不当刀,新手最容易踩的坑
我刚学车工那会,师傅让我先磨三天刀,我还偷偷吐槽,至于吗?一块硬疙瘩,磨出尖不就行了?
直到第一次上车试活,要车一块铝料,我磨的刀上去转了两圈,下来一看,工件表面坑坑洼洼,跟被狗啃过似的,刀尖上还粘了一大块铝,抠都抠不下来。
我当时还委屈,觉得是刀的硬度不够,扔了换了块新的硬质合金刀片,结果还是一样。师傅过来踹了我一脚,拿过我的刀一指,你这前角磨成什么样了?负的,跟拿个砖头去切豆腐,能切好吗?
说实话,很多人对车刀的误解都在这。不就是切削金属用的刀吗?越硬越好?
完全不对。硬了容易崩,软了容易卷,角度不对,再好的材料也白搭。
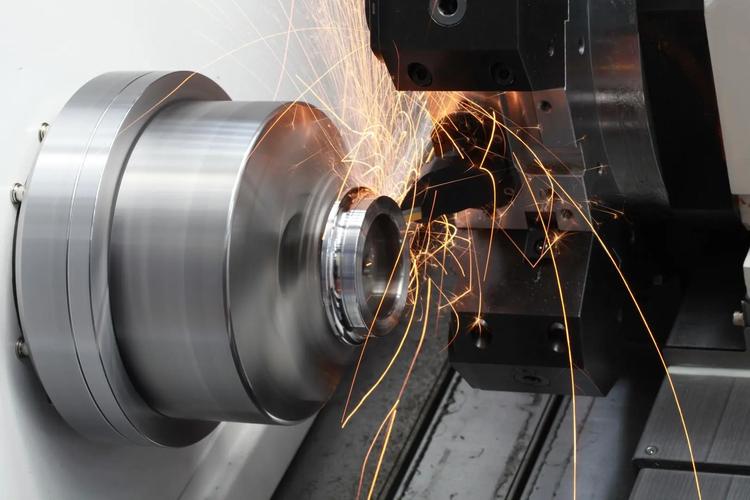 机械加工车床车刀切削钢件现场
真正的门道,全在不起眼的几个角度上
不用扯那些太复杂的材料分类,咱们就说最常用的外圆车刀,决定好不好用的,就是三个角度。
第一个是前角,说白了就是刀刃朝前倾斜的角度。就像你切西瓜,刀刃越斜越锋利,切起来越省劲,对吧?但是斜太多,刀刃就变薄了,切硬骨头一下就崩了。车削也是一个道理,车软的铝、铜,前角要大一点,锋利不粘屑;车硬的钢件,前角就得小,甚至稍微负一点,保住刀尖的强度,不然刚下刀就碎了。
第二个是后角,就是刀刃后面那块,跟工件接触面的倾斜角度。很多新手磨刀,只磨前面,后面懒得磨平,结果刀一碰工件,刀背直接蹭在加工面上,蹭得工件发烫,刀也磨得快废。留一点空隙,就只让刀尖接触工件,既锋利又不蹭,就这么简单。
第三个是主偏角,就是刀刃对着工件进刀的角度。你要车一根细轴,主偏角太小,径向力太大,轴直接被顶弯,车出来就是个葫芦,直接废了。换个大主偏角,力顺着轴走,就稳了。
就这三个角度,差个三五度,车出来的活就是天差地别。
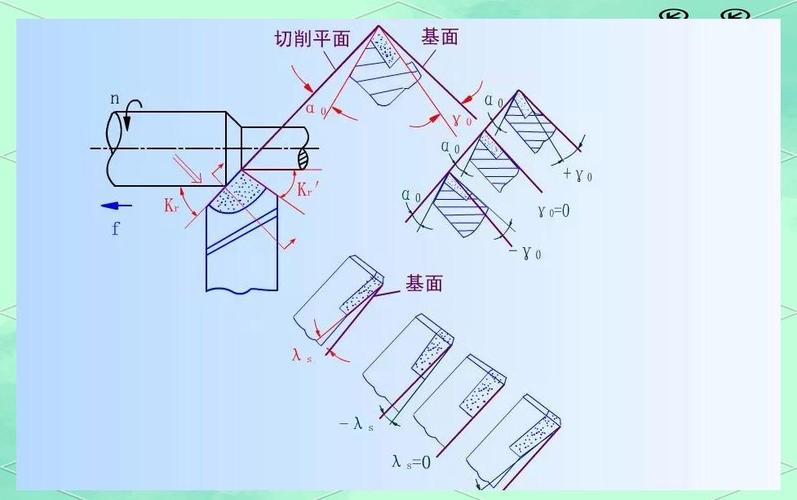 普通外圆车刀几何角度示意图
磨出来的手感,机器换不走
 磨出来的手感,机器换不走
不过话说回来,现在很多产线都用机夹刀了,换个刀片就完事,不用自己磨,省时间,精度也稳定。
但是真遇到非标活,遇到急活,你还得靠自己磨刀。前几年我在车间碰过一次急活,客户要改一个零件的内孔,尺寸特殊,仓库没有对应规格的成品刀片,采购要第二天才能送过来,客户等着装车,整个车间都急得转圈。
老师傅拿了一块普通的硬质合金刀头,架在砂轮机上蹭了十分钟,蘸了三次水,磨完装上刀架,上去转了两圈,尺寸精度直接达标,一分不差。
那是什么?那是手感。磨刀的时候,手要稳,要能感觉到砂轮机蹭在刀刃上的震动,刀尖烫不烫,不能等红了再蘸水,那时候刀尖已经退火软了,白磨。得靠温度传到手心的感觉,差不多了就蘸一下,滋的那一声,水汽冒起来,经验都在那一下里。
很多年轻人现在不爱学磨刀,觉得麻烦,不如换刀片省事。这话没错,批量生产确实效率高。可车刀这东西,本来就是跟金属硬碰硬的玩意儿,你连刀都没磨过,怎么知道哪不舒服,怎么调角度?
就像厨子天天用现成切好的肉丝,你让他斩个骨他都下不对刀。一个道理。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:能削钢如泥的车刀,原来藏着这么多门道
文章链接:https://m.lfdjt.com/p/zhizao/a/2057.html