刚进车间的时候,脚底下还沾着早上从食堂带出来的豆浆印,学徒小周攥着个刚从三坐标测量仪上下来的铝块,凑到我耳边问:“师傅,这跟平时批量做的基座差了两个安装孔的位置,也算定制化生产?”
切削液混着机油的味道裹着机床的嗡鸣飘过来,我盯着那个边缘带着细微铣削纹路的零件,突然就想起刚入行的时候,对这四个字的误解有多深。
你以为的定制,其实是“换个参数”的批量
我刚当学徒那会,总觉得定制化生产就是手工作坊的活——老师傅拿着锉刀对着毛坯一点点修,接一个单做一件,做一件算一件,跟现在流水线上整整齐齐的批量生产是完全对立的两套逻辑。
哪成想现在的产线,根本不是那回事。
很多人逛完定制化的车间出来,总觉得“这跟量产也没差啊,不就是换个尺寸?”真不是抬杠,你站在机床边看半小时就懂:同一款基础的金属基座,给户外通讯设备做的要加耐候涂层,安装孔位要留够穿线的余量;给实验室光学平台做的,平面度要求比通用款高两个等级,加工完还要多走一道去应力的工序。这些差异根本不是贴个logo的假定制,是从材料选用到加工路径全环节跟着需求变的。
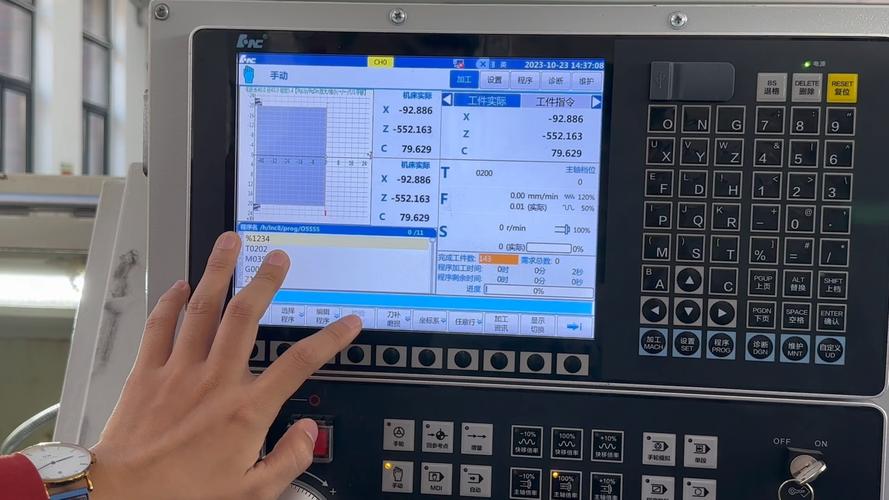
之前我也纳闷,既然每个订单的要求都不一样,为什么产线还能转得这么顺?问了管系统的师傅才知道,现在的机床根本不需要每次换产都重新写程序——提前把不同产品的加工参数、走刀路径、夹持位置全存在系统里,换产的时候扫一下对应订单的二维码,主轴转速、进给速度、夹具的夹持位置全是自动匹配的,根本不是老黄历里那种拆半天、调半天的状态。
产线最累的活,从来不是加工本身
外行总觉得定制化生产的难点是把零件做准、做特殊。错。
最磨人的,从来不是加工那几十分钟的活,是换产的空耗。
上个月我们车间接了个衔接单,前一批是给户外配电箱做的壳体,后一批是给医疗设备做的支架,两个产品的夹具完全不通用。搁十年前的老产线,换一次产要两个半小时——其中真正拆夹具、装新夹具的时间才40分钟,剩下的时间全在等:等测量员把首件的尺寸挨个核对一遍,等工艺员把新的程序导进系统,等上个批次的余料、切屑从工位上清干净。
说个丢人的事,前年我跟着换产,调了三个小时的参数,最后发现是系统里的坐标原点偏了2毫米,整个人当场就想把手里的扳手扔到废料堆里。
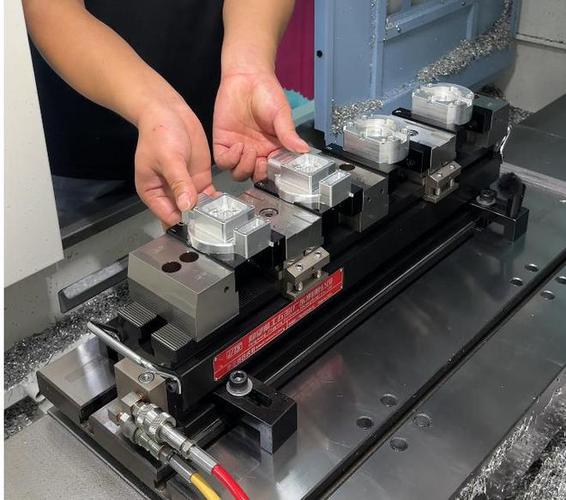
现在大家拼定制化生产的效率,根本不是拼谁铣零件的速度快,是拼谁能把换产的空耗压到最低。快换夹具拧一下锁紧手柄就能拆换,在线测量头伸出来直接在机床上测尺寸,差多少系统自动补刀,连把零件搬下来测的步骤都省了。定制化生产的成本从来不是来自“做特殊零件”,而是来自“为了做特殊零件耽误的产能”——这句话是我在车间摸爬滚打快十年,攒出来最实在的经验。
别把定制化生产捧成“高级制造”
现在网上一提到定制化,总有人把它吹成比量产高级的东西,好像只有做高端奢侈品、航天零件才配叫定制化生产。
真不是。
你家抽屉的滑轨坏了,找五金店配个长度刚好匹配的,那也算定制化生产——小批量,针对性匹配具体需求,本质上跟给精密设备做定制零件没有流程上的本质差别,差的只是精度要求和材料等级而已。我之前在的车间,接的最多的定制订单根本不是什么高大上的项目,就是周边几个小工厂,设备上的某个易损件坏了,原厂早就不生产了,找我们照着旧件铣个一模一样的,几十块钱的东西,也是正经的定制化订单。
很多人吹的“大规模定制”,说穿了也没那么玄乎,就是把原来需要人盯着的换产环节,全交给系统自动跑,让产线能像换电视频道一样快速切换不同的产品,不用每次都大动干戈拆整线。你要是真觉得定制化就一定贵,那大概率是碰到了需要重新开模、重新设计结构的真定制——大部分能在常规产品基础上改个尺寸、换个材料的定制,成本比你想象的低得多。
正说着呢,机床的提示灯“叮”的一声亮了,刚加工完的零件带着余温被机械手抓下来,小周拿游标卡尺卡了卡关键尺寸,冲我比了个大拇指。车间里的嗡鸣还在响,切削液的凉味混着金属的热气飘过来。哪有那么多玄乎的概念啊,能给不同的人做刚好合适的东西,就够了。
作者|制造
排版|制造
审核|见微