刚跨进车间大门,耳边就是铣床持续的嗡鸣,脚边的防滑垫还沾着半片没擦干净的切削液印,新毕业的小周正蹲在控制柜旁边,对着手里的点检表打钩,笔走得比机器转得还顺。
我站在他后面看了三分钟,火一下就上来了。
他甚至都没凑过去摸一下轴承座的温度,没凑到导轨边听听运转的声音,就敢在“振动正常”“温度合规”那几栏,噼里啪啦全打上对勾。二十多项的点检内容,前后花了不到五分钟。
谁把点检制做成了“打钩游戏”
这不是个例。
我见过太多刚进厂的新人,甚至不少干了两三年的老班长,都把点检制的核心搞反了——他们觉得这就是公司安排的额外任务,是每天必须凑够时长、填完表格的KPI,至于表格背后对应的机器状态,没人真的关心。
邻厂有条线,就是因为点检的时候没人认真查冷却水的回路压力,操作工对着表打完全部对勾就去休息了,最后主轴因为过热抱死,拆下来的时候,轴承滚道都烧出了一圈蓝紫色的回火印子,那股混着金属和油污的焦味,现在我路过那个车间还能想起来。整条线停了三天,堆了一仓库的待加工工件,客户催单的电话把调度的手机都打自动关机了。
说穿了,这种走形式的点检,比不做点检还坑——你以为所有问题都被排查过了,实际上什么都没查,等故障爆出来的时候,往往已经到了要花大价钱修的地步。
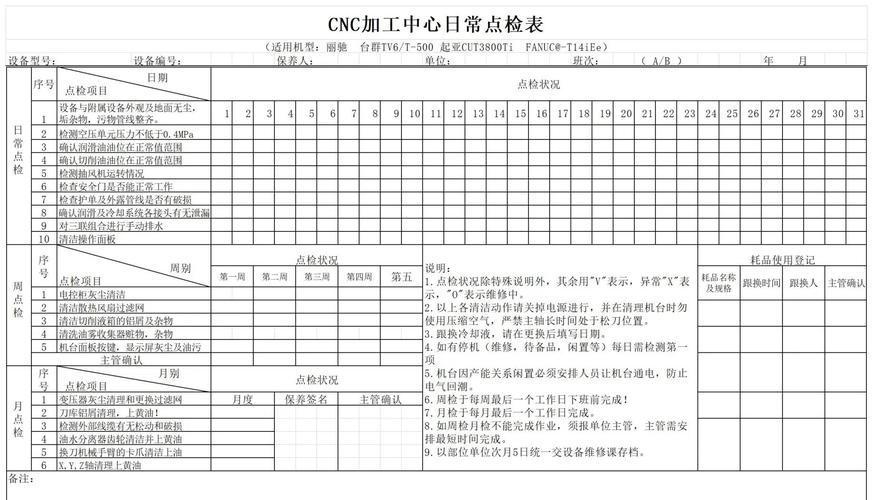
老工人的点检,从来不是对着表格走流程
车间里干了三十年的张师傅,裤兜里永远揣个磨得起毛边的软皮小本,不是公司统一发的那种印刷精美的点检表,是他自己用了快十年的记事本。
他每次点检,从来不是先掏表。
先站在机床侧面半米远的地方,静站三十秒——听声音。正常运转的铣床,主轴的声音是沉的,带着均匀的震动感,如果混进去极细的“沙沙”声,大概率是轴承的润滑脂干了;如果导轨走刀的时候有轻微的顿挫,那就是镶条松了。
听完了,再用手背贴一下轴承座的外壳。别用手心,手背对温度的变化更敏感,要是比平时摸上去高个两三度,哪怕点检表上写着“温度正常”,他也得停下来把油嘴拧开看看,是不是油路堵了。
有时候他还会蹲下来,用指尖蹭一下导轨边积的铁屑——如果混着细碎的铜色碎屑,那肯定是刀补偏了,再跑半个小时,工件就得全废。
说实话,点检制的核心从来不是填完多少张整整齐齐的表,是把故障掐在刚冒头的时候。你花二十分钟认真听、摸、查,发现个油路堵了的小问题,花五分钟通开,总比等主轴烧了,花几万块换零件、停线三天强吧?
我之前见过最离谱的操作,是有个班组为了不耽误下班,提前把第二天的点检表全填完了,结果第二天机床直接撞刀,换刀臂都撞歪了,修了整整两天——省了那二十分钟填表的时间,搭进去四十多个工时,算下来亏到姥姥家。

别把点检制搞成了给领导看的面子工程
不过话说回来,这锅也不能全甩给一线工人。
很多厂一开始推点检制的时候,满脑子想的都是怎么把流程做的好看,怎么能在外部审核的时候拿出一摞边边角角都对齐的点检表,压根没问过天天守在机器旁边的工人,哪些点位是真的容易出问题,哪些检查是纯粹浪费时间。
很多厂跟风上了数字化点检系统,每个点位贴个二维码,点检的时候必须扫码、拍现场照片、上传时间戳,才算完成任务。结果呢?工人为了不耽误干活,每次站在机床旁边拍一张照片,五分钟就把整条线二十多个点位的码全扫完了,跟之前填纸表的走形式没任何区别,反而多花了不少买系统的钱。
真正能落地的点检制,从来不是给工人定死“每个点位必须检查满3分钟”的死规矩。今天机器声音不对,你多花十分钟查清楚,哪怕你只查了三个最关键的点位,也比你五分钟扫完全部点位、啥问题都没发现强。
更重要的是,点检发现的问题,必须有闭环。你今天报了“润滑油管堵塞”,三天都没人来修,下次谁还愿意蹲下来仔细查?最后小问题拖成大故障,领导反过来骂点检没做到位,你说这不是扯淡吗?换谁谁不寒心?
刚才我把张师傅那本磨破的小本子递给小周,他脸一下就红了。
车间的嗡鸣还在响,高窗斜下来的阳光,刚好落在他手里那张填了一半的点检表上。
作者|制造
排版|制造
审核|乐乐