2026-09-23 12:14:55 分类:正文
昨天带新来的实习生拆主轴箱,擦油的时候他指着角落一个磨得发亮的铁疙瘩问我,这是什么偏心轮?我笑了,这可不是随便歪的偏心轮,这是凸轮。
别光背定义,先摸一摸真家伙
学校里学的那堆定义,看完就忘。不如上手摸一把。你摸它的轮廓,是不是从低到高慢慢斜上去,又“唰”一下掉下来?不是加工错了不圆,是故意做成这样的。
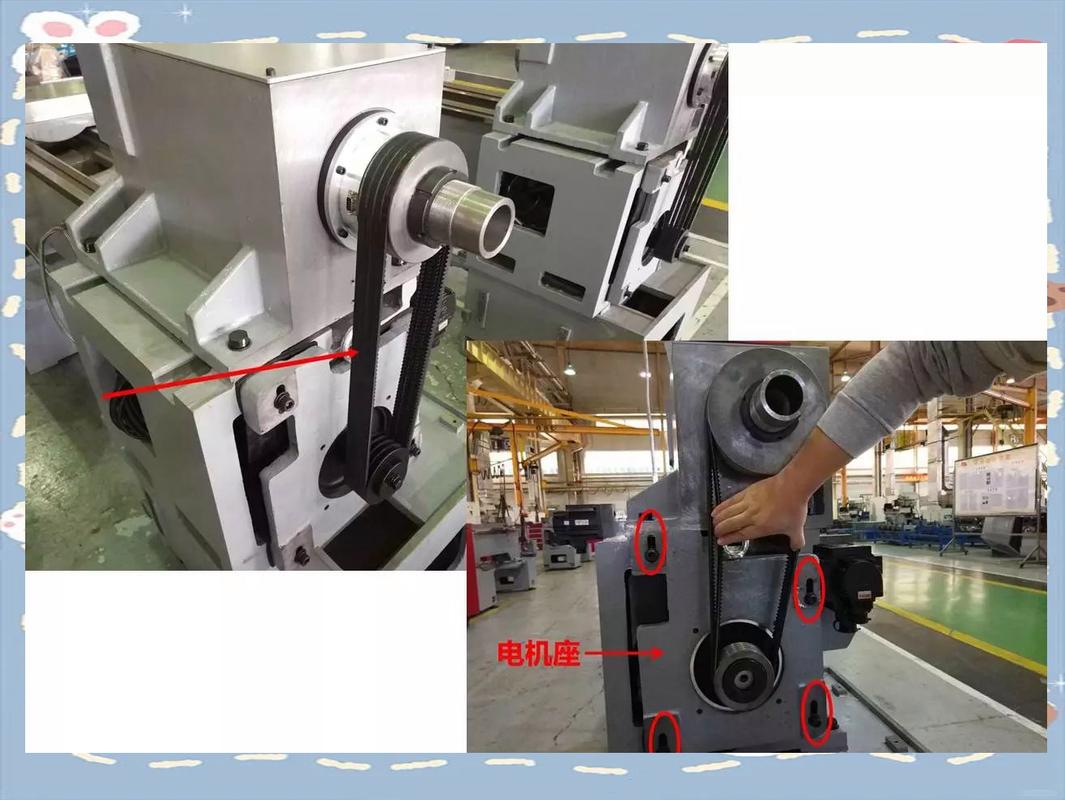 车间机床主轴箱内拆卸的凸轮零件
很多人刚入行的误区,就是把所有不圆的轮子都叫偏心轮。不对,偏心轮其实是凸轮的一种,但是大部分凸轮的轮廓,是完全跟着需求画出来的,想要什么形状就是什么形状。你要它推个东西停三秒再走,它就能做成停三秒的轮廓,偏心中不出来这活。说实话,我见过最邪门的一个凸轮,轮廓歪七扭八,走出来的动作刚好能绕开机床上的三个挡块,一分不差,换三个电机都不一定摆得这么准。
一个凸轮顶仨电机,真不是吹
说出来你可能不信,我们车间那台老自动车床,原来的设计是三个伺服电机控制进刀:快进的时候冲过去,工进的时候慢慢蹭,切完了快速退回来。后来改造的时候,工程师直接把三个电机都拆了,装了一个凸轮在主轴旁边,就搞定了。
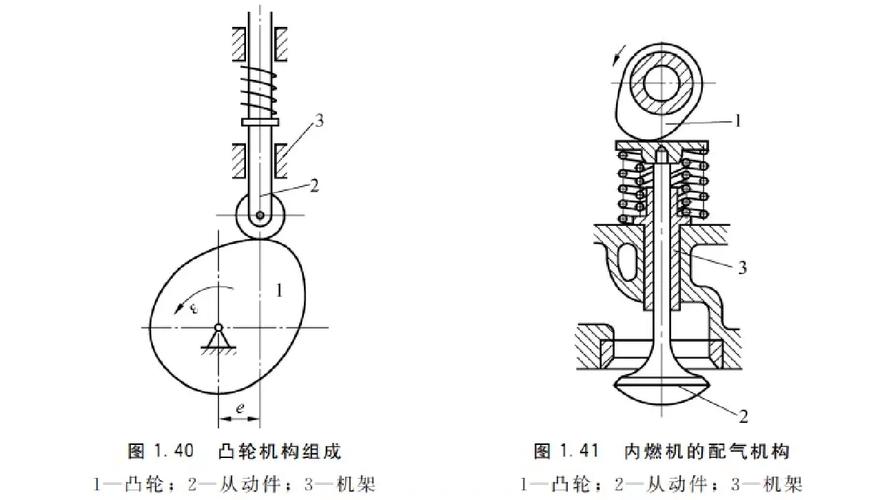 凸轮机构带动刀具自动进刀运动示意图
怎么做到的?其实原理说穿了一点都不复杂。你去游乐园坐那种起伏的小火车,轨道提前铺好,火车跑一圈,自然就一会上一会下,一会快一会慢,对不对?凸轮就是那条提前铺好的轨道。跟着凸轮动的滚子就是小火车轮子,凸轮一转,滚子就沿着轮廓走,带动刀架,就走出了我们要的快进-工进-快退,一步都不会错。不用写程序,不用调参数,通上电转起来就对了。成本?一个凸轮加个滚子,连一个电机钱都不到,还不爱坏。
很多人说现在都是自动化了,谁还用这老东西。对吧?但你去很多批量生产的产线转一圈,到处都是凸轮。动作固定不变,重复一万次都不差,铁疙瘩比代码靠谱多了。出问题的时候,听声音你就能听出来,咔咔的节奏不对,肯定是轮廓磨了,拆开磨一下就能用,哪像电机坏了,还要找工控来调程序,折腾大半天。
凸轮最容易踩的坑,我刚上班就栽过
 凸轮最容易踩的坑,我刚上班就栽过
别看凸轮结构简单,坑真不少。我刚上班那年,跟着师傅修一台倒角机,动作总是不对,要么顶不到位,要么退晚了撞刀,折腾半天。我把所有螺丝都紧了一遍,电机皮带也换了,还是不对。最后还是师傅蹲下来,用手摸了摸凸轮的轮廓,说你摸摸这里,是不是凹下去一点?我一摸,还真是,就头发丝那么浅的坑,那是常年磨出来的。就这么点磨损,整个动作全乱了。
对哦,凸轮的命就是轮廓。差一根头发丝的精度,动作偏个零点几秒,出来的工件就是废的。还有装配的时候,偏心角度错一度,都不行。我那次为了这个破事,熬了一整个通宵,最后才找到问题,现在想起来都窝火。
不过话说回来,机械这行的有意思就在这,不是越复杂越高明。一个设计巧妙的凸轮,几十块钱的东西,就能搞定大几千自动化组件才能干的活,而且干得还更好。你蹲在机床旁边听它转,咔咔咔的节奏,稳得一批,比任何电子音都让人踏实。
实习生那天蹲在那看了半天,说原来这歪歪扭扭的铁疙瘩,这么多门道。我说是啊,你往后多逛车间就知道,真正能在生产线上待几十年的东西,哪一个是白给的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在机床里的凸轮,凭什么干了三个电机的活
文章链接:https://m.lfdjt.com/p/zhizao/a/1891.html