昨天刚在装配车间处理完一台故障机,徒弟蹲在地上擦满手的切削油,嘴里还念叨:原来不是喷点水就算冷却啊。
这台机烧了主轴轴承,拆开的时候我摸了一下内壁,烫得能烫掉一层皮。操作的老师傅说,天天都开着切削液喷,怎么也想不通怎么会烧。
绝大多数没人在意的故障,根源都在被低估的冷却系统上。
很多人都把它当“排水系统”
进车间干过三五年的,十有八九都觉得冷却系统不就是冲屑的?把切下来的铁屑冲干净,顺便给刀具降降温,完事。
说白了,就是把这玩意儿当成带降温功能的排水系统,没人当核心部件看。
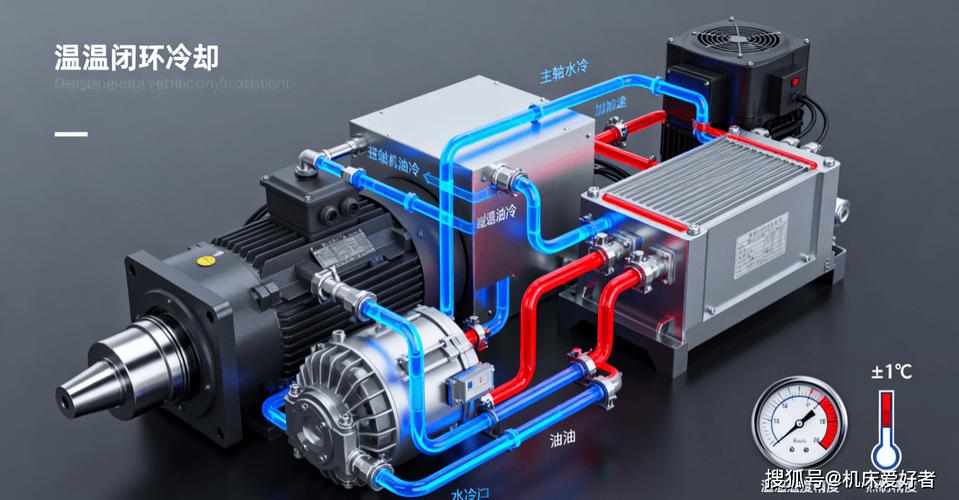
你打开机床主轴的结构图看看就知道,高速旋转的轴承,发热量比你家电磁炉烧水小不了多少。光喷主轴外面有什么用?热都闷在轴承间隙里散不出来,运气好点撑十天半个月,运气不好,赶订单连转十几个小时,直接抱死给你看。
我之前见过一个小加工厂老板,为了省切削液的钱,直接把主轴内部冷却的阀门关了,只留外面冲屑的一路。
太亏了。半年换了三次主轴轴承,花的钱够他买两年的切削液。
看不见的热,才最要命
烧轴承算是明面上的故障,修一修换件就行。更坑的是那种看不见的影响,等你发现零件不合格,已经废了一整批活了。
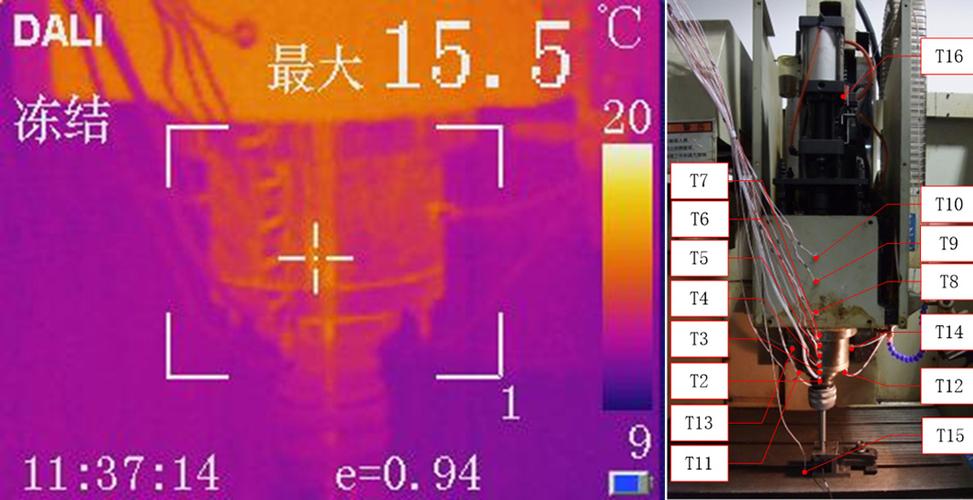
干精密加工的都知道,尺寸差一个丝就得报废。主轴转几个小时,内部温度涨几十度,热伸长就能顶出去一个多丝。丝杠转久了发热,也会胀长,走刀位置直接偏。
之前有个客户找我去排查问题,说他们加工的零件天天早上尺寸合格,下午就飘两个丝,换了刀具换了丝杠,调了半个月程序还是不对。
最后拆开冷却系统的过滤器一看,堵得严严实实,流量只剩原来的三分之一。主轴转一上午,温度涨了快十五度,能不飘吗?
说实话,出了质量问题,所有人都先查刀具、查材料、调程序,谁能想到就是个堵了的过滤器?
改个小细节,能省大几万
很多人觉得冷却系统就是出厂定好的,我只要开着就行,不用管。其实不然,很多小改动,花不了几个钱,就能省出大几万的成本。
我见过最多的误区,就是为了图冷却够,开最大流量猛喷。高压冲屑确实需要大压力,但是主轴内部的冷却,要的是稳,流量太大反而会带进去气泡,换热效果直接打折扣。
还有夏天的问题,很多厂子的切削液池就放在车间角落,太阳晒一天,液温能飙到三十七八度,用三十多度的水去给轴承降温,能降得下来吗?加个几千块的小型冷水机,把液温稳定在二十度左右,刀具寿命直接涨三分之一,轴承寿命翻一倍都不稀奇。
上个月我给一个厂子改了管路,把原来共用一路的冷却分成两路:刀具走高压大流量冲屑,主轴走低压恒温稳流量,改完花了不到八千,测了下主轴温度直接降了九度,人家老板算完账,说一年至少能省四万多的配件钱,非要拉我去喝酒。
不过话说回来,再好的设计也架不住懒。好多厂子冷却系统压差报警了,嫌换滤芯麻烦,直接把报警掐了接着干,这不就是给自己埋雷吗?
徒弟昨天换完新滤芯,把管路都冲了一遍,开机测了半小时主轴温度,比原来低了快七度,趴在操作台上记笔记,说原来这不起眼的管路,才是整台机床的命根子。
作者|制造
排版|制造
审核|柚子