刚跨进恒温车间的门,后颈的汗瞬间被空调吹得一缩。旁边站的小徒弟攥着刚测完的零件,脸都白了——就差0.002毫米,整批二十个摄像头底座全要回炉。
你以为的精密加工,根本不是拿显微镜磨东西
很多人对精密加工的印象,是老师傅捏着细砂纸,对着零件一点点磨,磨到表面能照见人,凑到显微镜下看半天尺寸。说实话,这种场景在传统模具车间可能还能见到,但在批量生产精密件的线上,早就绝迹了。
我们车间那台加工中心转起来的时候,你站三米外能感受到地面跟着微微震,听不到那种尖锐的砂轮摩擦声,只有很沉的低频嗡鸣。切削液顺着金刚石刀杆往下滴,在接油盘里砸出一串细密的白泡。
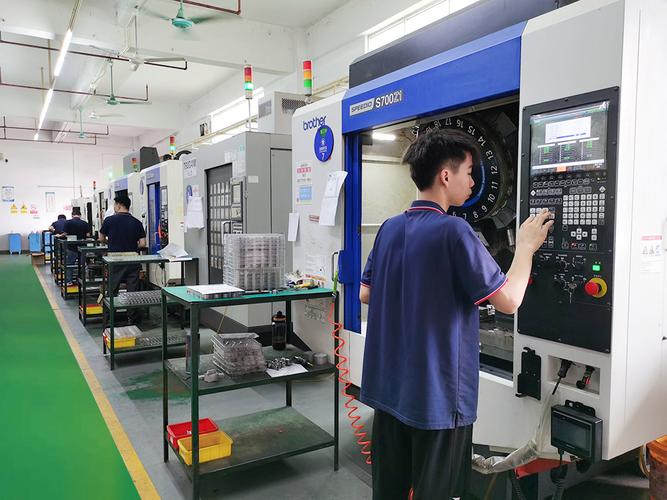
没人会靠手感卡精度。光说环境就得卡死:车间常年维持22度正负0.5度的恒温,门口装了风幕,连开门的时间都有规定——你早上车间20度,中午太阳晒进来升到26度,那铝件自己热胀冷缩就变形了0.00几毫米,根本不用机床出错,零件自己就超差了。之前有次空调临时出故障,室温飘了三度,整批测出来的尺寸全是乱的,等温度降回去再测,零件已经凉透缩回去,差的尺寸根本找不回来。
那种传说中靠手感磨出镜面的故事,听听就行。你手感再好,能比热传感器的响应快?能比光栅尺的读数准?
最容易出问题的,从来不是看得见的误差
上次那批超差的零件,我们查了三个小时,不是刀头磨损,不是程序跑飞,是啥?是换班的徒弟擦夹具的时候,把一粒藏在定位槽缝隙里的铝屑蹭进去了。
就那么点比芝麻还小的屑,垫在零件下面,整个底座的平面就斜了0.003度,装到摄像头模组里,镜头光轴直接歪掉,拍出来的照片边缘全是虚的,连带着模组厂整批货都被退回来。我当时盯着那粒铝屑,差点把手里的记录板捏碎。

干了这么多年我才摸透,80%的精密加工超差,从来不是什么大故障,全是这种你蹲下来找十分钟都不一定能看见的小问题:切削液浓度不对,粘在零件表面让测量值飘个两微米;压缩空气带了点冷凝水,吹出来的零件表面留了个暗印;甚至你开门的时候带进来一点室温波动,都能让刚加工完的零件在测量台上漂半天。
真正的精密加工,从来不是追求把尺寸卡到极致的数字,而是把所有能干扰结果的变量,全摁在可控的范围里。你以为高手是能把尺寸卡到小数点后三位的人?其实是能提前把所有可能出问题的小破事,全提前堵上的人。
别神化精度,也别小看精度
之前有个做消费电子的客户过来谈合作,张嘴就要我们把摄像头底座的平面度做到0.001毫米,说越精密越好,卖出去的产品也能当高端卖点。我把他拉到测量室,拿个现成的合格零件给他看——你这个底座后面要粘的镜头座,本身公差就有0.003毫米,你把底座做到0.001,粘的时候胶层厚度差一点,整个精度就全没了,纯属浪费钱。
不是精度没用。给航空发动机做的叶片榫根,那精度确实要卡到微米级,差一点,高速旋转下的离心力就会让榫根受力不均,出了问题就是天大的事。但手机里的小底座,你做到比实际需要的精度高两个等级,加工时间多一倍,良率掉一半,最后成本全摊到消费者买手机的价格里,何苦呢?
精密加工从来不是什么高高在上的玄学。它就是你得耐着性子,把那些别人看不见的细节,一点点抠到位。
刚才小徒弟已经把夹具重新拆下来擦了三遍,拿压缩空气吹完,又拿酒精棉把每个接触面擦得发亮。机床的嗡鸣又响起来,切削液顺着新换的刀头往下流,接油盘里的泡泡破了一个又一个。没人凑到跟前去反复摸零件,也没人盯着刀头看它转得快不快。
所有的细心,都藏在那些别人看不见的缝隙里。
作者|制造
排版|制造
审核|小北