2026-11-04 18:05:09
作者:
制造
刚跨进热处理车间的门,裹着机油味的热风先扑脸。旁边的徒弟攥着长铁钳,夹着个刚从加热炉里拖出来的铣刀头,亮得发晃眼的橘红色,温度高到隔着半米都能感觉到灼人的热辐射。
他刚想把工件凑到我跟前显摆,被我一胳膊肘挡回去。
“别靠太近。”
话音刚落,他手腕一沉,把铣刀头整个丢进了旁边的淬火油池。
滋啦——
白汽轰的一下涌上来,带着烧过的油烟味,飘得半条通道都是。
最容易踩的坑:烧红就泡冷水根本不是淬火
很多人对淬火的印象,就是把烧红的金属往冷水里一扔,捞出来硬邦邦的就算成了。
错得离谱。
我刚带过的一个实习生,觉得这操作没难度,趁师傅去拿记录单的功夫,把加热到临界温度的齿轮直接丢进了旁边的自来水池。捞出来的时候整个齿轮裂成三瓣,断口亮得像被锤子硬生生砸开的。
他当时脸都白了。
这哪是淬火,这是给钢上酷刑。钢从红热的状态猛地遇冷,表面瞬间收缩,芯子还带着高温没来得及变形,两股相反的劲儿对着扯,就像冬天你把装了热水的玻璃杯直接丢进冰水里,”啪”就裂了,道理一模一样。
淬火的核心从来不是”越硬越好”,是在硬和韧之间找那个刚好不卡壳的平衡点。之前有个做冲压模的师傅,为了让冲头耐造,硬生生把淬火的加热温度提了三百度,测出来的硬度确实够高,结果冲薄铁皮的时候”啪”的一声,冲头直接崩了个缺口,飞出来的碎块差点划到操作工的胳膊。太硬的钢脆得跟冬天冻透的胡萝卜似的,磕一下就掉渣,根本扛不住生产线上的反复冲击。
 车间油淬工位白汽升腾实拍
车间里的真实流程,从来不是书本上的干条条
你要是抱着课本上的步骤来车间照着做,十次有八次要出问题。
加热的时候,没人会一直盯着温控仪的数字死卡。都是靠看工件的颜色:暗褐色的温度不够,樱红色是快到临界点,亮得晃眼的橘黄才是刚好的温度。差个几十度,出来的效果天差地别。比如做车床卡盘上的顶尖,要是火太急,表面烧透了芯子还凉着,冷却完了表面硬得能划玻璃,芯子软得跟熟铁似的,车个硬度高的工件,顶尖直接弯成个弧形。
冷却的时候更没那么简单。把工件丢进油池就站在边上等,是新手才干的事。你得夹着工件顺着油池的方向匀速晃,让周围的冷油能持续裹住工件表面,不然工件挨着油池壁的那面冷得快,对着油面的那面冷得慢,应力攒在缝隙里,不用你敲,放俩小时自己就裂了。
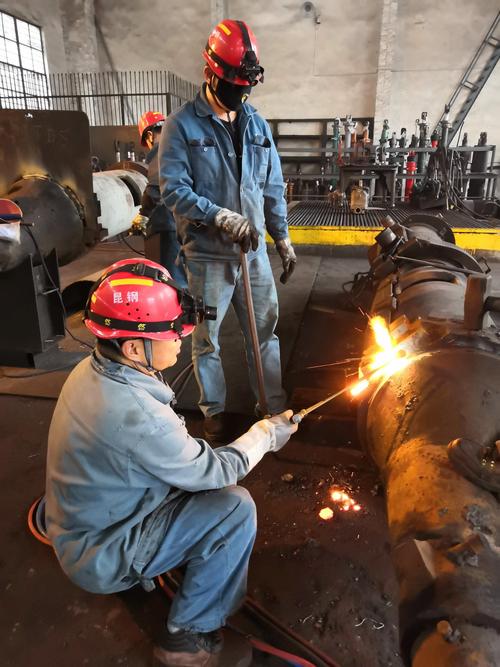 工人持铁钳夹红热工件在油池内匀速晃动
我之前冬天赶订单,忘了开油池的加热棒,整池的油冻得稠乎乎的,冷速比平时慢了快三分之一,整批20个齿轮淬完一测,硬度差了快两个等级。返工返了整整三天,现在一到降温天,我进车间第一件事就是摸油池的温度,比摸自己保温杯的温度还准。梅雨季更麻烦,空气湿度大,红热的工件在空气中多待个十秒,表面就会生成一层薄薄的氧化皮,磨掉的余量能多出去半毫米,白耽误工时。
没人写进教材的淬火潜规则
 没人写进教材的淬火潜规则
干的时间长了,你就会发现很多老师傅的操作,根本找不到对应的理论依据,但就是好用。
比如不是所有钢都适合水淬,也不是所有钢都适合油淬。薄的高碳刀片,你要是敢用水淬,出来直接裂成筛子;直径半米以上的大轴,你用油淬,冷速根本追不上,表层硬个两毫米,里面全是软的,受力的时候直接从硬层和软层的交界地方断成两截。
还有更讲究的,淬那种精度要求极高的卡规、量块,从来不会把工件直接冷到室温。等工件冷却到离室温还有个两三百度的时候,就从油里捞出来,丢进干燥的木屑堆里闷着。不是图省事儿,是让它慢慢把内部的应力散出去,这样的量具放个三五年,尺寸都不带飘的。
说实话,我刚入行的时候觉得这些都是老迷信,直到有次跟着老师傅学淬卡规,我按书本上的标准步骤,淬完直接放在通风口凉,第二天一测,卡规的工作面歪了两丝,装上去根本卡不住零件。老师傅把他淬的那个拿给我看,用了快十年,磨损量都没超过一丝半,那时候才服——淬火这事儿,从来不是靠温控仪上的数字就能卡得死死的,你得摸得准那堆烧红的金属的脾气,知道它在哪个温度下最舒服,不会裂,不会软,刚好能扛住每天的生产折腾。
刚才那徒弟淬完铣刀头,站在油池边上问我,为什么每次我都要等白汽散得差不多了才走,不多待那十秒能省不少时间。
我指了指刚捞出来的铣刀头,黑亮黑亮的,表面连个细微的裂纹都没有。
“等这十秒,是给钢一点缓神的时间。就像人刚跑完马拉松,不能立刻冲去灌冰可乐,得慢慢顺气。”
“不然啊,啥毛病都出来。”
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:烧红的钢丢进油池那秒:淬火的脾气真没人敢乱拿捏
文章链接:https://m.lfdjt.com/p/zhizao/a/16458.html