上周带刚毕业的实习生去车间转,刚走到总装段就撞见个离谱的事——拧螺丝的工位师傅手速快得能打出残影,旁边贴标工位的小姑娘已经靠在料架上刷了八分钟短视频,传送带上堆的半成品种了快半米高,前面插端子的工位还在吭哧吭哧赶。实习生凑过来问,为啥不干脆多塞两个插端子的人把进度追上来?我当时没答,拉着他蹲在传送带边数了十分钟各工位的作业时间,给他算明白这笔账。
你以为的忙闲不均,根本不是人懒的问题
很多刚接触生产的人,第一反应就是把工位的忙闲和人的态度绑定。手快的、闲下来的,就是摸鱼;手慢的、堆货的,就是效率低,要加人、要考核。
真的不是。
我蹲在那十分钟掐出来的数很直观:拧螺丝的工位,平均32秒就能做完一件;贴标工位更快,18秒就能搞定;唯独前面插端子的工位,平均要57秒才能处理完一件。整条线的产出速度,从来不是由最快的工位决定的,是被最慢的那个“瓶颈工位”死死卡住的。就算你给拧螺丝的工位加三个人,让他10秒就能出一件,最后产出还是每57秒一件——多出来的产能全堆在插端子的工位前面,白占地方,还容易把料蹭花。
实习生当时愣了,说那贴标工位的人闲了快40秒,不算浪费吗?怎么不算?但这浪费,根本不是靠把人开了、给人加活能解决的。
别上来就拆工位,先摸清楚“堵点”到底在哪
说实话,我刚入行的时候也犯过一模一样的错。看到瓶颈工位堆货,上来就召集班组长开两小时会,要把慢工位的活拆成两半,加个人上去把时间压下来。
有次遇到个压合的工位,作业时间比节拍慢了20秒,我盯着工艺表看了半天,把活拆成“放产品”和“压合”两个工位,算着每个工位的时间刚好能卡到节拍点上。结果上线跑了三天,发现瓶颈根本没动——放产品的人15秒就能做完,压合的人还是要52秒,之前的堵点原封不动,还多了一次把产品从放料架挪到压合台的动作,算下来反而多浪费了3秒。
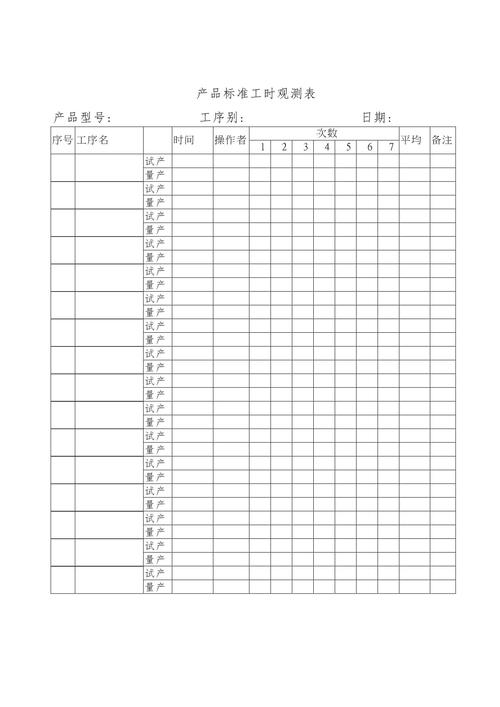
后来才明白,很多人做产线平衡的第一步就错了:拿着工艺文件上的标准作业时间算来算去,根本不蹲在现场掐真实的时间。真正的产线平衡,本质上是把每个工位的作业时长,尽量拉到和整条线的节拍差不了多少。这时间不是坐在办公室里靠Excel算出来的,是你拿着秒表,蹲在工位旁边,连师傅伸手够料、换手套、擦手上油污的零碎时间都算进去,一点点摸出来的。
别觉得这些零碎时间不重要。真的,车间里的浪费,从来都不是什么惊天动地的大问题,就是这些一秒两秒的小细节攒出来的。

那些看起来“没用”的小动作,才是平衡的关键
很多人对产线平衡的误解,是觉得每个工位必须把时间卡得满满当当,一秒都不能空,才算效率高。
根本不是。
你要是在车间待久了就会发现,那些跑了十来年都顺得不行的老产线,从来没有哪个工位是从早绷到晚的。快的工位做完自己的活,不会靠在旁边刷手机,而是顺手把下一个工位要用的料提前摆到伸手就能够到的位置;闲下来的师傅,会顺手把传送带上歪掉的半成品摆正,甚至帮瓶颈工位递个工具。这些动作看起来和“提高效率”没什么直接关系,但就是这些互相搭手的小动作,把整条线的堵点全给疏通了。
之前有个做小家电的车间,大家卡了半个月的时间,把每个工位的纯作业时间都压到和节拍差2秒以内,平衡率算出来快到95%,结果实际跑起来还是时不时堵料。后来老班长蹲在传送带边看了一下午,发现是传送带上的挡块间距不对,每两个产品之间隔了80厘米,师傅每次伸手拿产品,都要往前小半步。就这半步的距离,一天下来,每个工位要多花出近20分钟的无效时间,之前算的所有平衡率,全被这点小偏差搅碎了。
说真的,我见过太多花大价钱上自动化设备的新线,最后产出还不如这些摸透了细节的老手工线。那些坐在办公室里对着公式算平衡率的人,根本不会注意到挡块歪了半厘米,料盒放得太远,标签粘得太牢这些破事。
昨天路过那条之前堆货的总装线,之前刷短视频的小姑娘现在手头多了个简易的压端子辅助工具,拧螺丝的师傅旁边放了个提前备料的小料盒,传送带上再也没堆过半米高的半成品。我站在旁边数了五分钟,每个工位的空等时间,都没超过10秒。
没人说话。
但整条线的节奏,顺得像呼吸。
作者|制造
排版|制造
审核|乐乐