刚带的00后徒弟第一天进车间,站在传送带边看了十分钟,转头跟我说”师傅,这的人是不是都定了闹钟啊?为啥每12秒,大家同时伸手拿件、同时拧螺丝、同时把件放传送带上?”我当时正拿抹布擦手上沾的黄油,听见这话笑的抹布都掉了。哪是定闹钟啊,这就是生产节拍。
别把生产节拍当”卡人的紧箍咒”
太多人对这词有误解。觉得生产节拍就是领导拿个秒表盯着你,卡着时间让你多干活,慢一秒就要扣钱。真不是。上次来的个95后组长,刚上任想烧三把火,盯着拧螺丝的工位看了半天,觉得大家干活太慢,上来就把之前12秒的单件操作时间压到8秒,想赶季度的产量。
结果呢?后面装密封圈的工位,本来一个件要11秒才能装好,根本接不住前面涌过来的件。没到半小时,传送带边的空周转箱就被堆满了,最边上的件没放稳,顺着传送带滑下来,表面的喷塑漆直接磕掉一块,返工补漆花了快俩小时。我当时在旁边看着,脑壳都大了——好好的节奏,说改就改,根本不看后面工位接不接得住。
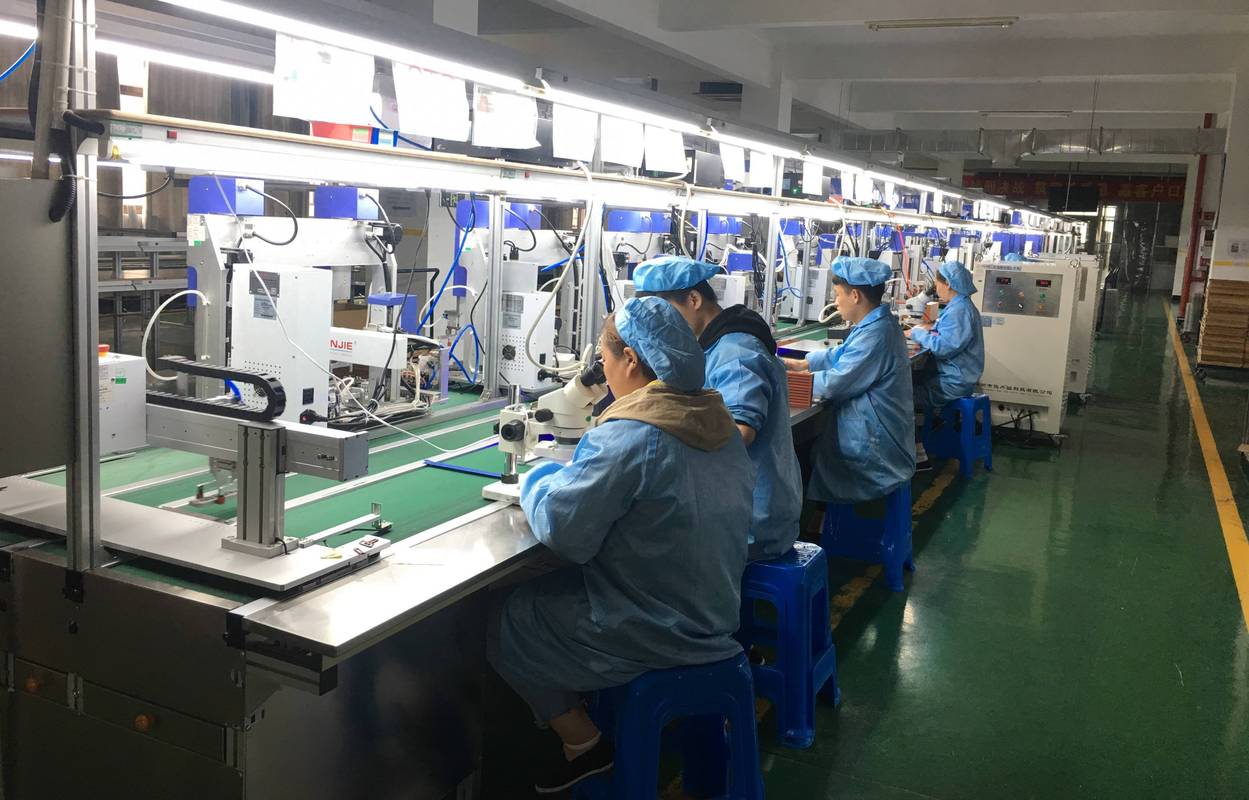
整条生产线上的工位,就像一群人手拉手抬着轿子往前走。要是有人突然把脚步拉到飞,旁边的人还在慢悠悠晃,轿子不直接歪了才怪。生产节拍从来不是要求所有人跑的越快越好,是要让每一段的移动速度刚好对上——谁也不追着前面的人跑,谁也不站在原地等后面的人,全程顺顺当当的,货自然就出来了。
节拍从来不是拍脑袋拍出来的
那节拍到底怎么定?很多人第一反应是,看机器最快能跑多快啊,把时间卡到最短不就完了?拉倒吧。我见过最离谱的一条线,当初定节拍的时候,把工人从传送带拿件、转身对准工位、放件、按启动按钮的时间,算到精确到0.1秒,连人眨个眼的空隙都没留。结果呢?刚跑了一个班,就有个工人因为连续站了三小时走神,按错了按钮,把夹具撞变形了,修夹具花了一下午,算下来比之前的产量还少。
真正靠谱的节拍,是盯着整条线最慢的那个工位算的。比如焊工位,焊完一个件要20秒,那整条线的节拍就按20秒来定。别的拧螺丝、装卡扣的工位,哪怕你10秒就能干完,也得把剩下的时间留出来——要么检查下螺丝有没有拧到位,要么把掉在工位上的螺丝捡起来,要么喝口水歇两秒。

算的时候还要留冗余。人不是装在传动箱里的齿轮,一直转不会累。通常留个10%到15%的浮动时间,比如算出来纯加工要20秒,就把节拍定在22秒到23秒之间。别小看这两三秒,人站在工位上八小时,手抬上抬下的,有个缓冲的空隙,次品率能降好几个点。我之前碰到过一个老线,之前把冗余全砍了,节拍卡的死死的,每个班的返工件能堆半米高,后来老班长把那两三秒加回去,没到一周,返工箱就空了,产量反而比之前涨了快两成。
节拍乱了,车间里的信号根本藏不住
很多人判断节拍对不对,就盯着报表上的产量数字看。其实根本不用,你在车间里站十分钟,一眼就能看出来。顺着传送带走,要是哪个位置堆了超过三个待加工的件,那肯定是前面的工位跑快了,后面接不住;要是哪个工位的工人,手插在劳保手套兜里,盯着前面等件过来,半天没动作,那就是前面的工位慢了,把整条线的节奏拖了;要是下班的时候,返工的件堆得比成品箱还高,那铁定是哪个工位为了赶时间,没按节奏来,手快了,次品自然就出来了。
说实话,我最烦那种坐在二楼办公室里,对着屏幕上的数字定节拍的管理。他从来没站在冲压机旁边,被哐当的震声震的耳朵嗡嗡响,没见过夏天车间里温度三十七八度,工人的后背湿得能拧出水,就坐在空调房里敲个数字,说要把节拍再压两秒,提高产能。最后折腾得一线工人跑上跑下,产量没涨,次品涨了一堆,有啥意思?
上次我带的那个小徒弟,现在当组长快一年了。上次在食堂碰到我,端着餐盘坐我对面,说他现在定节拍之前,总要在车间站满两个班的时间,挨个看每个工位的人拿件、转身、放料的速度,算好冗余再定。他说现在他管的那条线,线边再也不会堆得像小山似的,下班的时候返工箱是空的,走在通道里,听着每个工位的动作和传送带的运转节奏对上,那种感觉,就像小时候听家里的老座钟,滴答滴答的,顺得很。
作者|制造
排版|制造
审核|知知