上周带刚毕业的徒弟摸产线,走到冲压工位后面那排黑盒子跟前,他凑上去盯了三分钟,转头问我这机器装那么多镜头是干嘛的。
我没直接答,指了指旁边的废料筐——里面躺着七八块刚被踢下来的钢板,每块上面都标着个红圈,圈着半毫米宽的暗裂纹。
别拿它跟人眼比,真比不过
很多人第一次见这套设备,都会下意识拿它跟车间里干了二三十年的老检验员比。比眼力?老班长摸了二十年冲压件,手搭在钢板上蹭一下,就能摸出藏在表层下面的暗裂,眼神好的时候,能看见比头发丝还细的划痕。但人扛不住累啊。
站八小时岗,到下午三四点眼睛发花,注意力一散,漏个小缺陷下去,等流到总装线、装完成品才发现,拆都拆不及。
说出来你可能不信,刚装这套设备的时候,我们全车间都等着看笑话——不就是拍个照找瑕疵嘛,人都能看错,机器能靠谱到哪去?
难的地方根本不在“拍照片”。冲压出来的钢板表面,有油污的反光,有模具带下来的细微划痕,有天生的橘皮纹理,有真的会裂的暗伤,还有冷却留下的水痕。人眼站在灯底下看久了都容易混,更别说固定位置的镜头。
我之前见过刚调试的设备,把钢板上的每一块水痕都当成腐蚀缺陷报,一上午弹三百多个报警弹窗,调机的师傅蹲在地上抽了半包烟,头发都薅掉一撮。
那些被骂“神经病”的检测细节
你以为缺陷检测是找所有“长得不一样”的地方?大错特错。
核心是匹配缺陷特征的打光角度,不是越亮越好。要测表面的细划痕,就用斜着打下来的冷光源,让划痕投出极淡的影子,要是灯正对着零件照,亮堂堂的反光把所有瑕疵全盖没了,再高清的镜头也白搭。
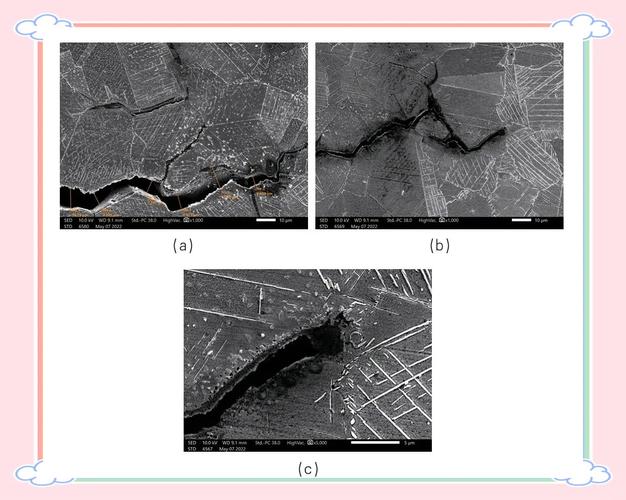
也不是什么瑕疵都要拦。边缘上小于0.05毫米的毛刺,后面的打磨工序会处理,根本不用停线;但藏在零件R角位置、哪怕半毫米宽的暗裂纹,必须直接踢去废料道,半分情面都不讲。
很多人刚上设备的时候容易犯的错,就是把所有和基准不一样的区域都判成缺陷,那检测效率直接掉一半。之前我们调参数的时候,把阈值卡得太严,把钢板表面的浅水印全算成腐蚀,半天下来好几百个合格件被打回,前面冲压的师傅隔着老远就骂,说你们那机器是不是有病,好好的东西全挑出来。
蹲在工位上磨了三天参数,才把“正常水渍”“可接受浅划痕”“必须拦截的真裂纹”这三类的特征给掰扯清楚。
真的费神。
它也会“看走眼”
别觉得上了这套设备,就能把检验员全撤了躺平。
根本不可能。
设备用久了,镜头上沾点车间飘的油雾,或者梅雨季空气潮,蒙一层细水雾,再或者光源因为温度变化亮度飘了一点,检测的准确率马上往下掉。我之前碰到过一次,梅雨季连下了一周雨,镜头上的水雾没人擦,连着漏了十几个带暗裂的零件流到下一道,等装配的师傅压完轴听见异响,拆出来一看,那裂纹就在零件的边角上,离镜头的检测位置近得离谱。
后来我们定了死规矩,每两小时,当班的人要拿个提前校准好的标准样件在镜头前扫一遍,要是检测结果不对,马上擦镜头、调光源,谁偷懒谁担责。这套标准样件校准的流程,说白了就是防机器“看走眼”。
现在好多人吹这东西是AI黑科技,神乎其神。其实哪有那么玄乎。
就是把老班长攒了几十年的判断经验,拆成一条条能被机器识别的特征,喂给系统学而已。机器的好处是不打哈欠,不摸鱼,24小时盯着零件走,连续转三个月,眼睛都不眨一下。但它的毛病也明显——遇到从来没见过的缺陷类型,就懵了。比如第一次碰到模具崩了小块,在零件表面划了道歪歪扭扭的长沟,它之前没学过这种特征,可能就直接放过去了。这时候就得人把新缺陷的特征录进去,更新一下参数,它下次就认得。
上次带徒弟看完那排检测设备,他说原来这东西不是什么飘在天上的概念,就是把老班长的眼睛拆成了镜头,把老班长的经验拆成了程序而已。
我笑了笑,没接话。
那天收工的时候,老班长刚好拎着泡了枸杞的保温杯从旁边过,瞅了一眼那台对着钢板咔咔拍的检测机,撇撇嘴说,这小子盯得还没我准。
我跟徒弟对视一眼,憋笑憋得肩膀都抖。
作者|制造
排版|制造
审核|知知