它远不止打个孔这么简单
很多人对钻床的第一印象,就是个“电动打孔器”放大版。这话错得离谱。你拿手提电钻打个木头孔,歪个半毫米根本看不出来,换机械加工里的装配孔试试?差一根头发丝的间隙,后续螺栓穿不进去,整批工件都得报废。
钻床的核心,就是稳出垂直精度。主轴给的力是顺着钻身走的,只要床子本身精度够,打出来的孔垂直度就是手持工具比不了的。
说实话,用顺手了,老钻床能干的活多了去了。换个铰刀就能修孔壁,换个丝锥就能攻内螺纹,改个简单工装,还能给零件倒个角、扩个台阶孔。我早年见过快退休的老师傅,拿普通立式钻床刻设备铭牌,走刀稳得跟刻章似的,比我刚学的时候用数控刻得还整齐。
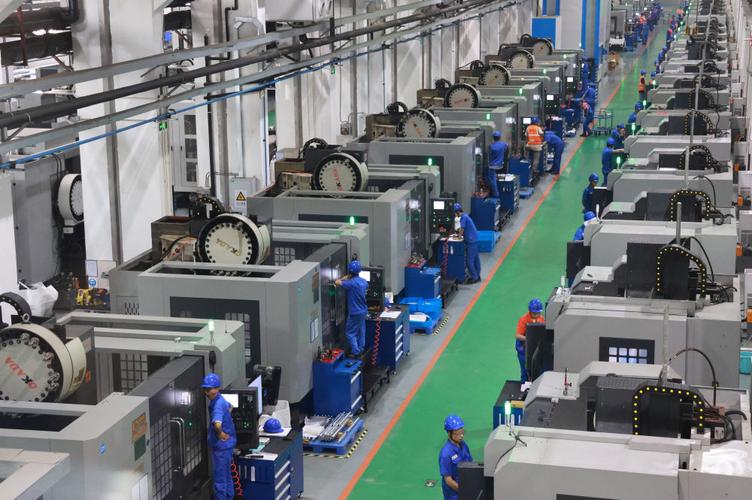
操作越简单,藏的坑越多
刚学钻床那会,我跟很多新人一样,觉得不就是卡紧工件,按下开关往下压?能有啥难度。结果第一次打淬火钢的孔,我赶着想下班,进给压得死劲重,没半分钟钻头就烧得发蓝,工件直接钻废,我被扣了半个月的学徒补贴,那点钱本来打算攒着买新出的耳机,肉疼到现在。
干久了才懂,钻床操作门槛低,但要干好全是手上的感觉。打软铝得高转速慢进给,不然铝屑会粘在钻头上,越钻越歪,最后孔直接鼓成个包。打铸铁就反过来,低转速进给可以稍大,反正铸铁出碎屑,不堵排屑槽。
很多新人打出来的孔总是歪,第一反应怪钻头磨得不对。其实十次有八次,是钻床主轴间隙没调对。主轴晃得厉害,钻头刚接触工件就飘,你把钻头磨得再尖也没用。这是老操作工才会的小诀窍,每次开工前伸手晃一晃主轴,间隙大了紧一下锁紧螺母,半分钟的事,能省你一上午的返工。
数控满天飞,老钻床为啥还不下岗
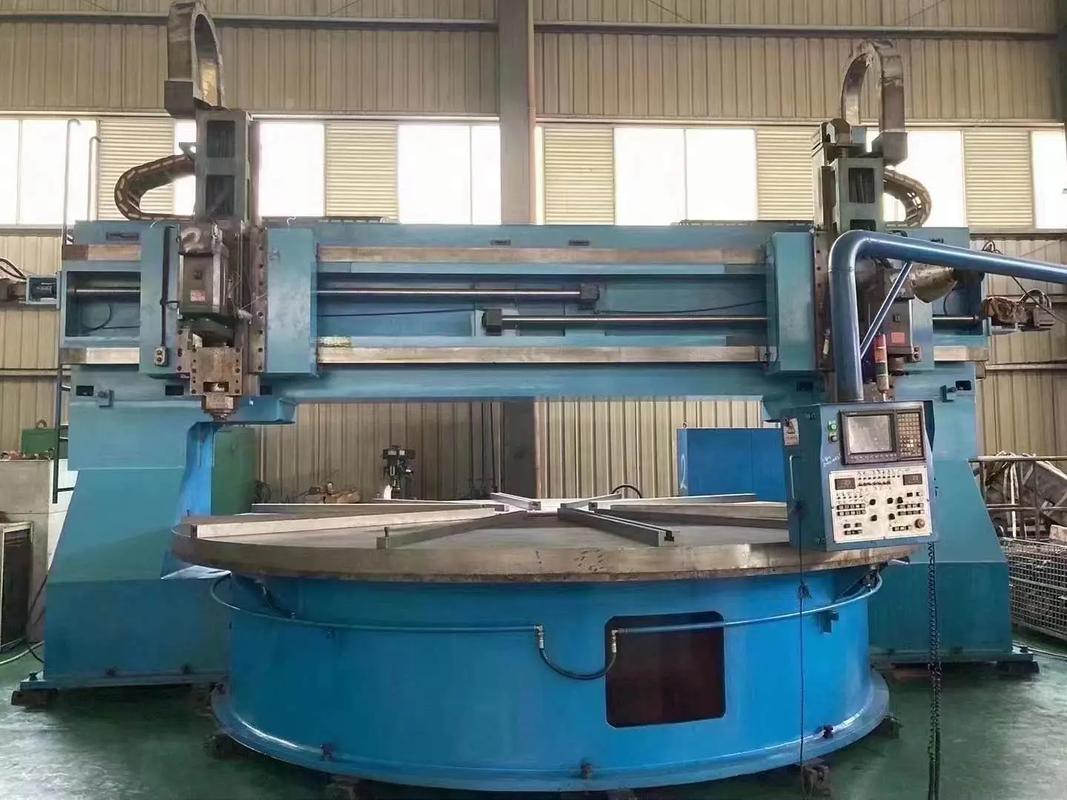
现在大大小小的车间,数控钻、加工中心到处都是,编程输进去自动打孔,精度比人工高多了。为啥好多车间还留着几台老钻床,甚至不少小作坊把它当吃饭家伙?
说白了,好用,便宜,不折腾。你赶急活,临时要改个零件,打两个定位孔,数控得编程调机,折腾半小时,老钻床夹上工件,两分钟就干完了。就算坏了,拆开换个轴承、紧个螺丝,自己就能修,百八十块搞定。哪像数控设备,出点问题就得等厂家售后,耽误一天活损失多少钱?
我前阵子碰上个做手工皮具的朋友,居然淘了个小型台钻放工作室里,说打皮带孔比买的专用打孔器齐整,还能打多层皮革,力度稳不塌,你说离谱不?
谁能想到,这个诞生了一百多年的铁家伙,现在还能跑到完全不搭界的行当里抢活干。它就像车间里沉默的老工人,待在角落不抢风头,真到用的时候,一叫就动,从来不掉链子。
作者|制造
排版|制造
审核|安然