上周带刚从职校毕业的小徒弟逛车间,他路过工具柜的时候眼睛都亮,伸手抓了把游标卡尺就往刚铣好的铝件上卡,读数都没对齐刻度,抬头就跟我说”师傅,这尺寸够了”。我当时没忍住,伸手就给他后脑勺拍了一下。他捂着头懵,说我在学校测实训件都这么干的。
我没跟他扯大道理,拉着他站在旁边的检验台边,看检验员拿着千分尺,对着刚磨完的主轴,擦了三遍测头,捏着尺架上的隔热垫,轻轻把测头贴到轴面上,转了两下测力装置,等棘轮”咔哒”响了三声,才凑到灯底下读刻度,读完还把轴转了90度,重新卡了一遍。
你手里的量具,可能从拿出来的第一步就错了
很多人对量具的认知,还停留在”拿起来卡一下,读个数”的层面。根本不知道,金属做的尺身,比你想象的娇贵。
夏天车间温度飙到三十七八度,你手心的温度有三十五六度,直接攥着千分尺的金属架测五分钟,尺身因为受热胀长的量,就能到半丝。半丝是多少?就是一根头发丝直径的十分之一。这点差距,放到要求微米级配合的主轴上,要么装上去卡得转不动,要么晃得像松垮的自行车轮。
我前两年碰到过个外协厂的技术员,为了赶交货期,测一批高精度的传动轴,全程把千分尺攥在手心,连隔热垫都没捏。最后这批货运到主机厂,装上去全部卡滞,拆下来重新测,才发现每根轴的外径都比要求小了0.02毫米。光返工的材料、工时成本就花了小几万,那个技术员扣了快一个月绩效,连年终奖都受影响。
没人天生懂这些。
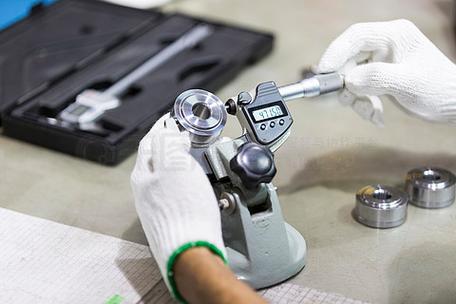
正确的握持姿势其实没什么难的,就捏着尺架上那层薄薄的塑料隔热垫,别让手的温度直接传到金属尺身上。测的时候也别用蛮力把测头往零件上压,等那个小棘轮转着响个两三声就停——压得越狠,尺身的变形量越大,读出来的数越不准。
不是越贵的量具,就越好用
车间去年采购了台带数显的高度测量仪,精度能到一微米,刚拆箱的时候大家都围着看,觉得这宝贝肯定能把所有检测的活都包了。结果真用起来才发现,测粗加工的焊接件、毛坯件,这仪器根本不好使。
为什么?焊接件本身焊完就变形,表面还留着焊渣、飞溅的铁豆,测头刚一放上去,就被铁豆垫起来一点,数显屏上的数字跳得跟心电图似的,根本定不下来。最后测这批焊完的机架尺寸,还是老检验员拿了把普通钢卷尺,拉着量,半小时就把一整车的件测完了,精度还完全符合要求——毕竟这批件的尺寸公差要求是5毫米,拿钢卷尺量的精度足够覆盖。
选量具的核心逻辑从来不是”精度越高越好”,而是要匹配零件的公差要求。通常来说,你选的量具的最小刻度,只要能覆盖零件公差范围的十分之一到五分之一,就完全够用。拿测头发丝精度的量具去量粗糙的毛坯,本质上就是拿切蛋糕的刀去砍柴火,纯白费功夫,还根本出不了准数。
我见过最离谱的事,是有人拿测内孔的塞规去捅机床导轨上的铁屑,塞规的工作面被铁屑划了好几道印,那把塞规的精度直接就废了。还有人拿游标卡尺当划针,在零件表面画线,卡尺的量爪被磨得歪歪扭扭,测出来的数能差出一毫米,自己还浑然不觉。
没人会跟新人说的量具使用细节
这些规矩,都是师傅带徒弟的时候,手把手教出来的,从来不会写在量具的说明书里。
比如量具用完,一定要把测面擦干净,沾了切削液、油污的话,放个三五天,导轨上积了油泥,下次再用的时候,滑动卡顿,读数飘个几丝都是常事。比如每天上班开机床之前,要拿标准的量块把日常用的千分尺、卡尺对一遍零位——万一昨天哪个毛手毛脚的人用的时候,把测头撞了,零位飘了,你对着飘了零位的尺测一天的零件,最后全是废品。
还有,测圆柱类的零件,不能就卡一下就报数。要在同一个截面的垂直方向多测两次,在零件的不同长度位置再测两次,万一零件有圆度误差、锥度误差,你只测一个点,根本发现不了。
我刚当学徒的时候,师傅让我测一批小直径的芯轴,我图快,每个轴就卡一下,报完数就扔到合格框里。最后检验员抽检的时候,挑出来三个轴,圆度超差了0.03毫米。师傅当时没骂我,把那三个轴扔到我面前,说”你要是下次再这么测,就把这些轴全吃下去”。现在想想,真的是万幸——要是这三个轴流到客户那边,装到设备上转起来偏心,出了设备故障,那可不是扣几百块绩效的事。
现在很多人觉得,等车间全上了自动检测设备,这些手工的老量具就该被淘汰了。其实根本不是。机床刚停下来,你总不能把几十斤重的卡盘拆下来,把零件搬到恒温的三坐标室去测吧?来回一趟半小时,加工效率直接掉一半。这时候你手里一把卡尺、一把千分尺,擦干净测头,卡两下,十秒钟就能读出来数,调整机床的参数,接着往下加工。
小徒弟看完检验员测完那根主轴,自己拿了把卡尺,对着铝件重新卡了一遍,这次他没直接用手攥着尺身,捏着塑料隔热的位置,对齐了刻度,抬头跟我说”师傅,刚才我读错了,实际尺寸差了0.1毫米”。
我把那把卡尺从他手里拿过来,给他指了指刻度线的位置。
就这么点事。
作者|制造
排版|制造
审核|小北