上周带个刚毕业的小孩逛总装线,他盯着输送线的驱动轮挪不动脚,伸手戳了戳那个转得慢悠悠的铁轮子,问这就是你们说的链轮?
我说是啊。
他撇撇嘴,这不就是个带齿的铁疙瘩?
铁疙瘩?
哪有那么简单。
拆个刚换下来的旧件
刚好旁边工位刚拆下来一个换下的旧链轮,我随手拎起来丢在他怀里。沉得他趔趄了一下。
你摸这齿面。
他伸手碰了碰,缩回去,说磨得发亮啊,原来的齿形都快没了。
对,这玩意才跑了不到三个月。
没人天生会造链轮。都是踩坑踩出来的。
刚拆下来的那个件我随手丢在工位的铁盘里,齿面亮得能照出人影,原来的淬火层早就磨没了,齿尖还缺了两个小口子。
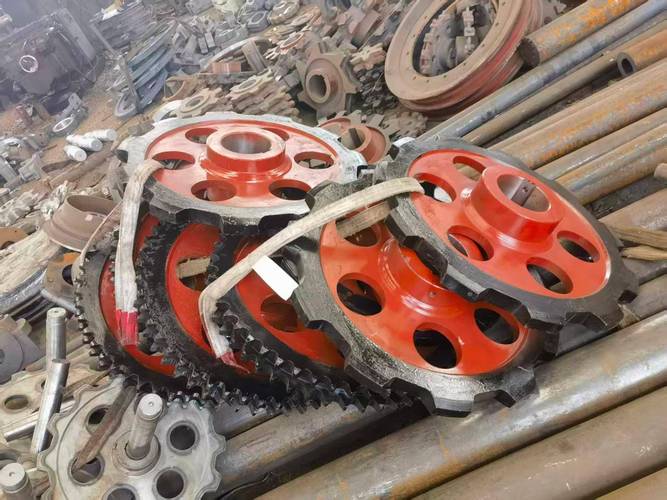
很多人对这东西的印象就是,找个圆钢,铣一圈齿,插个键槽,往轴上一装就能用。真不是。我刚干那会也这么想,第一次换链轮的时候,图快,拿大锤往轮毂上砸,把里面的轴承圈都砸变形了,装上去转起来晃得厉害,跑了半天链条掉了三次,害得我蹲在地上捡了半小时,满手的黑油,下班去吃牛肉面,老板都嫌我手黑,给我递了双一次性手套让我自己套着拿筷子。
别拿链轮当齿轮凑数
之前碰到个外协厂,给我们做的批链轮,我拿到手一摸齿形,直接就给退回去了。
他们的工艺员还不服,说不都是带齿的轮子?我们按齿轮的齿形铣的,精度比要求的还高。
高有啥用?
齿轮是跟另一个齿轮咬着转,接触面是滑动摩擦,齿形得做的硬邦邦的才能扛得住磨。链轮是挂着链条转,核心是要兜住链条上的滚子。你做个齿轮的尖齿,滚子挂上去就滑,跑起来哐当哐当响,跟敲锣似的。
我蹲在产线旁边跟他掰扯了半小时,拿我们用了三年的旧件给他比,每个齿之间的齿沟圆弧,得刚好能容下链条的滚子,不能太浅,不然转起来滚子直接跳出去,也不能太深,不然掉进去的油泥卡着,转不动。还有齿侧的倒角,很多小厂图省事,直接铣完就出货,边缘锐得能划开帆布手套,我上次就被划了个两厘米的口子,缝了两针,现在还留着疤。
你蹲下来凑得足够近,能看到链条的滚子刚好卡在两个齿之间的圆弧里,转起来的时候几乎没有滑动,全是顺着槽滚过去的。
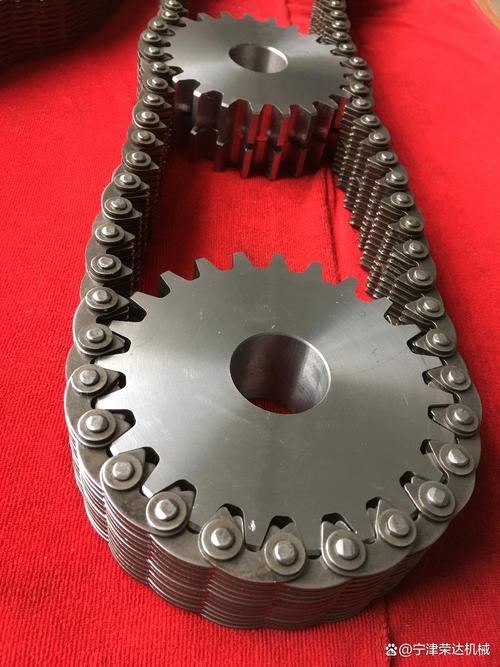
说穿了,链轮不是用来”咬”的,是用来”托”的。
为啥有的链轮俩月就废
前两年我们产线换链轮换得勤,仓管后来见了我就喊”换件专业户又来了”。
后来我们蹲在产线旁边看了三天,才找着问题。
第一个就是两轴对中度没调好。两个装着链轮的轴,差了两毫米的平行度,你觉得是小事?整条线跑起来每分钟十几米的速度,带着几百斤的工装板,链条不是垂直挂在齿上,是斜着蹭齿面,那个斜向的摩擦力能把齿面的淬火层快速磨穿,连个慢慢磨亮的过程都没有,直接就掉块。
第二个是链条张紧度没拿捏好。有人怕链条掉,使劲往紧了拉,本来滚子是轻轻兜在齿沟里,拉得太紧的话,滚子直接顶着齿面,转一下磨一下,用不了俩月就废。也有人张得太松,链条晃来晃去,跳齿的时候直接把齿尖崩断。
还有的安装工图省事,链轮往轴上一套,键没打紧,转着转着链轮在轴上打滑,齿面偏磨,那坏得更快。
说实话,我现在换链轮的时候,还是会拿塞尺量三遍平行度,拿个扳手拧张紧螺栓的时候,还要用手晃两下链条,能压下去两指的深度才刚好。
昨天逛车间,看到之前那个刚毕业的小孩,蹲在地上给新换的链轮对正,拿个塞尺凑在两个链轮的端面旁边比,手上的帆布手套还磨破了个洞,抬头冲我笑了笑。
我没说话,递了瓶冰矿泉水过去。
作者|制造
排版|制造
审核|小准