上周带刚毕业的徒弟蹲在粗加工工段旁边,盯着高速旋转的主轴看了快十分钟。他突然凑过来问,这黑黢黢的轴连轴转三天都没卡过,里面装的不就是个钢圈加几颗钢珠?
我当时差点笑喷。
这小子把轴承想得太简单了——那玩意儿看起来就是个巴掌大的金属圈,实则是整条产线敢扛着几吨重的切削头高速转的核心底气。
你以为的轴承,是凑数的铁疙瘩?
好多刚进车间的新人,对轴承的认知都停留在“尺寸对得上就能装”的层面。上次拆下来个到寿换下来的旧件,徒弟伸手就要去摸滚道,被我一巴掌打回去——手上带的那点汗渍混着切削液沾上去,不出三天,光滑的滚道就能起一圈锈点。
别觉得我夸张。轴承连最基础的“不让钢珠互相蹭着转”的结构,全靠微米级的开槽精度撑着,滚道上哪怕留个针尖大的印子,转起来的阻力都能翻一倍。
之前出过一次离谱的质量问题,换了同尺寸的新轴承才俩礼拜,主轴就开始抖,加工出来的零件表面全是深浅不一的刀纹,废了小半箱铝料才找到根源——那批替换的轴承径向游隙不对,比原厂的大了差不多一根头发丝直径的三分之一。这点误差放在静态零件上根本不算啥,可架不住主轴每分钟几千转的速度,晃着晃着,整个加工基准就飘了。
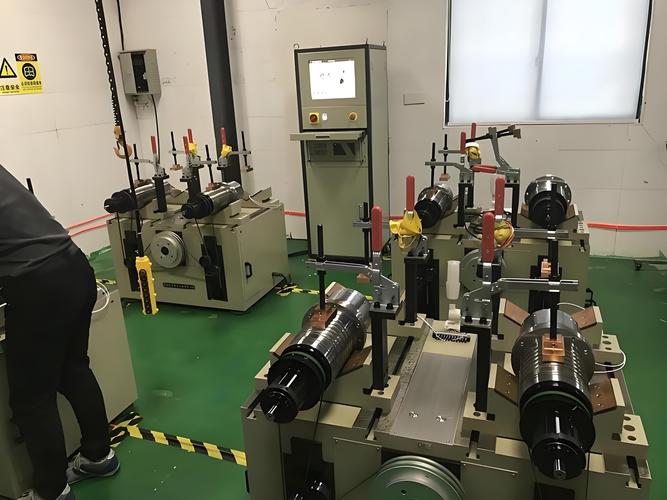
说真的,我在车间待了快二十年,见过太多人换轴承的时候图便宜,挑那种看起来“外观一模一样”的货,省下来的那点钱,最后全填了废件的窟窿。
装轴承的那只手,比轴承本身金贵
好多新工人觉得,装轴承有啥难的?找对位置,拿锤子敲进去不就完了。
错。
之前有个刚上岗的学徒,拿铜锤对着轴承内圈哐哐敲,敲得火星子都冒了,好不容易把轴承敲到轴上,结果没出俩礼拜,轴承响得像揣了个哨子。拆下来一看,滚道上全是硬敲出来的压痕——他当时敲的时候力全作用在外圈上,钢珠被硬生生顶在滚道上磨,不响才怪。
硬敲造成的滚道压痕,是轴承早期异响的头号元凶,这种损伤根本没法修,只能整个换掉。
现在车间早就不用硬敲的笨办法了。我们都用专用的加热套,把轴承内圈均匀加热到合适的温度,靠热胀出来的余量轻轻松松套到轴上,等温度降下来,内圈冷缩卡得死死的,全程连个硬接触都没有。
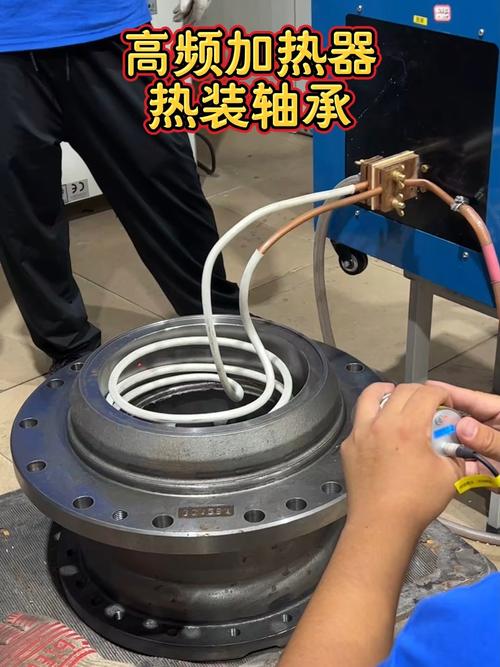
不过话说回来,我见过太多人装轴承的时候偷那十分钟懒,不想等加热套升温,拿着锤子哐哐就敲,最后花半天时间拆轴承、重新给主轴找正、再把之前废的零件全返工,算下来耽误的时间和成本,够买好几个轴承了。
真不值当。
这点道理其实很简单,对吧?可就是有人记不住。
那些会“说话”的轴承,别等它碎了才听
老车间的师傅听设备声音,根本不用看显示屏的报警。凑近了听听轴承座的动静,摸一摸温度,就知道它还能扛多久。
正常运转的轴承,声音是匀的,像风吹过纱窗那种闷闷的、没有起伏的声响。如果突然听到“沙沙”的细响,像脚踩在干细沙上——那就是里面的润滑脂干了,混进去了切削液的碎渣,再不补脂,用不了多久就会干磨。如果听到隔几秒就跳一下的“咯噔”声,那就是滚道上已经有了疲劳剥落的小坑,钢珠每次滚到那个位置就磕一下,再硬撑着转,那个坑只会越磨越大。
轴承的温度和声音,是比设备自带的报警更靠谱的故障信号。上次夜班巡检,老远就听到三号主轴的声音不对,我伸手摸了摸轴承座,温度比旁边同转速的主轴高了小半度,赶紧在巡检本上记下来。等白班拆开换的时候,才看到滚道上已经有个针尖大的剥落点——再晚转俩小时,那个点就能磨成指甲盖大的坑,到时候别说换轴承了,连带着主轴的径向精度都要重新校,费的功夫可不是一星半点。

好多产线的设备管理员,非要等轴承卡得彻底转不动了才想着换,那时候早就不是换个零件的事儿了。
上次还有人把带密封盖的轴承装反了,密封盖朝着轴的方向,切削液顺着缝隙往轴承里面钻,跑了一周拆开的时候,钢珠上全是锈迹,倒出来的半杯都是混着锈的水。
想想都闹心。
作者|制造
排版|制造
审核|白杨