上周带刚招的实习生摸机床,这小子上来就翻皱巴巴的教材,指着传动箱露出来的齿轮说”我知道,渐开线齿形,标准模数,传动效率98%以上”。我没接话,伸手拧开旁边那台跑了十二年的老机床的侧盖,掏出来半枚崩了三个齿的旧齿轮,递他手里。他愣了。
课本上算得精准的齿形,到车间就变味
刚入行的年轻人总容易犯这个错——把公式上的数字当圣旨,觉得只要齿形算得丝毫不差,齿轮就能跑一辈子。哪有这么简单。
我刚当学徒的时候,跟着师傅在磨床边磨齿轮,师傅不让我盯游标卡尺上的小数点死抠,反而让我把手洗干净,摸齿面。说你摸上去的触感,要是像摸刚烧出来的玻璃杯,不刮手,也不滑得像沾了一层机油,这层淬硬层厚度才是刚好的。差一点的,摸上去发涩,跑起来磨出来的铁屑细得像面粉,用不了半年,齿面就会出密密麻麻的麻点,跟人长了粉刺似的。

还有人觉得齿轮是通用标准件,坏了直接拿个新的同型号换上就行。大错特错。我刚当班长那年,图省事,给一台跑了十几年的老铣床换了个全新的标准齿轮,连轴孔和轮毂的配合面都没刮研,直接敲进去就开机,那啮合的声音大得整个车间的人都抬头往这边看,像指甲刮黑板,刺得人耳朵疼。跑了不到四十分钟,凑近一听,齿根位置已经裂了半圈。拆下来的时候,师傅站旁边叼着烟笑,说你这是给老人穿新鞋,还不磨脚?老机床的轴孔早就磨出椭圆了,你拿正圆的新齿轮硬套上去,转起来晃得厉害,本来该三个齿同时分担的力,全压在一个齿上,不崩才怪。
那些看着不起眼的小调整,才是齿轮的命门
不少人对齿轮有个执念:精度越高越好,七级不行就上六级,六级不行就上五级,越贵越靠谱。真不是。
车间里跑的重载输送线,架子跑久了都会有挠度,晃得厉害。你要是硬给上面装高精度的硬齿轮,看着精密,其实硬邦邦的没有一点退让余量,反而容易别断齿。通常我们给这种设备配齿轮,都会故意把齿侧间隙留得比手册上的推荐值大15%左右——不是偷工减料,是给设备晃出来的余量留地方。还有齿面的粗糙度,也不是越光越好,太光了,润滑油挂不住,跑起来油全被离心力甩飞,干磨个把月,齿面就磨得发亮,声音大得像拖拉机。

上次有个做外贸的客户,非要给我们的设备配镜面抛光的齿轮,说摆在客户那里看着高级。我们劝了三次没用,货发出去三个月,人家拍视频过来,齿轮上的油全甩得箱壁上都是,齿面磨得发亮,连原来的齿形都快磨平了。
齿轮崩齿的真相,从来不是因为”不结实”

大部分人看到齿轮崩了,第一反应就是材料不好,强度不够,换个更硬的合金钢就行。错得离谱。
去年处理过一台搅拌设备的齿轮,崩了三个齿,采购一开始拍板说要换高强度合金钢的,说之前的齿轮材料偷工减料。我拆下来看断口,是典型的疲劳断裂,裂纹从齿根位置慢慢延展,直到整个齿被掰断。为啥会这样?因为这台设备安装的时候,两个齿轮的中心距偏了两毫米,本来该均匀分配到每个齿上的力,全压在靠近偏位那侧的三个齿上,每次转一圈,这几个齿就被多压一次,跑了十万转,自然就断了。你换再硬的材料,也架不住每次都让你一个人扛三个人的重量啊,对吧?
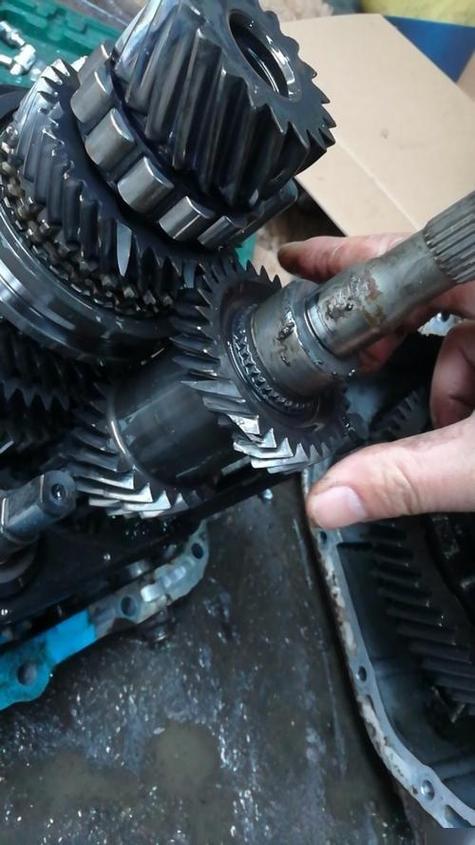
好多设备厂商的售后,一碰到齿轮坏了,就让你换原厂的整套齿轮,贵得要死。其实十次里有八次,根本不是齿轮的问题——是安装的时候没对正,是轴弯了,是轴承磨松了,跟齿轮本身半毛钱关系没有。
昨天那个一开始翻教材的实习生,下班的时候蹲在工具柜旁边,把那枚崩了三个齿的旧齿轮擦得干干净净,装到自己的工具包里了。我问他拿这个干嘛,他说,比课本上的示意图实在。
我没说话。其实干机械这行,哪有那么多玄乎的原理。你蹲在机床边,摸过几枚磨坏的、崩了齿的、沾着黑油的齿轮,你就懂了——所有写在手册上的冰冷数字,最后都要落到你手心的温度、耳朵能捕捉到的细微异响、指尖能摸到的细微毛刺上。
哦对,上次那个要镜面齿轮的客户,后来又找过来,说要按我们原来的粗糙度换一套。
就这么点事。
作者|制造
排版|制造
审核|见微