为啥不做全检?真不是老板抠门
说实话,我刚进厂的时候也这么想。全检一个个查,那不就不会出问题了?干了十几年才懂,根本行不通。
就说我们车这些传动轴,每个轴要量三个位置的外径,还要查圆度,慢一点一个就要两分钟。一条产线一小时出几十根,全检的话,得专门塞一个班组在后面量,产能直接砍一半。
更要命的是有些检测是破坏性检测。测钢材的抗拉强度,拉断了才知道够不够劲;测表层淬硬层深度,得切开了磨了看。你全检的话,测完工件全废了,卖什么给客户?
所以不是不想全检,是真做不到。
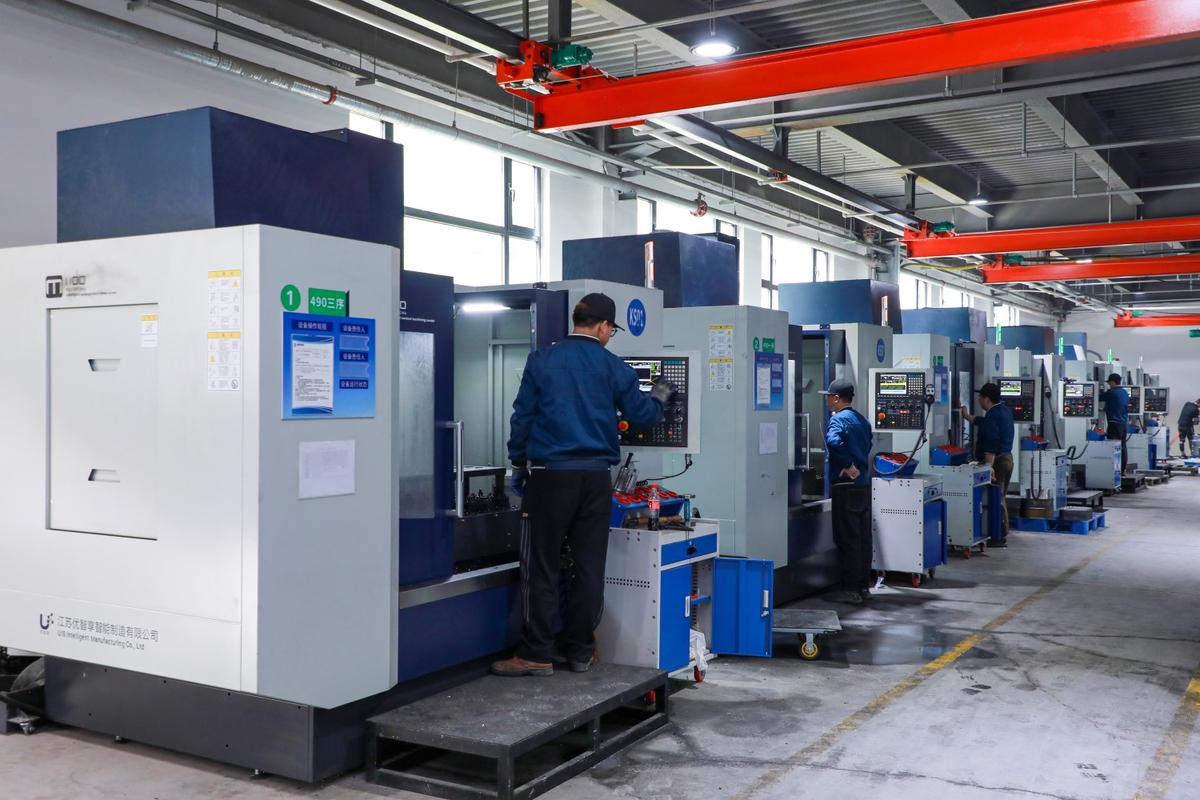
抽检真不是闭着眼瞎抓
很多外行甚至刚入行的新人,都觉得抽检就是走个过场,随便从料箱抓几个完事。我刚学的时候就这么干过。
那时候天热,料箱堆得高,我懒得蹲下去翻,直接从最上面拿五个量了,全合格,签字交差。结果被师傅过来,一把把我记录撕了,还敲了手背。
就是敲手背。不重,但疼。
师傅说,最上面这几个,都是上一班特意摆出来的好看工件,你当然量不出问题。真要抽,得往料箱中间掏,得找换刀前后的工件,得摸那些放得偏、看起来不起眼的。
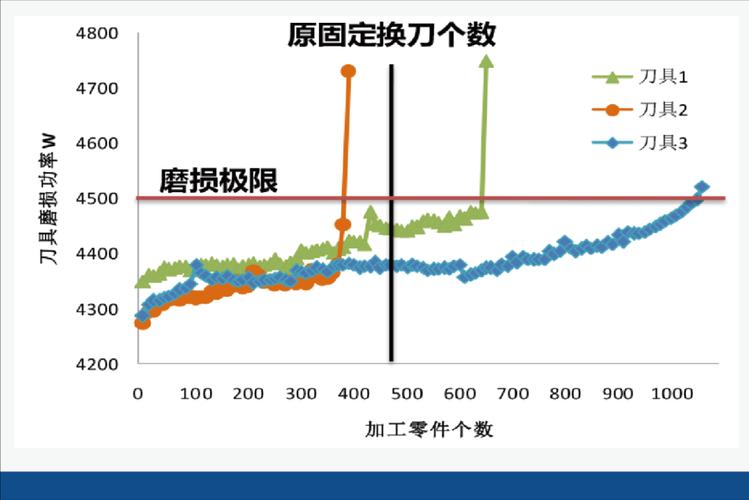
那时候不服气,后来亲眼见出事才懂。为啥换刀前后一定要抽?刀具刚装上去是冷的,开切十来分钟之后,刀具摩擦发热会胀,尺寸会飘个一丝两丝。快用到寿命的刀具,刃口磨钝了,尺寸又会往另一个方向飘。这两个节点出问题的概率,比稳定加工的时候高十几倍。你不抽这里,抽一百个中间稳定做的,全合格也没用啊。
抽检的核心从来不是百分比
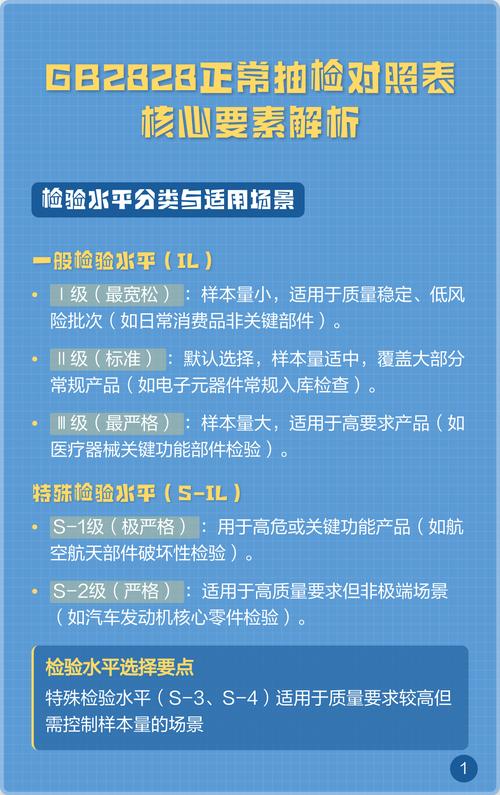
很多人对着作业指导书死抠,说要求抽百分之二,我就刚好抽百分之二,多一个都不抽,少一个也不行。其实都是死脑筋。
我见过整批几百个工件,抽了十个全合格,结果整批退回来赔了几十万。也见过抽三个就查出问题,整批返工,省了大几十万的退货赔款。差别在哪?就是你知不知道,哪里出问题概率高,就抽哪里。
刚才说的那批退货,就是新来的质检员,来料抽检只抽了每捆料最外面的几根,全合格就放了。结果那批料是铸锭切出来的,芯部有疏松,硬度不够,只有外层是好的。抽了半天全抽的外层,当然查不出来。
不过话说回来,现在很多厂子都上了自动检测,是不是抽检就没用了?也不对。自动检测也有出问题的时候,传感器歪了,程序错了,照样漏过不合格品。老师傅的抽检,就是最后一道兜底的,眼睛扫一眼,手摸一下,就能发现不对。
说白了,抽检抽的不是工件,是概率。是把钱花在刀刃上,用最少的功夫,挡住最大的风险。都是干车间摸出来的门道,不是书本上那个死表格能说清的。
新人蹲在那想了半天,蹲下去伸手往料箱中间掏,摸出两个换刀后做的工件递给我,说师傅,你帮我看看这两个对不对。我笑了,没说话。
懂了,就出师了。
作者|制造
排版|制造
审核|柚子